



Punção Superior vs Punção Inferior em uma prensa de tablets: Comparações de Papéis
Em uma comparação de press de press entre upper punch e lower punch, A principal diferença é o papel deles durante o ciclo de compressão. O punção superior entra no cunho por cima e ajuda a comprimir o pó. O punção inferior cria a cavidade usada para o preenchimento, ajusta o volume de pólvora retido, suporta compressão, e se levanta para ejetar a tábua pronta.
Uma estação completa de ferramentas contém um punção superior, um soco inferior, e um dado. Para uma cobertura mais ampla de famílias e configurações de ferramentas, Veja Tipos de ferramentas para press de tablets.
O movimento exato depende da máquina. Em uma prensa rotativa para tablets, Ambos os punções se movem por caminhos controlados por came e suportam carga de compressão. Em uma prensa básica de punção simples, O punção superior geralmente realiza o golpe principal de compressão descendente, enquanto o punção inferior controla a profundidade de enchimento e a ejeção.
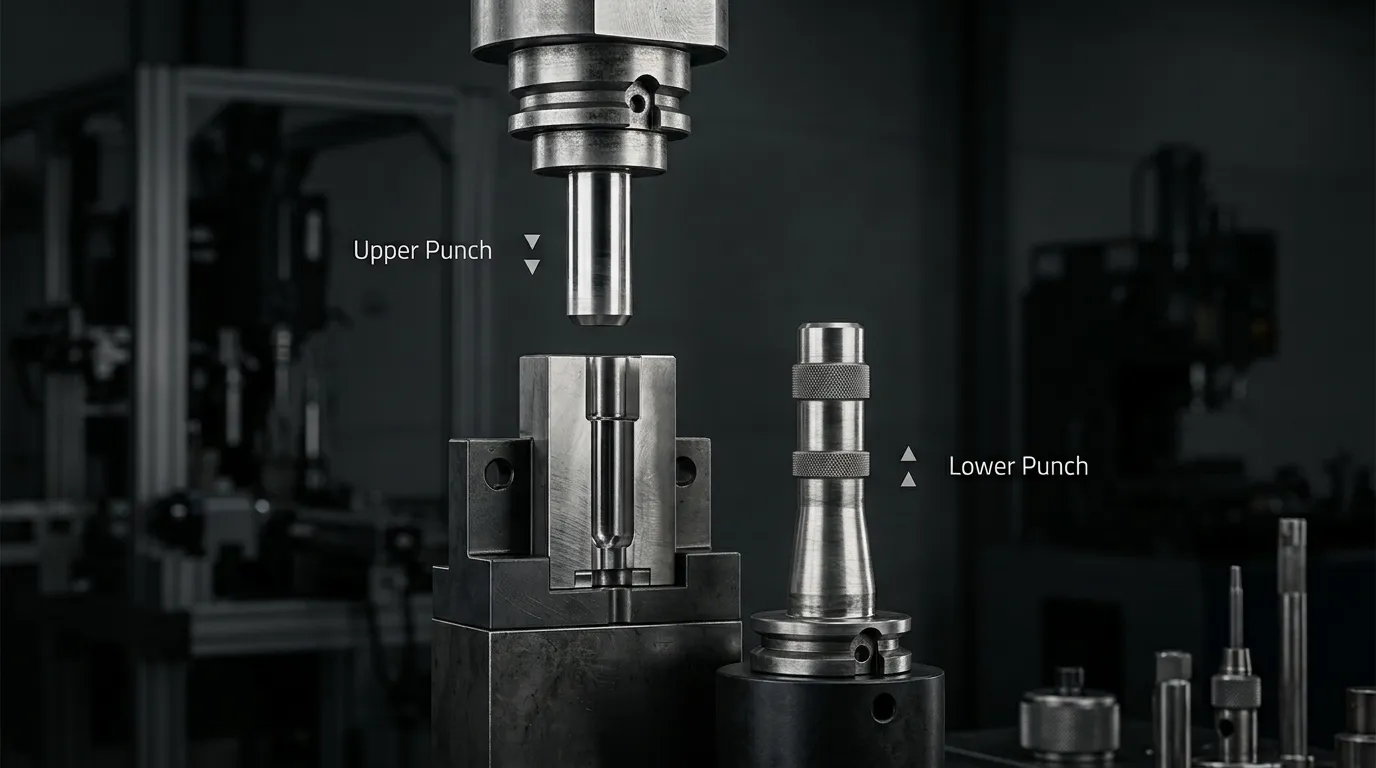
Soco Superior vs Soco Inferior: Comparação Rápida
| Ponto de comparação | Punção superior | Punção inferior |
|---|---|---|
| Posição | Entra no dado por cima | Entra no dado por baixo |
| Comprimento típico | Geralmente tem um caule mais curto | Geralmente tem um avanço mais longo para suportar maior curso |
| Ocupando o papel | Normalmente permanece acima do cunho durante o preenchimento | Desce para criar a cavidade de preenchimento |
| Papel dosístico | Normalmente não fixa o volume de pó retido | Sobe para estabelecer a dose final |
| Papel de compressão | Aplica força de cima | Sustenta e aplica força de baixo em uma prensa rotativa |
| Penetração ou definição de posição | A penetração do punção superior afeta onde ocorre compressão dentro do dado | A posição inferior do punção afeta a profundidade de enchimento e a altura da câmara de compressão |
| Papel de ejeção | Retira antes da tábua ser ejetada | Levanta-se para empurrar a tábua para fora do dado |
| Áreas comuns de inspeção | Cabeça, Comprimento de trabalho, Dica, Taça, Desgaste superficial, Configuração de penetração | Cabeça, Caule mais longo, Comprimento de trabalho, Dica, Taça, Movimento de dosagem, Movimento de ejeção |
| Intercambiabilidade | Não deve ser usado como perfurador inferior, a menos que seja especificamente projetado e aprovado | Não deve ser usado como upper punch a menos que seja especificamente projetado e aprovado |
Nenhum dos dois socos é mais importante. Eles desempenham funções complementares, e ambos devem permanecer compatíveis com o dado, Torre, Cams, Rolos, e configurações de prensa.
Como os punções superior e inferior se movem em um ciclo de prensa rotativa
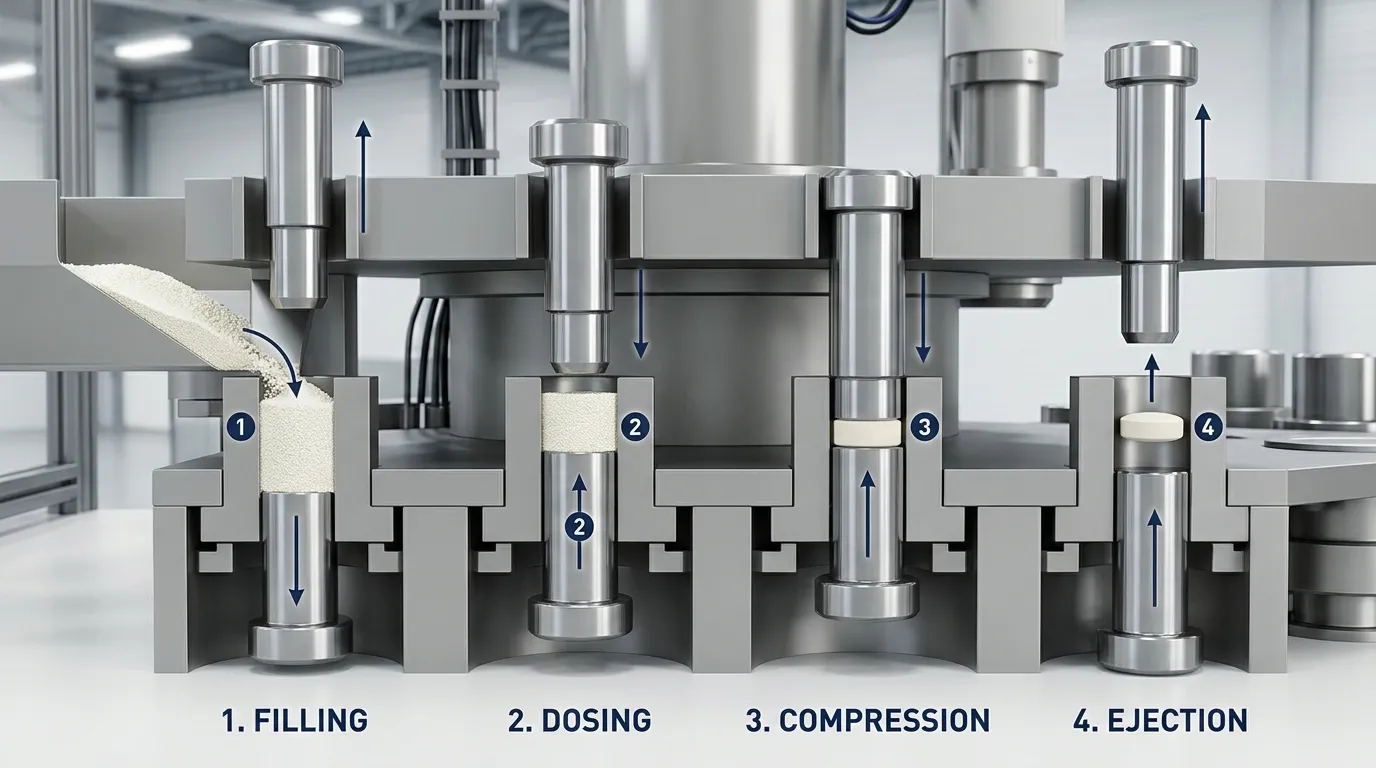
Uma prensa rotativa para tablet transporta múltiplas estações de perfuração e matriz ao redor de uma torre rotativa. Trilhos de came guiam o movimento vertical dos punções, enquanto os rolos de compressão aplicam força através das cabeças.
O punção inferior geralmente passa por mais posições de operação do que o punção superior. Deve criar o espaço de preenchimento, ajuste a dose, Compressão de suporte, e ejetar o tablet.
Preenchimento e Dosagem: O punção inferior estabelece o volume de pólvora
Durante o preenchimento, o punção inferior se move para uma posição abaixo da superfície da mesa do matriel. O espaço entre sua ponta e o topo do cunho forma a cavidade para onde o pó ou granulação flui.
A sequência típica é:
- O came de enchimento posiciona o punção inferior na profundidade requerida.
- O pó entra no tubo do cunho.
- Algumas prensas preenchem intencionalmente a cavidade demais.
- A came de dosagem ou ajuste de peso eleva o punção inferior.
- O excesso de pó é removido, deixando o volume retido para compressão.
Por isso, a posição de punção mais baixa tem forte influência no peso do tablet. Uma posição de dosagem mais alta deixa menos pó no cunho, enquanto uma posição mais baixa deixa mais.
No entanto, O punção inferior não controla apenas o peso. Densidade do pó, Consistência do fluxo, Desempenho do alimentador, Velocidade da torre, e a distribuição de materiais também afeta a quantidade retida em cada cunho. Discussões técnicas sobre ajuste de prensagem em comprimidos, portanto, tratam a posição de dosagem e o comportamento de alimentação como variáveis conectadas, e não como controles isolados, Como explicado aqui Artigo da Tecnologia Farmacêutica sobre ajustes na imprensa.
Algumas prensas também abaixam o material preenchido um pouco abaixo da superfície da mesa de matrizes após a dosagem. Esse movimento de puxação para baixo ou de preenchimento depende do projeto da máquina e não deve ser descrito como universal.
Pré-compressão e compressão principal: Ambos os punções carregam a carga em uma prensa rotativa
Após a dosagem, O punção superior entra no dado. O par de perfuradores então se move pelas zonas de pré-compressão e compressão principal.
A pré-compressão consolida levemente a pólvora antes da aplicação da força máxima. Pode ajudar a remover o ar preso, Estabilizar a cama de pólvora, e reduzir o risco de defeitos durante o estágio principal de compressão.
Durante a compressão principal:
- O rolo superior atua sobre a cabeça do punção superior.
- O rolo inferior atua na cabeça inferior do punção.
- As duas faces de punção reduzem o espaço ocupado pela pólvora.
- A compactação se forma entre as pontas superior e inferior do punção dentro do dado.
Isso significa que é impreciso dizer que o punção superior sozinho comprime o comprimido em uma prensa rotativa. Ambos os perfuradores transmitem carga, embora seus caminhos e cenários não sejam idênticos.
A penetração do punção superior determina até onde o punção superior entra no dado durante a compressão. Isso afeta a posição da zona de compressão e pode influenciar a liberação de ar, Movimento de extração, e folga para ferramentas. Não existe uma profundidade de penetração universal adequada para toda prensa, Formato do tablet, Formulação, ou conjunto de ferramentas.
A geometria da cabeça de punção também influencia o tempo que a ferramenta permanece próxima à compressão máxima. Esse período é frequentemente descrito como tempo de permanência. Depende do design da prensa, Cabeça de punção plana, Velocidade da torre, e arranjo de compressão.
Descompressão e ejeção: O punção inferior eleva a tábua finalizada
Após a compressão máxima, Os punções começam a se separar e a pressão é liberada do compacto.
O punção superior se retira primeiro do dado. O punção inferior então se move para cima sob o controle da came de ejeção até que a tablete alcance ou suba acima da superfície da mesa do die. Um componente de decolagem pode então removê-lo da estação.
Resistência de ejeção superior ao normal não prova automaticamente que o punção inferior está defeituosa. Possíveis causas incluem:
- Atrito excessivo entre a parede do die.
- Lubrificação ruim.
- Superfícies de matriz danificadas ou contaminadas.
- Geometria incorreta da tábua.
- Desgaste na parte inferior do punção ou da came de ejeção.
- Desalinhamento entre o punção e o cunho.
- Adesão relacionada à formulação.
O soco inferior realiza o movimento final de levantamento, Mas a qualidade da ejeção depende do sistema completo de ferramentas e processos.
Prensas Rotativas vs Prensas de Punção Simples: Por que os papéis não são idênticos
Explicações online às vezes parecem contraditórias porque descrevem diferentes arquiteturas de imprensa.
| Ponto de operação | Prensa rotativa para tabletes | Prensa básica de punção simples |
| Número de estações de ferramentas | Múltiplas estações giram continuamente | Uma estação repete o ciclo |
| Movimento do soco | Ambos os socos seguem caminhos de movimento controlados | O punção superior geralmente executa o golpe de compressão principal |
| Compressão | A força é aplicada através dos rolos superior e inferior | A compressão é frequentemente produzida principalmente pelo punção superior descendente |
| Papel de menor impacto | Preenchimento, Dosagem, Suporte de compressão, Movimento de descompressão, e ejeção | Controle de profundidade de preenchimento, Suporte durante compressão, e ejeção |
| Sequência de produção | Contínuo | Intermitente ou cíclico |
A distinção fundamental permanece a mesma: o punção superior se aproxima por cima, enquanto o punção inferior estabelece o piso da cavidade e ejeta a pastilha finalizada. O caminho exato da força e a sequência de movimento devem ser descritos de acordo com o tipo de prensa.
Qual perfurador afeta o peso do tablet, Espessura, e Força de Quebra?
Afirmações como "o punção inferior controla o peso" ou "o punção superior controla a dureza" são úteis apenas como atalhos aproximados. As propriedades reais dos tablets são influenciadas por várias variáveis conectadas.
| Atributo Tablet | Forte influência relacionada ao soco | Outros fatores que precisam ser verificados |
| Peso do tablet | Posição de dosagem com punção inferior e volume do chip retido | Densidade do pó, Fluxo, Consistência do alimentador, Velocidade da torre, e distribuição de materiais |
| Espessura do comprimido | Posições do soco, Comprimento de trabalho, e configurações de rolo de compressão | Massa de pó, Formulação compressibilidade, Recuperação elástica, e desgaste de ferramentas |
| Força de quebra de tablets | Câmara de compressão, Força aplicada, Viver, e condição de punção | Formulação, Umidade, Nível de lubrificante, Propriedades das partículas, e geometria de tábuas |
A posição de dosagem com menor punção muda diretamente o volume disponível antes da compressão, Assim, tem a conexão mecânica mais clara com o peso do tablet. A Estudo de Projeto de Experimentos com Compressão em Tablets também demonstra a relação entre as configurações de fill-cam, Pólvora retida, Peso do tablet, Espessura, e condições de compressão.
A espessura do comprimido não é determinada por um único punção. Depende de quanto pó entra no cunho, A distância final entre as faces dos socos, Consistência do comprimento de trabalho, Configurações dos rolos, e como o compacto se expande após a liberação da pressão.
A resistência do comprimido deve ser preferencialmente discutida como força de quebra, em vez de chamá-la de dureza de forma vaga. USP Capítulo Geral 1217 trata a força de quebra como uma propriedade medida de tablete usada durante o desenvolvimento e controle de qualidade. É resultado da formulação e das condições de compressão, não uma configuração independente de upperpunch.
Diferenças físicas, Duração de Trabalho, e Intercambiabilidade
O punção inferior normalmente tem um haste mais longo porque precisa atravessar o preenchimento, Dosagem, Compressão, e posições de ejeção. O punção superior segue um caminho mais curto de cima do dado até a zona de compressão e volta para fora.
Características importantes do punção incluem:
- Cabeça: Câmeras de contato ou rolos de compressão.
- Cabeça plana: Influências do contato com roletes e permanência por compressão.
- Cano: Guia o punção dentro do cano da torre.
- Caule: Conecta a cabeça e a extremidade de trabalho.
- Ponta e copo: Formando a face da tábua.
- Terra: A borda estreita ao redor do coletor ajuda a definir o perímetro do comprimido.
- Duração de trabalho: Uma referência dimensional crítica afetando a posição do punção dentro da prensa.
Punções superior e inferior podem usar perfis de copo correspondentes para que ambas as faces do tablet se formem corretamente, mas isso não torna os componentes completos intercambiáveis. Comprimento do caule, Detalhes da cabeça, Comprimento de trabalho, Requisitos de movimento, e a compatibilidade com máquinas pode ser diferente.
Famílias de ferramentas também afetam dimensões e compatibilidade com a prensa. A distinção funcional entre superior e inferior permanece a mesma, mas as especificações físicas podem variar entre os padrões. A seleção dimensional detalhada pertence ao separado Ferramentas B vs Ferramentas D Comparação.
ISO 18084:2011 fornece contexto internacional para as principais dimensões, Tolerâncias, Características, e intercambiabilidade de perfuradores e matrizes para tablets. No entanto, Referenciar o padrão não prova que um componente específico se encaixa em determinada prensa. A compatibilidade ainda requer máquina, Torre, Ferramentas, e verificação de desenhos.
Solução de problemas por Sintomas: Qual perfurador ou peça relacionada deve ser verificada?
Um defeito de tablet raramente identifica um componente com falha por si só. Use o sintoma para decidir onde a inspeção deve começar, Depois, verifique as variáveis de processo conectadas.
| Sintoma | Primeiras verificações relacionadas ao punção | Outros testes |
| Variação do peso do tablet | Movimento de soco mais baixo, Posição de dosagem, Consistência do comprimento de trabalho | Came de enchimento, alimentador, Densidade do pó, Fluxo, Velocidade da torre |
| Variação de espessura | Comprimento de trabalho superior e inferior, Desgaste do punção, Posição de compressão | Configurações dos rolos, Massa de pó, Recuperação elástica |
| Variação da força de quebra | Condição de face de soco, Comprimento de trabalho, Câmara de compressão | Formulação, Viver, Ajuste de força, Umidade, Lubrificação |
| Tampa ou laminação | Penetração superior, condição de face de soco, Movimento de descompressão | Pré-compressão, Liberação ao ar, Velocidade, Formulação |
| Alta força de ejeção | Alinhamento de punção inferior, condição da ponta, Movimento de ejeção | Atrito entre parede de matriz, Lubrificação, Os tapers, Câmera de ejeção |
| Fixação ou dedilhada | Faces superiores e inferiores dos punções, Copos, Relevo, Danos superficiais | Formulação, Temperatura, Umidade, Nível de lubrificante |
| Contato com metal ou desgaste incomum | Alinhamento punch-to-die, Desgaste da cabeça e do cano | Furos da torre, Cams, Rolos, A instalação |
Esta tabela é um ponto de partida, não substitui o manual de imprensa, Configurações de processo aprovadas, ou inspeção qualificada de ferramentas. Um defeito visível pode resultar de uma combinação de desgaste das ferramentas, Ajuste da máquina, Comportamento alimentar, e propriedades de formulação.
O que especificar ao substituir um punção superior ou inferior
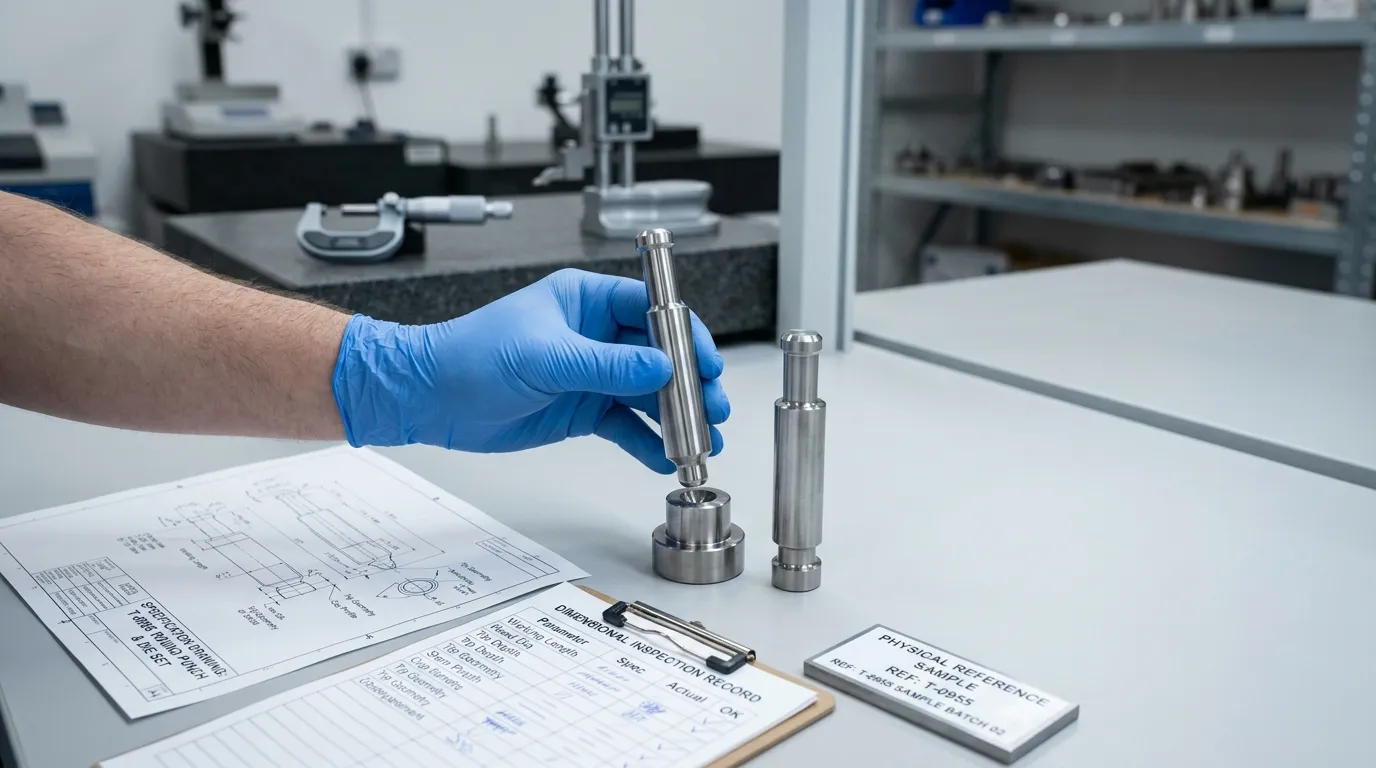
Os punções de reposição devem ser encomendados com base em informações técnicas verificadas, e não apenas com aparência. Um fornecedor pode precisar:
- Fabricante e modelo da prensa.
- Máquina rotativa ou de punção única.
- Detalhes da torre ou estação.
- Padrão de ferramentas aplicável.
- Soco superior, Punção inferior, e desenhos de matriz.
- Uma amostra física quando apropriado.
- Comprimento de trabalho e cabeça crítica, barril, Caule, Dica, Taça, e dimensões do solo.
- Perfil do tablet e profundidade do copo.
- Embossing, logotipo, Placar, ou orientação de marcação.
- Requisitos de materiais e revestimento.
- Abrasion, Corrosão, ou preocupações de aderência relacionadas à formulação.
- Quantidade necessária.
- Seja o pedido referente a substituições individuais ou a um conjunto de ferramentas correspondente.
- Requisitos de inspeção dimensional e documentação de materiais.
SunshinePro's Ferramentas para prensa de tablets Página lista perfurações e matrizes, Aço de alta velocidade, Usinagem CNC, Tratamento térmico, e processamento personalizado a partir de desenhos ou amostras. Também afirma que tamanhos padrão e não padronizados e relatórios de inspeção de materiais estão disponíveis.
A página anuncia precisão de tolerância dentro de ±0.002 mm, mas essa afirmação não deve ser interpretada como aplicável automaticamente a todas as características de cada punção. As tolerâncias críticas devem ser confirmadas no desenho e plano de inspeção aprovados para o componente específico.
O SunshinePro também descreve a inspeção de matéria-prima, Monitoramento em processo, Testes finais, e relatórios de inspeção dentro de seus Processo de controle de qualidade. Os compradores ainda devem confirmar o escopo da inspeção, Dimensões medidas, Documentação material, e requisitos de compatibilidade para cada pedido.
Os punções superior e inferior devem funcionar como um sistema combinado
O soco superior, Punção inferior, e morrer desempenhando diferentes funções, mas eles operam como uma única estação de ferramentas. A compressão confiável depende de suas dimensões, Alinhamento, Condição da superfície, Movimento de came, Configurações dos rolos, e compatibilidade com a imprensa.
Para substituição ou ferramentas personalizadas, preparar o modelo de imprensa, Padrão de Ferramentas, Desenhos aprovados, Samples, Requisitos de materiais, e necessidades de inspeção antes de procurar um fornecedor. Esses detalhes permitem uma revisão de compatibilidade mais significativa do que um pedido geral por um perfurador "superior" ou "inferior".
Compradores técnicos podem entre em contato com a SunshinePro para enviar desenhos, Samples, e informações de prensa para uma análise de ferramentas para tablets.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
