



Requisitos de Dureza do Pino de Punção sem Sacrificar a Resistência
Os requisitos de dureza do pino de perfuração não podem ser reduzidos a um valor universal de HRC. Muitos punções de aço para ferramentas endurecidos são fornecidos na faixa HRC entre os 50 e os 60 e poucos anos, e 60–62 HRC aparece frequentemente em especificações comerciais. Isso não significa que todo soco deva ser endurecido para 60–62 HRC.
A dureza correta de trabalho depende do material do punção, Material da peça, Espessura da folha, Geometria do punção, Carga por impacto, Folga de punção–matriz, Alinhamento, e modo de falha esperado. O objetivo é usar dureza suficiente para resistir ao desgaste e à deformação plástica, mantendo a tenacidade suficiente para evitar lascas e rachaduras.
A dureza é apenas uma parte do processo mais amplo de seleção do dado. O Guia de matrizes de punção (inferido) Tipos de matrizes de tampas, Materiais, Autorização, Tolerâncias, e avaliação de fornecedores de forma mais ampla. Este guia foca especificamente em selecionar e verificar a dureza do pino de perfuração.
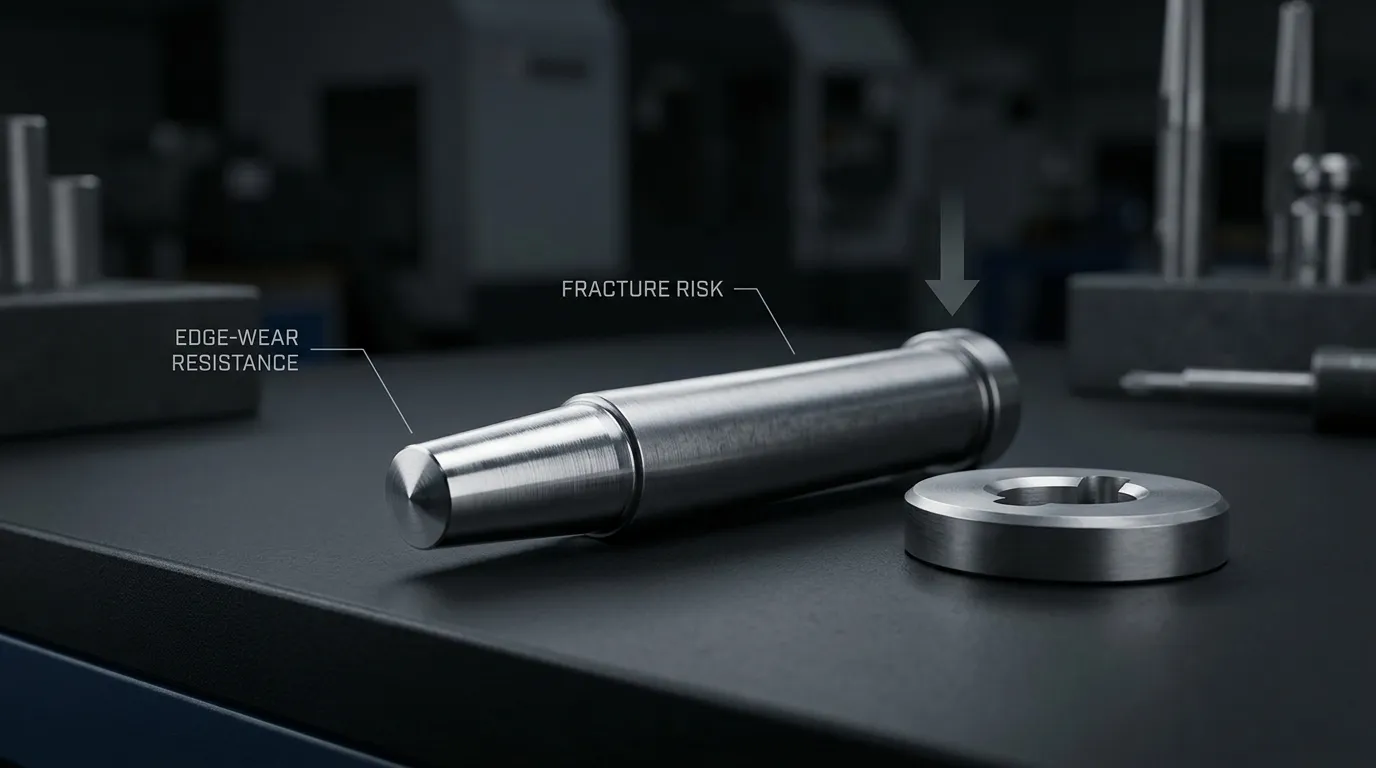
Qual a dureza que um pino de punção deve ter?
Para muitos pinos de punção de aço para ferramentas endurecidos, pode ser encontrada uma especificação entre aproximadamente 58 e 64 HRC. A faixa adequada, no entanto, deve estar vinculado a um grau de material nomeado e a uma aplicação definida.
Uma distinção útil é:
| Tipo de valor de dureza | O que isso significa | Como deve ser usado |
|---|---|---|
| Alcance comercial típico | Uma linha comumente publicada para um produto ou material de perfuração | Apenas referência inicial |
| Recomendação de folha de dados de materiais | Uma faixa recomendada para um determinado grau, condição de tratamento térmico, ou aplicação | Ponto de partida técnico |
| Requisito específico da aplicação | O intervalo aceitável indicado no desenho ou especificação de compra | Requisitos de fabricação e inspeção |
O intervalo publicado por um fornecedor não deve automaticamente se tornar o requisito de sorteio. Por exemplo, SunshinePro's Pino de perfuração SKH51 página lista 60–64 HRC, enquanto é Pino de perfuração SKH9 páginas listas de 58–64 HRC. Essas são linhas publicadas específicas para cada produto, não prova de que qualquer uma das linhas inteiras seja adequada para todas as condições de carimbagem.
Um desenho normalmente deve indicar um intervalo aceitável, em vez de um valor único e inexplicado. Especificar "62 HRC" sem tolerância, Qualidade do material, Método de teste, ou o contexto da aplicação deixa espaço demais para mal-entendidos.
Por que a dureza máxima pode encurtar a vida útil do punção
Dureza descreve resistência à deformação plástica localizada. Um soco mais forte geralmente tem menos chance de indentar, cogumelo, ou perder o perfil de corte sob carga. A maior dureza também pode reduzir certos tipos de desgaste.
Esse benefício tem limites.
À medida que a dureza de trabalho aumenta, O material pode se tornar mais sensível a entalhes, Cantos afiados, Dano de moagem, Carregamento lateral, e impacto. Assim, um punção pode resistir ao desgaste gradual, mas se tornar mais propenso a lascar ou rachar.
O Orientação de engenharia da Universidade de Southampton sobre dureza também enfatiza que a dureza é apenas uma medida mecânica. Não pode substituir a consideração da resistência e outras propriedades.
| Propriedade | Como isso ajuda a resistir ao soco | O que acontece quando é inadequado |
| Dureza | Indentação local e deformação plástica | Proliferação, Deformação de arestas, Perda de perfil |
| Resistência ao desgaste | Perda de material na borda ou face | Arredondamento de arredondamento de arestas, Perda dimensional, afiação frequente |
| Resistência à compressão | Deformação permanente sob alta tensão de contato | Esmagamento ou fluxo plástico próximo à extremidade de trabalho |
| Tenacidade e ductilidade | Iniciação e propagação da trinca | Lascamento, Trincas por fadiga, Fratura súbita |
Portanto, um material de punção precisa de um equilíbrio de propriedade, não apenas o HRC mais alto possível. Uddeholm's Orientação de ferramentas para aço avançado de alta resistência Explica que a alta dureza ajuda a prevenir deformações plásticas e desgaste intenso, mas também aumenta a fragilidade e a sensibilidade à concentração de estresse.
Dureza, Resistência, Resistência ao desgaste, e Fortificação Não São a mesma coisa
Esses termos estão relacionados, mas não descrevem o mesmo comportamento:
- Dureza é resistência à deformação plástica localizada, geralmente relatado para pinos de punção endurecidos na escala Rockwell C.
- Resistência é a capacidade de resistir à fratura e absorver carga mecânica sem rachar.
- Ductilidade afeta o quão bem um material pode se deformar localmente antes da fratura.
- Resistência ao desgaste Descreve a resistência à perda de material. Depende da dureza, Estrutura do carboneto, Material da peça, Atrito, Lubrificação, e condição da superfície.
- Endurecimento é a capacidade de um aço de desenvolver dureza por meio de sua seção transversal durante o tratamento térmico. Não é a leitura final do HRC.
Dois punções podem medir o mesmo HRC e ainda assim ter desempenho diferente devido à distribuição de seus carbonetos, microestrutura, Qualidade do tratamento térmico, Tensão residual, e a resistência são diferentes.
O que determina a faixa correta de dureza de trabalho?
Um requisito credível de dureza de pino de punção começa com a qualidade do material e depois leva em conta as condições reais de corte.
Use a seguinte sequência:
- Confirme o material do punção e sua janela de tratamento térmico validada.
- Avalie o material da peça, Força, Espessura, e comportamento de desgaste.
- Análise do diâmetro do punção, Comprimento, Perfil, Cantos, e seção sem suporte.
- Verifique a carga de impacto, Velocidade de pressão, e condições de produção.
- Verificar a folga e o alinhamento do cunho.
- Identifique o modo de falha dominante que deve ser controlado.
- Defina a faixa de dureza, Método de teste, e requisitos de documentação.
Comece pela janela validada de tratamento térmico do material
Cada família de ferramentas-aço apresenta um equilíbrio diferente de resistência ao desgaste, Resistência à compressão, Estabilidade dimensional, e resistência à fratura.
A D2- ou o aço de trabalho a frio do tipo SKD11 pode oferecer forte resistência ao desgaste abrasivo, mas não deve ser tratado mecanicamente como idêntico a um aço do tipo A2, Aço de alta velocidade, Aço resistente a choques, ou grau de metalurgia em pó no mesmo HRC.
A dureza selecionada deve permanecer dentro de uma faixa suportada pelos dados técnicos do fornecedor do material e pela condição de tratamento térmico pretendida. Forçar um aço até sua dureza máxima alcançável pode reduzir a margem de segurança contra lascamento sem resolver o mecanismo real de desgaste.
O tratamento térmico também afeta mais do que a leitura final do HRC. Austenitização, quenching, e têmpera estabelecem a microestrutura, Condição do carboneto, Tensão residual, e estabilidade dimensional do punção. Um HRC nominal correto não pode compensar o controle deficiente do tratamento térmico.
Ajuste pelo material da peça e pela espessura da folha
A peça altera tanto a carga de corte quanto o mecanismo dominante de desgaste.
Difícil, Chapa abrasiva pode acelerar o desgaste das bordas. Chapa mais forte ou mais grossa geralmente aumenta a força de corte e pode aumentar a necessidade de tenacidade e resistência à compressão. Materiais mais macios, porém adesivos, podem causar agallamento ou captação de material, o que pode não ser corrigido aumentando a dureza do núcleo.
Recomendações específicas de grau podem variar com a espessura. Uddeholm's Dados técnicos de rigor, para um aço de trabalho a frio do tipo A2, fornece a seguinte orientação de corte:
| Espessura da peça | Dureza recomendada para essa categoria específica |
| Até 3 mm | 60–62 HRC |
| 3–6 mm | 56–60 HRC |
| 6–10 mm | 54–56 HRC |
Esses valores se aplicam a esse material e às condições cobertas pelas orientações do fabricante. Eles não devem ser transferidos automaticamente para o SKH51, SKH9, D2, Carbeto, ou outro material para punção.
A lição importante é que a "melhor" dureza pode diminuir à medida que a demanda mecânica se desloca da resistência ao desgaste da borda para a tenacidade.
Considere a Geometria do Punção, Liberação, e Alinhamento
Punções de pequeno diâmetro e finas são mais sensíveis a dobras e cargas laterais do que as curtas, Socos fortemente suportados. Cantos internos agudos, Seções estreitas, entalhes, e mudanças abruptas no perfil também concentram o estresse.
Nesses casos, O aumento da dureza pode reduzir a capacidade do material de tolerar a carga concentrada.
A folga entre punção e matriz é igualmente importante. Um exame revisado por pares estudo da dureza do punção e do anxovão do cunho Constatou-se que ambas as variáveis influenciavam o desgaste da ferramenta e a qualidade do corte nas condições testadas. Isso não fornece uma fórmula universal de dureza, mas confirma que a dureza não pode ser avaliada independentemente da folga.
O desalinhamento pode causar contato desigual e carga lateral mesmo quando a especificação de dureza está correta. Componentes de guia desgastados, Baixa concentricidade, ou a entrada descentralizada do punção pode causar lascamento que parece ser um problema de material. O Guia de componentes do die explica a relação mais ampla entre os componentes orientadores, Alinhamento, Desgaste, e desempenho do cunho.
Selecione a dureza pelo modo de falha que você precisa evitar
O modo de falha observado pode indicar qual propriedade merece maior atenção. Não deve ser usado como prova de que a dureza sozinha é errada.
| Condição observada | Possível explicação relacionada à dureza | Outros motivos para verificar | Provável direção corretiva |
| Arredondamento gradual das bordas ou desgaste da face | Resistência ao desgaste insuficiente para a aplicação | Peça abrasiva, Falta de limpeza, Estrutura inadequada de carboneto, superfície rugosa | Avaliação do material, Autorização, Tratamento térmico, e tratamento superficial |
| Brotação ou deformação plástica | A dureza ou resistência à compressão pode ser muito baixa | Carga excessiva, Seção fraca, Nota errada | Carga de análise, Material, Geometria, e dureza de trabalho |
| Lascamento de borda | A dureza pode ser alta demais para a tenacidade disponível | Cantos agudos, Desalinhamento, Falta de limpeza, Dano de moagem, Impacto | Melhorar a geometria e o alinhamento; Revisão de resistência e HRC |
| Fissura por fadiga ou fratura súbita | Resistência insuficiente à fratura ou sensibilidade excessiva à entalhe | Carregamento lateral, Impacto repetido, Defeitos no tratamento térmico, Danos superficiais | Investigue o histórico completo de carregamento e fabricação |
| Captador de galha ou material | Uma HRC mais alta pode não abordar o mecanismo principal | Material adesivo para trabalho, Lubrificação ruim, Alta fricção, revestimento inadequado | Lubrificação para avaliações, Acabamento superficial, substrato, e revestimento |
Um soco gasto não é automaticamente muito mole. Um soco lascado não é automaticamente muito forte.
Antes de mudar o requisito do HRC, Determinar se o problema é desgaste abrasivo, Desgaste adesivo, Deformação plástica, Fratura por impacto, Trincas por fadiga, ou desalinhamento. Causas mecânicas mais amplas são abordadas em Quebra de punção em matrizes de estampagem.
A dureza do núcleo e a dureza superficial servem a propósitos diferentes
A dureza do núcleo descreve a condição do substrato do punção. Afeta a capacidade de carga, Resistência à deformação, e comportamento de fratura.
Os tratamentos de superfície servem a um propósito diferente.
A nitruração pode criar uma camada superficial dura sobre um núcleo tratado termicamente. Revestimentos PVD ou CVD podem modificar o atrito, Aderência, e comportamento de desgaste superficial. Um punção revestido pode, portanto, ter:
- Um requisito de dureza do núcleo.
- Uma especificação separada para tratamento de superfície.
- Diferentes propriedades de superfície e substrato.
| Requisito | Função principal |
| Dureza do núcleo | Sustenta o punção sob carga e contribui para a deformação e resistência à fratura |
| Camada nitrudata | Melhora a dureza da superfície e o comportamento de desgaste em profundidade controlada |
| Revestimento PVD ou CVD | Atrito de mudanças, Aderência, e condições de desgaste superficial |
Um revestimento duro não pode corrigir um mau alinhamento, suporte inadequado do substrato, Concentrações de tensão agudas, ou uma classificação de material inadequada. O desempenho do revestimento também depende da condição do substrato e da preparação da superfície.
Uddeholm's Vanadis 4 Dados técnicos extras discute tratamentos de nitruração e PVD/CVD em relação a um substrato de aço para ferramentas devidamente tratado termicamente.
Em um desenho, Declare separadamente o requisito de tratamento térmico do núcleo e o tratamento superficial. Não use um único número de dureza para descrever ambos.
Como Especificar a Dureza do Pino em um desenho ou RFQ
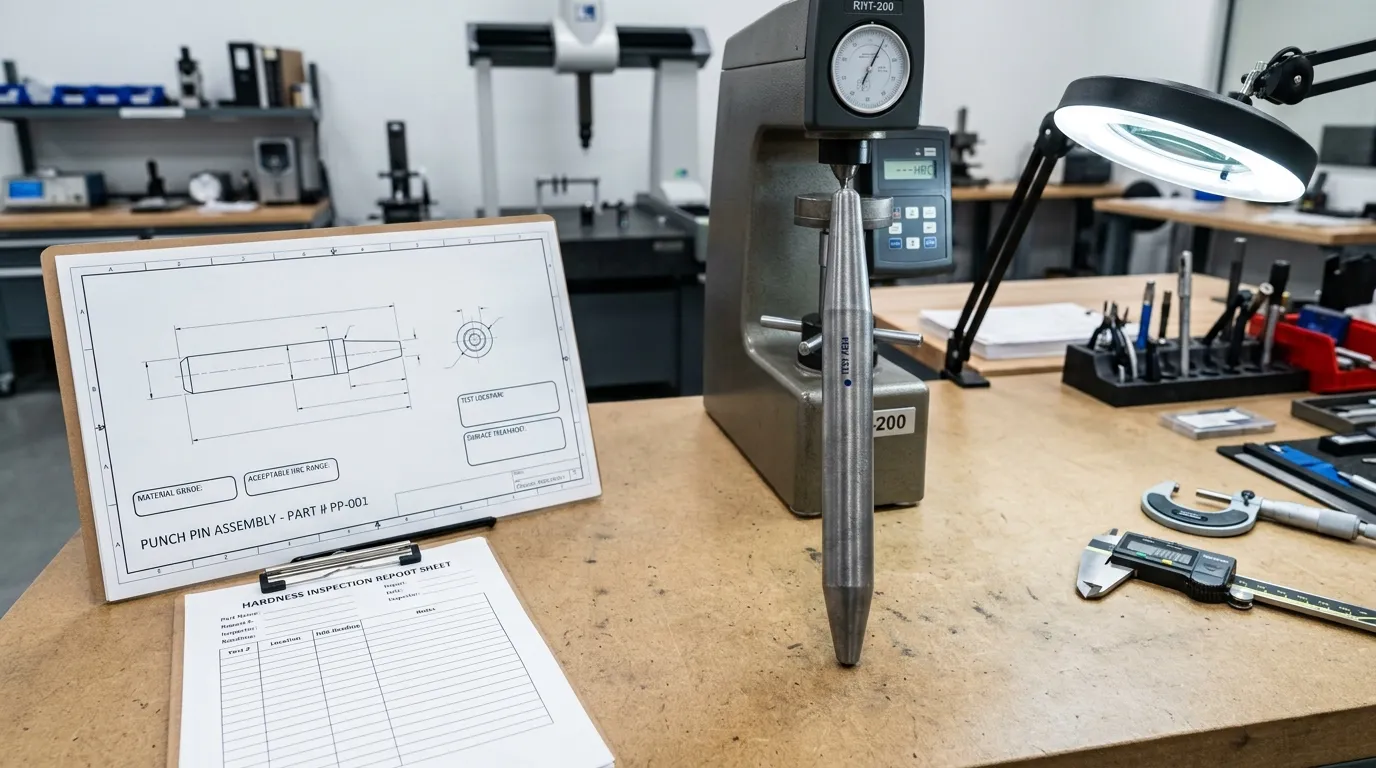
Uma nota útil de dureza precisa de informações suficientes para fabricação e inspeção. "Alta dureza" ou "dureza máxima" não é um requisito adequado.
Inclua:
- Grau de material
Indique o grau exato de aço ou equivalente permitido. - Condição final de tratamento térmico
Deixe claro que a dureza se aplica após o tratamento térmico exigido. - Faixa de dureza aceitável
Use um alcance controlado suportado pelo material e pela aplicação. - Escala de dureza
Declare HRC ou outra escala apropriada explicitamente. - Método de teste
Consulte um método reconhecido quando for necessária verificação contratual. - Local do teste
Identificar a área de medição onde seja prática e tecnicamente adequada. - Requisito de amostragem
Defina se leituras são necessárias por parte, por lote, ou sob um plano de inspeção acordado. - Tratamento superficial
Revestimento por lista, Nitruração, ou outro tratamento separado da dureza do núcleo. - Informações sobre a aplicação
Dê material à peça, Espessura, Geometria do punção, Autorização, Velocidade, e carga esperada. - Documentação obrigatória
Declare se um certificado de material, Histórico de tratamento térmico, ou é necessário um relatório de inspeção de dureza.
Defina o Alcance, Escala, Método, e Local de Teste
ASTM E18-25 fornece requisitos para testes de dureza Rockwell de materiais metálicos. Também alerta que um resultado de dureza representa a condição do material no local do teste e pode não representar a peça completa.
ISO 6508-1:2023 Abrange testes regulares e superficiais de dureza Rockwell para materiais metálicos.
Portanto, a especificação de desenho ou compra deve, portanto, evitar notas ambíguas como:
- "Dureza: 62.”
- "Dureza máxima."
- "Muito difícil."
- "Mesma dureza do soco padrão."
Uma estrutura de especificação mais clara é:
Grau de material condição final de tratamento térmico aceitável, método de teste de faixa HRC acordado, local de teste, documentação de inspeção exigida.
A faixa real deve vir do material selecionado, Geometria, e aplicação. Não deve ser copiado de um exemplo geral.
Diâmetros pequenos, Superfícies curvas, Trechos finos, e áreas tratadas à superfície podem exigir revisão do método de teste e da localização. Uma reentrância padrão de Rockwell pode não ser adequada em todas as posições.
Solicite os documentos necessários para verificar a condição final
Dependendo da ordem e da criticidade, O comprador pode solicitar:
- Certificado de material ou verificação de grau.
- Histórico de tratamentos térmicos.
- Relatório de inspeção de dureza.
- Leituras reportadas e escala de dureza.
- Método de teste e localização da medição.
- Identificação de lotes de produção.
- Documentação separada de revestimento ou nitruração.
Esses registros confirmam a identidade material e a condição medida. Eles não garantem um número fixo de ciclos de estampagem porque a vida útil da ferramenta também depende da geometria, Autorização, Alinhamento, Lubrificação, Variação da peça de trabalho, e carga operacional.
Faixas de Dureza Publicadas SKH51 e SKH9 pela SunshinePro
A SunshinePro publica diferentes faixas de dureza para dois produtos HSS de pino:
| Produto | Material publicado | Dureza publicada | Processamento listado |
| Pino de perfuração SKH51 | JIS SKH51 / HSS | 60–64 HRC | Tratamento térmico a vácuo, Usinagem CNC, Esmerilamento de precisão |
| Pino de perfuração SKH9 | JIS SKH9 / HSS | 58–64 HRC | Tratamento térmico a vácuo, Usinagem e rectificação CNC |
As páginas também descrevem dimensões personalizadas e tratamentos opcionais de superfície.
Esses valores devem ser tratados como as especificações publicadas do produto pela SunshinePro. Elas não são recomendações universais para todas as aplicações SKH51 ou SKH9, e não substituem a revisão da peça, Espessura da folha, Formato do punção, Autorização, Alinhamento, e risco de falha.
Antes de mudar o HRC, Verifique o restante do sistema de perfuração
Um punção corretamente endurecido ainda pode falhar cedo se outra parte do sistema estiver errada.
Antes de aumentar ou diminuir a dureza, confere:
- Folga entre punção e matriz.
- Alinhamento do punção e do dado.
- Condição do guiador e do bucha.
- Carregamento lateral ou entrada descentralizada.
- Comprimento do punção sem suporte.
- Cantos afiados e seções estreitas.
- Variação do material da peça.
- Lubrificação e captação de materiais.
- Desgaste ou dano superficial por EDM.
- Distorção por tratamento térmico.
- Se a falha observada é desgaste, Deformação, Lascamento, Galling, ou fadiga.
Corrigir alinhamento ou geometria pode resolver um problema de quebra sem alterar a dureza. Uma mudança no revestimento ou lubrificação pode resolver a agallagem de forma mais eficaz do que elevar o núcleo do núcleo.
Informações para Fornecer para uma Revisão da Dureza do Punção
Um fornecedor não pode fazer uma recomendação de dureza confiável apenas pelo diâmetro do punção.
Fornecer:
- Desenho do punção e dimensões críticas.
- Material preferido ou alternativas aprovadas.
- Material e condição da peça.
- Espessura da folha.
- Comprimento do punção, Diâmetro, e perfil.
- Folga entre punção e matriz.
- Velocidade de pressão e carga de operação.
- Padrão de desgaste ou falha atual.
- Faixa de dureza do núcleo exigida.
- Requisitos de revestimento ou nitruração.
- Expectativas de inspeção e documentação.
A SunshinePro afirma que fornece componentes padrão para moldes e processa peças não padrão a partir dos desenhos dos clientes. Para uma revisão específica da aplicação, Envie o desenho relevante e os detalhes operacionais através do Página de contato. A faixa de HRC solicitada deve então ser avaliada como parte do material completo, Geometria, Carregamento, e especificação de tratamento superficial.
Perguntas Frequentes
O punch and die deve ter a mesma dureza?
Não necessariamente. O punção e o matrizador têm geometrias diferentes, Condições de carregamento, Apoio, Padrões de desgaste, e riscos de falha. Cada componente deve ser especificado de acordo com seu material e função, em vez de ser automaticamente correspondido ao mesmo HRC.
Um pino de perfuração pode ser muito duro?
Sim. Dureza de trabalho excessiva pode reduzir a margem contra lascamento, rachaduras, e falha sensível a entalhe. O risco é maior com socos finos, Cantos afiados, Carga por impacto, Alinhamento ruim, ou folga inadequada.
Um HRC mais alto garante uma vida útil mais longa do punção.?
Não. A HRC mede a dureza da indentação no local do teste. Ela não mede a resistência, Aderência do revestimento, Alinhamento, Autorização, Integridade da superfície, ou o mecanismo completo de desgaste. Um soco mais forte pode desgastar mais lentamente em uma aplicação e se fraturar mais cedo em outra.
Quantas leituras de dureza devem ser feitas?
Não existe um número universal de amostragem para cada tamanho e ordem de punção. O plano de inspeção deve considerar a geometria da peça, Quantidade de produção, Criticidade da aplicação, Acessibilidade para os testes, e o acordo comprador-fornecedor. O desenho ou especificação de compra deve indicar o método esperado de amostragem e reporte.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
