



Pinos de Posicionamento de Molde Retos vs Afunilados: O que se encaixa no molde?
Pinos de posicionamento de molde retos e afunilados resolvem o mesmo problema amplo — trazendo as placas de encaixe para uma posição final controlada — mas fazem isso de forma diferente.
Um conjunto de posicionamento reto funciona melhor quando o sistema principal de guia do molde já controla a aproximação com precisão e o projetista precisa de aproximação, Pré-posicionamento repetível. Um conjunto de posicionamento afunilado adiciona uma introdução progressiva, permitindo que os componentes de acoplamento capturem um deslocamento limitado à medida que o molde se fecha.
Nenhum dos projetos é automaticamente mais preciso ou durável. A escolha correta depende da sequência de engajamento, Alinhamento de aproximação, Ajuste do pino à bucha, Condições da linha de separação, Assentos afilados, Características sensíveis ao mofo, e acesso de manutenção. Esses componentes de posicionamento também operam dentro de um sistema mais amplo de mold pins and bushings (inferido), em vez de substituir sozinhos a orientação principal do molde.
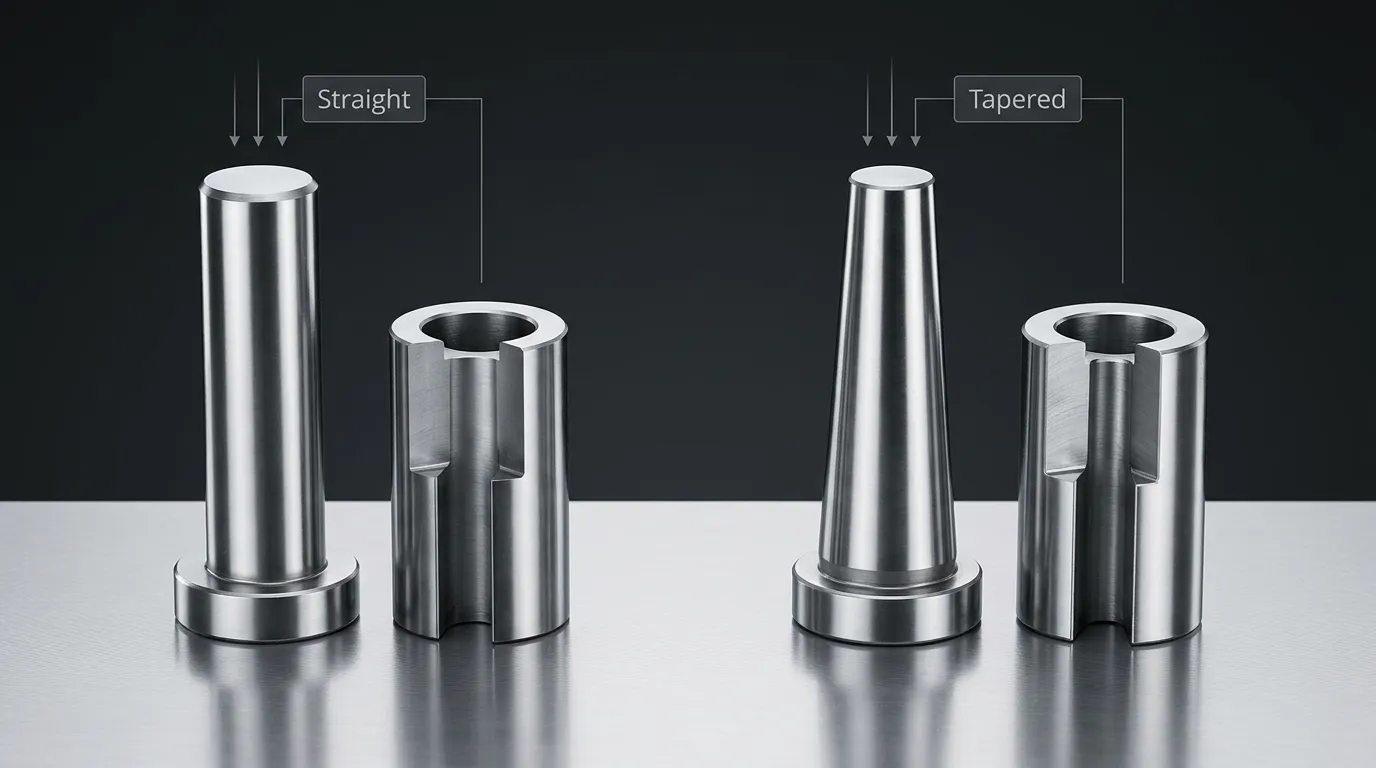
Posicionamentos Retos e Afunilados Em Um Olhar
A comparação deve cobrir todo o par de pinos e buchas, não apenas o formato visível do pino.
| Fator de comparação | Conjunto de posicionamento reto | Conjunto de posicionamento afilado |
|---|---|---|
| Geometria de localização | Superfície de localização paralela ou cilíndrica | Superfície cônica ou afilada de localização |
| Comportamento de entrada | Entra com uma folga quase constante | A folga diminui progressivamente durante a entrada |
| Requisito de aproximação | Geralmente precisa de um alinhamento prévio bem controlado | Pode capturar uma quantidade limitada de deslocamento de aproximação |
| Posicionamento final | Determinado principalmente pelo ajuste e alinhamento do pino ao bucha | Determinado pela geometria do afunilamento, Posição de assentos, e precisão de acasalamento |
| Condição de fechamento | Alguns projetos exigem folga na linha de separação no fechamento total | Alguns projetos podem ser configurados para contato total de conicismo no fechamento |
| Principal vantagem | Controlada, Pré-posicionamento repetível | Introdução progressiva e captura geométrica |
| Limitação principal | Pode se prender se peças que encaixam bem fechadas entrarem fora do eixo | Pode fazer cunha ou desenvolver contato irregular se o assento estiver errado |
| Condição de melhor ajuste | Sistema de guia estável e abordagem previsível de molde | Necessidade de correção controlada durante o engajamento final |
| Dificuldade de retrofit | A substituição deve preservar o ajuste e a localização do eixo | A conversão exige revisão do taper, Assentos, Montagem, e geometria de acasalamento |
Um sistema reto não é apenas um sistema afilado sem ângulo. A geometria muda como os componentes entram, onde o contato se desenvolve, e como o erro posicional é transferido para as placas do molde.
Como cada geometria se engaja à medida que o molde se fecha
Os pinos líderes e as buchas guia do molde normalmente controlam o movimento inicial das duas metades do molde. Os pinos de posicionamento atuam mais tarde na sequência de encerramento, refinando a localização da placa antes que as características sensíveis façam contato total.
Uma sequência típica é:
- Os pinos líderes entram em suas buchas guia e estabelecem o caminho geral de fechamento.
- O pino de posicionamento começa a entrar em sua bucha de acoplamento.
- O conjunto de posicionamento reduz o movimento lateral restante entre as placas.
- Pinos do núcleo, Inserts, Cortes de desligamento, ou outros recursos de altura próxima chegam ao engajamento final.
- O molde atinge sua condição projetada de fechamento.
Essa sequência é importante porque os componentes de posicionamento normalmente devem controlar a localização da placa antes que características delicadas sejam forçadas a absorver desalinhamento. Documentação de componentes de molde da MISUMI, por exemplo, descreve conjuntos de posicionamento destinados a engatar antes dos pinos centrais e também observa a necessidade de um sistema de pino líder de precisão apropriado. O tempo exato ainda depende do design específico do molde e do conjunto de componentes selecionados.
A função principal de orientação pertence a mold guide pins. Pinos de posicionamento complementam essa orientação próxima ao fechamento final; Eles não devem ser esperados para corrigir um sistema de guia danificado, Movimento severo de Platen, ou erro grave na base do molde.
Como um conjunto de posicionamento reto engaja
Um pino de posicionamento reto entra em um furo cilíndrico de encaixe. Porque as superfícies de localização permanecem paralelas, A folga de entrada disponível não aumenta progressivamente em direção à ponta da mesma forma que uma interface de localização totalmente afilada.
Isso torna o alinhamento prévio importante. Quando o sistema de pino líder já aproximou as placas do molde aos eixos pretendidos, Um conjunto de posicionamento reto pode fornecer pré-posicionamento controlado e repetível. O movimento final entre o pino e a bucha depende muito do ajuste especificado.
O mesmo ajuste próximo que melhora o controle posicional também pode aumentar a sensibilidade para:
- Entrada fora do eixo
- Contaminação na bucha
- Bordas danificadas ou elevadas
- Concenticidade incorreta
- Movimento térmico ou estrutural
- Pontos de localização redundantes que sobreconstrangem as placas
Alguns sistemas de posicionamento reto de catálogo exigem uma pequena folga na linha de separação quando o molde está totalmente fechado. Esse requisito impede que os componentes de posicionamento carreguem carga de fechamento involuntária ou interfiram no contato total da placa. É específico para o produto e deve ser retirado do sorteio do fornecedor selecionado, em vez de ser tratado como um valor universal.
Como um conjunto de posicionamento afunilado se engaja
Um pino afilado entra em uma bucha ou assento afilado correspondente. No início do noivado, A seção menor da frente oferece mais espaço para entrada. À medida que o molde continua a se fechar, A folga radial disponível diminui e o afunilamento guia progressivamente os componentes de acoplamento em direção a um eixo comum.
Essa captura progressiva é a principal razão para considerar um sistema afilado. Ele pode tolerar uma quantidade limitada de deslocamento inicial que pode causar contato com as bordas em uma interface próxima e reta.
Apresentação final, no entanto, depende de mais do que a presença de um taper. O projetista deve controlar:
- Ângulo de afunilamento ou razão de afunilamento
- Posição axial dos assentos
- Concentricidade entre as características de localização e montagem
- Duração do engajamento
- Distribuição de contatos
- Condição da linha de separação
- Método de retenção e remoção
Alguns sistemas de fornecedores podem ser organizados para atingir contato total de afunilamento ou folga zero no fechamento do mofo. Esse comportamento se aplica apenas ao projeto documentado. Não deve ser generalizado para todos os pinos de posicionamento afunilados.
Se o taper assentar muito fundo, Usa ângulos de acoplamento incompatíveis, ou entra sob deslocamento excessivo, pode causar o "wedging", Contato Desigual, Lançamento difícil, ou carga indesejada nas placas do molde.
Os critérios de seleção que realmente determinam o melhor encaixe
O formato do pino não deve ser escolhido isoladamente. O comportamento de aproximação do molde e o requisito de posicionamento final são mais importantes do que uma preferência geral por componentes retos ou afilados.
| Critério de seleção | O hétero geralmente é preferido quando... | O afunilado geralmente é preferido quando... |
| Alinhamento de aproximação inicial | O sistema de pino líder já controla os eixos de perto | O deslocamento limitado de aproximação deve ser capturado progressivamente |
| Requisito posicional final | Um ajuste cilíndrico especificado pode fornecer o controle necessário | A localização final é estabelecida por meio de assentos afunados controlados |
| Características sensíveis de mofo | É necessário pré-posicionamento antes que núcleos ou inserts se engatem | É necessária correção gradual antes de desligamentos ou contato próximo das características |
| Sensibilidade à entrada | A entrada fora do eixo é mínima e previsível | É necessário um pouco de introdução para reduzir o contato abrupto das bordas |
| Condição de fechamento | A folga necessária para operação ou linha de separação pode ser mantida | O comportamento de assento completo pode ser definido e controlado |
| Risco a gerenciar | Encadernação e pontuação | Corte e contato desiguace com redução |
| Controle de montagem | Os eixos de pino e bucha podem ser segurados com precisão | O eixo de afunilamento e o assento axial podem ser mantidos com precisão |
| Estratégia de substituição | A substituição cilíndrica direta é prática | Geometria e assentamento afunilados podem ser reproduzidos |
| Disponibilidade de componentes | Existe um conjunto padrão adequado | Existe um conjunto padrão adequado de cone ou um projeto personalizado é justificado |
A decisão também depende se o componente necessário existe como item padrão de catálogo. Onde diâmetro, Afunilamento, Montagem, Retenção, ou condições de engajamento ficam fora dos intervalos padrão, Pode ser necessária uma parte baseada em desenho. A SunshinePro afirma que fornece tanto componentes padrão quanto peças de molde não padrão processadas a partir de desenhos de clientes. Sua orientação mais ampla sobre Peças padrão para molde pode ajudar a separar a seleção de catálogo da personalização.
Quando um posicionamento reto é a melhor escolha
Um sistema de posicionamento reto geralmente é o candidato mais forte quando a orientação inicial do molde já é estável.
Condições típicas incluem:
- Os pinos de líder e as buchas guia mantêm o erro de aproximação da placa baixo.
- O posicionamento precisa estabelecer um close, Localização repetível antes que os pinos do núcleo se encaixem.
- O projetista pode especificar e inspecionar o encaixe cilíndrico do pino à bucha.
- Os requisitos de separação para linhas de separação são conhecidos.
- Os furos de montagem e os eixos de localização podem ser mantidos concêntricos.
- Contaminação e impacto fora do eixo podem ser controlados.
- Componentes de reposição podem reproduzir o ajuste original.
Considere um molde contendo vários pinos delicados de núcleo que entram em furos de folga próxima ao final do fechamento. Se o sistema principal de guia já colocar as duas metades do molde em alinhamento confiável, Um conjunto de posicionamento reto pode refinar sua localização antes que esses pinos centrais entrem.
O projeto se torna menos adequado quando um erro lateral significativo permanece no início do engajamento de posicionamento. Um ajuste reto e próximo não deve ser usado como substituto para corrigir pinos de líder danificados, Buchas de guia gastas, ou aberturas de montagem deslocadas.
Quando um conjunto de posicionamento afunilado é a melhor escolha
Um sistema de posicionamento afunilado geralmente é mais adequado quando o molde precisa de uma entrada controlada antes de alcançar sua posição final.
Condições típicas incluem:
- A variação limitada da aproximação permanece após o ativamento do sistema principal de guias.
- O mofo precisa de correção progressiva, não abrupta.
- O taper pode se encaixar antes de desligamentos sensíveis, Inserts, ou núcleos alcançam contato.
- Ângulo de afunilamento, Assentos axiais, e a posição de contato pode ser definida com precisão.
- O design pode evitar força de assentamento excessiva.
- O acesso para remoção está disponível se o taper ficar bem encaixado.
- O fornecedor selecionado pode reproduzir toda a geometria de acoplamento.
Um sistema afilado pode ser útil quando duas placas se aproximam com um pequeno deslocamento lateral aceitável no início do engajamento, mas que deve ser reduzido antes que um fechamento próximo encontre sua superfície de acoplamento. O taper introduz correção gradualmente à medida que o engajamento aumenta.
Isso não significa que um pino afunilado possa reparar um molde mal guiado. Seu alcance de captura é limitado pela geometria real. Forçar um afunilamento para corrigir o offset excessivo pode concentrar a carga em um dos lados do pino e da bucha, danificar as superfícies de contato, ou transferir a tensão para a placa de molde ao redor.
Riscos, Modos de falha, e Erros de Retrofit
Sistemas retos e afunilados falham de maneiras diferentes, embora ambos sejam sensíveis a montagem ruim, Contaminação, Desgaste, e ordem de engajamento incorreta.
| Risco | Causa provável | Possível resultado | Resposta ao projeto |
| Encadernação em posição reta | Ajuste apertado combinado com entrada fora do eixo | Interferência, Pontuação, Dano na placa | Melhorar as orientações prévias e verificar a autorização operacional |
| Carga de borda | O pino desalinhado entra em contato com a borda da bucha | Vestimenta local, Lascamento, Deformação | Revise o tempo de engajamento e a localização do eixo |
| Escavação afilada | Assento axial excessivo ou geometria de afunilamento inadequada | Abertura difícil, Pré-carga indesejada | Defina com precisão o parada axial e o afunilamento de acoplamento |
| Contato desregular de afunilamento | Ângulo, Cêntrica, ou erro de montagem | Desgaste localizado e localização final ruim | Inspecionar a geometria do afilamento e os datums de montagem |
| Irritação ou pontuação | Resultado ruim, Emparelhamento de materiais, Lubrificação, ou contaminação | Movimento brusco e desgaste acelerado | Especificar superfícies de contato e condições de manutenção |
| Folga induzida pelo desgaste | Contato repetido e apoio insuficiente | Aumento do movimento posicional | Defina critérios de inspeção e substituição |
| Contato prematuro com características | Posicionamento engajando tarde demais | Dano aos núcleos, Inserts, ou desligamentos | Corrija a sequência de engajamento |
| Remoção difícil de componentes | Sem recurso de extração ou acesso traseiro | Manutenção mais longa e risco de danos nas placas | Incluir torneiras para desmontar ou acesso planejado ao serviço |
Um dos erros de design mais comuns é tratar conjuntos de posicionamento retos e afunilados como intercambiáveis.
Trocar um pino reto por um pino afilado afeta a bucha de acoplamento, Profundidade da instalação, Assentos axiais, Padrão de contato, condição da linha de separação, e método de remoção. A placa de molde ao redor também pode precisar de usinagem diferente. Portanto, uma reforma deve ser revisada como uma mudança de sistema, não uma simples substituição de pinos.
O contrário também é verdade. Substituir um sistema afilado por um ajuste reto pode remover o condutor original e tornar o molde mais sensível a erros de aproximação.
O que o desenho e a RFQ devem especificar
Um fornecedor não pode avaliar um sistema de posicionamento com precisão apenas pelo diâmetro do pino. O desenho ou pedido de orçamento deve definir o arranjo completo de acasalamento.
Inclua:
- Geometria de posicionamento reta ou afilada
- Dimensões do pino e da bucha
- Duração do engajamento
- Ângulo de afunilamento ou razão, Quando aplicável
- Ajuste pretendido ou condição final do assento
- Espaço necessário para a linha de separação
- Lados de montagem do pino e da bucha
- Método de retenção
- Assentos axiais ou localização de parada
- Desmontar a torneira ou acesso de extração
- Requisitos de materiais
- Requisitos de tratamento térmico e dureza
- Requisitos de acabamento superficial
- Concentricidade crítica e tolerâncias dimensionais
- Quantidade
- Requisito de substituição por conjunto combinado ou intercambiável
- Dimensões da inspeção
- Requisitos de relatório de inspeção
- Temperatura operacional relevante, Contaminação, Carregamento, ou condições de manutenção
O pino e a bucha devem ser tratados como um sistema de acoplamento. Pergunte se os componentes de reposição são intercambiáveis individualmente ou se o fornecedor espera que permaneçam como um par compatível.
A seleção detalhada das tolerâncias pertence ao desenho do componente e à revisão do fornecedor. Suposições genéricas de ajuste são arriscadas porque um ajuste reto e deslizante, Um ajuste de posicionamento próximo, e um taper totalmente encaixado se comportam de forma diferente durante o fechamento do mofo.
A SunshinePro afirma que pode processar peças de molde não padrão a partir de desenhos de clientes. A empresa também descreve a inspeção de matérias-primas, Monitoramento em processo, Testes finais, e relatórios de inspeção na página de qualidade. Essas declarações apoiam a pergunta sobre revisão de desenhos e dimensões críticas de inspeção, mas o processo exato, Tolerância, Material, e relatório para um conjunto de posicionamento específico ainda precisam de confirmação por escrito.
Regra da Seleção Final
Escolha um conjunto de posicionamento reto quando o molde já tiver orientação de aproximação controlada e precisar de aproximação próxima, Pré-posicionamento repetível.
Escolha um conjunto de posicionamento afunilado quando o deslocamento de aproximação limitado deve ser capturado progressivamente e a condição de assentamento do afilador pode ser controlada.
Revise outra solução de alinhamento quando o mofo apresentar movimentos laterais severos, Componentes do guia danificados, Principais problemas de Platen, ou carrega além do que um conjunto de posicionamento deveria corrigir.
O melhor design é aquele que combina com a sequência completa de encerramento, não o formato de alfinete que parece mais preciso isoladamente.
Preparando um Desenho de Componente de Posicionamento para Revisão do Fornecedor
Before requesting a quotation, prepare um desenho que mostre ambos os lados do sistema de acasalamento e identifique os dados funcionais. Inclua a direção de fechamento do molde, Posição de engajamento, Condição final de fechamento, e quaisquer características sensíveis que precisem ser protegidas antes do contato.
Uma submissão útil de fornecedor deve conter:
- Os desenhos do pino e da bucha
- Os detalhes relevantes de montagem da placa de molde
- Ajuste necessário, Autorização, ou assentos afunados
- Material, Dureza, Fim, e requisitos de inspeção
- Condições esperadas de substituição e intercambiabilidade
A SunshinePro oferece soluções padrão e personalizadas para componentes de molde e aceita consultas de peças não padrão baseadas em desenho. Para um sistema de posicionamento reto ou afilado, Use o Página de contato para submeter o desenho completo de acasalamento e solicitar confirmação da manufaturabilidade, Pontos críticos de inspeção, e estratégia de substituição.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
