



Cálculo de folga para punção e matriz por material e espessura
A folga para punção e matriz normalmente é calculada a partir da espessura da folha e de uma razão de folga dependente do material:
- Folga por lado:
c = t × r - Limpeza total:
C = 2c
Aqui, t é a espessura da folha e r é a razão de resolução expressa como um decimal. Uma proporção de 10% por lado torna-se 0.10 Na fórmula.
O cálculo também deve considerar a operação. No piercing, O perfurador normalmente controla o tamanho do furo final. No blanking, A abertura do cunho normalmente controla o tamanho final do blank. Este guia foca apenas nesse cálculo e sua validação prática. Para informações mais amplas sobre tipos de matriz, Materiais, Tolerâncias, e fontes, ver o Guia de matrizes de punção (inferido).
Um resultado calculado é um valor inicial, não um cenário de produção universal. Grau de material, Resistência à tração, Variação de espessura, Desgaste de ferramentagem, Alinhamento, Desvio da imprensa, e a condição necessária da borda de corte pode justificar o ajuste.
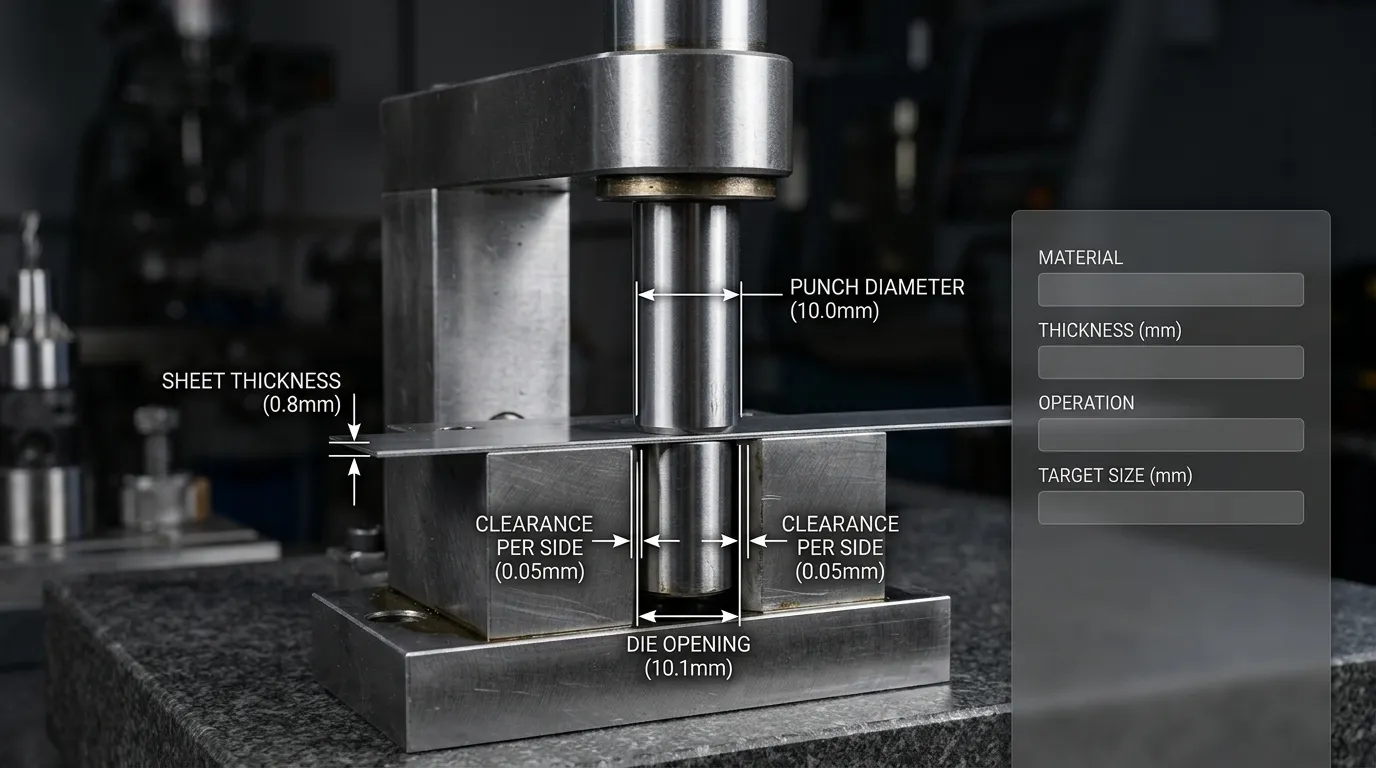
Calculadora de Folga para Punção e Matriz
Use as seguintes entradas:
| Entrada | O que entrar |
|---|---|
Espessura da folha, t | Espessura real ou nominal em mm ou polegadas |
| Material | Alumínio, cobre, Latão, aço, Aço inoxidável, ou uma nota documentada |
Razão de folga, r | Um claramente rotulado Cada lado Percentual |
| Operation | Piercing ou blanking |
| Dimensão alvo | Tamanho do furo finalizado para piercing ou tamanho de blank finalizado para blanking |
A sequência da calculadora é:
- Converta a porcentagem selecionada em um decimal.
- Multiplique a espessura pela razão para obter folga por lado.
- Multiplique o resultado por cada lado por dois para obter a folga total.
- Aplique total de folga conforme a operação seja piercing ou blanking.
Folga por lado:
c = t × rLimpeza total:
C = 2 × cPerfurando a abertura:
Ddie = Dpunch + CTamanho do punção de blanking:
Dpunch = Dblank − C
Execute todo o cálculo em um sistema unitário. Se a espessura for inserida em milímetros, Todas as dimensões resultantes do punção e matriz ficarão em milímetros. Converta os valores finais para polegadas apenas quando necessário.
Entrar no Material, Espessura, Operation, e Tamanho do Alvo
Use a espessura real do material quando estiver disponível. Os valores de bitola nominais podem diferir do material medido, e essa diferença se transfere diretamente para a folga calculada.
A família de materiais fornece uma razão inicial, mas não substitui a inclinação exata. "Aço," por exemplo, pode se referir a materiais com resistências à tração e comportamento de corte muito diferentes. Para aço de alta resistência, coronha endurecida, ou uma liga não listada, Use dados específicos de grau ou solicite uma revisão de engenharia em vez de selecionar o material genérico mais próximo.
Selecione a operação com cuidado:
- Piercing: A característica necessária é o furo deixado na chapa.
- Blanking: A peça removida é a peça finalizada necessária.
Inserir a mesma dimensão alvo para a operação errada produz o tamanho errado do punção ou do cunho.
Leia o Resultado: Por Lado, Total, Punch, e Dimensões do Cunho
Um resultado útil deve mostrar mais de um número. Deve identificar:
- A categoria de materiais;
- a razão selecionada;
- se essa razão é por lado ou total;
- Espaço livre por lado;
- Despejamento total;
- a dimensão controlada pela operação;
- Tamanho calculado do punção;
- Abertura de dados calculada;
- Equivalentes métricos e imperiais;
- qualquer limitação anexada ao material selecionado.
Evite arredondar muito cedo. Mantenha o valor calculado completo através da aritmética, depois, arredonda a dimensão final da ferramenta de acordo com a tolerância de tretagem e a resolução prática de fabricação.
Como Funciona o Cálculo de Folga
A folga entre o punção e o cunho é o espaço entre a aresta de corte do punção e a aresta correspondente do cunho. O MISUMI define suas porcentagens recomendadas como liquidação por lado, ou seja, a porcentagem se aplica independentemente a cada aresta de corte.
A distinção importa porque outras referências usam "folga do molde" para significar a diferença total entre as dimensões do punção e do cunho. CONIC, por exemplo, define folga como a diferença entre a dimensão do punção e a dimensão do cunho, enquanto referências ao estilo Roper Whitney também podem descrever um valor total de clearance. Uma porcentagem não pode ser transferida com segurança de uma fórmula para outra até que sua convenção seja confirmada.
Folga por Lado versus Folga Total
Suponha que um punção redonda tenha um diâmetro de 10.00 mm e uma abertura de matriz de 10,20 mm.
A diferença dimensional é:
10.20 − 10.00 = 0.20 mm
Isso 0.20 mm é o folga total ou diametral. A folga em cada aresta de corte é:
0.20 ÷ 2 = 0.10 mm per side
| Convenção | Significado | Valor neste exemplo |
| Folga lateral ou radial | Folga em uma das arestas de corte | 00,10 mm |
| Folga total ou diametral | Diferença total entre tamanhos de punção e matriz | 00,20 mm |
Se um gráfico recomenda 10% por lado, Calcular t × 0.10 e então dobrar o resultado para a diferença dimensional total do punção ao dado.
Se um gráfico recomenda 20% Despejamento total, Calcular t × 0.20 uma vez. Não dobre de novo.
As Fórmulas Base
Para uma fonte que especifica uma razão por lado:
c = t × r
Onde:
c= espaço livre por lado;t= espessura da folha;r= razão de folga por lado como decimal.
Então:
C = 2c
Onde:
C= folga total entre as dimensões do punção e do cunho.
Para um 1.0 Folha de mm com 8% de folga por lado:
c = 1.0 × 0.08 = 0.08 mm
C = 2 × 0.08 = 0.16 mm
A porcentagem representa uma proporção da espessura. Uma folha mais espessa, portanto, produz uma folga dimensional maior mesmo quando a razão selecionada permanece inalterada.
Piercing e blanking usam a folga de forma diferente
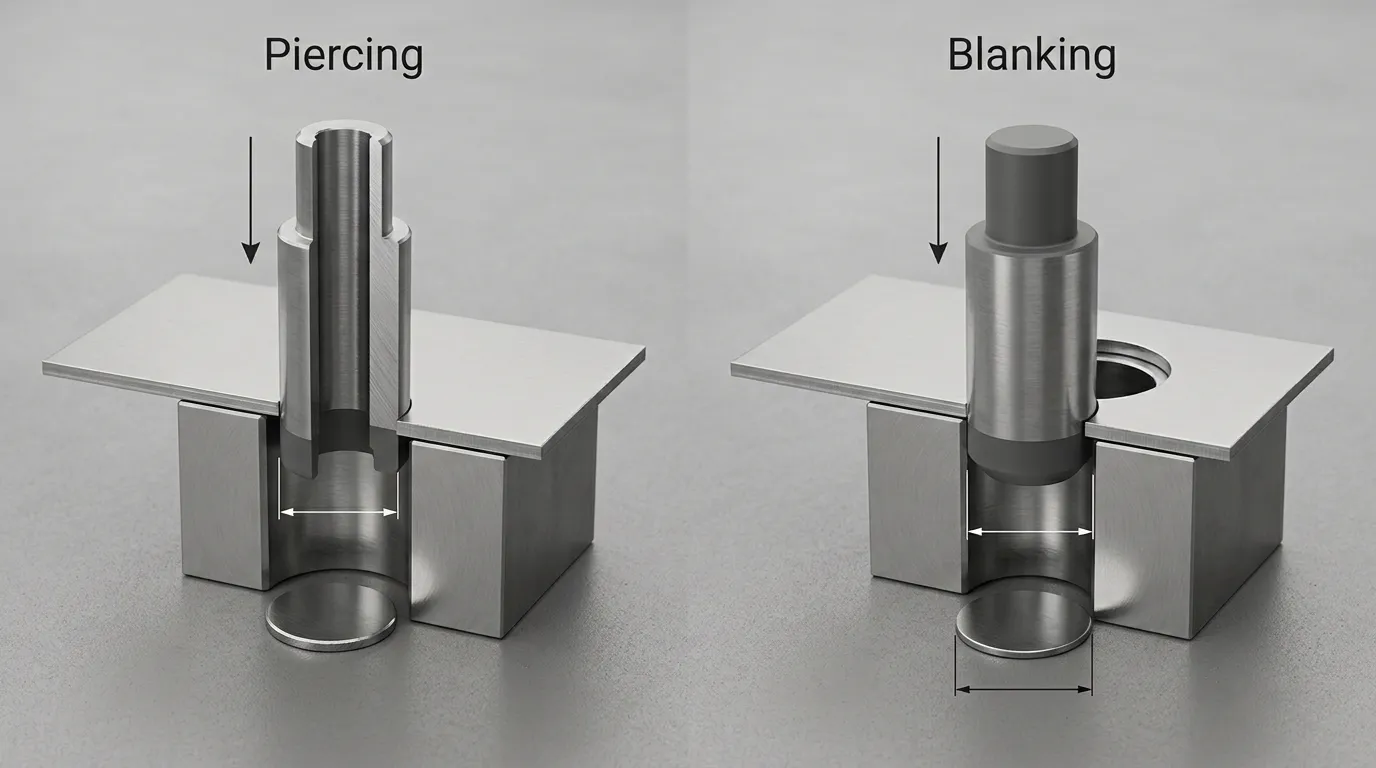
A mesma folga por lado pode ser usada em ambas as operações, mas é aplicado a diferentes dimensões de ferramentas.
| Operation | Item finalizado | Dimensão normalmente mantida ao alvo | Dimensão de acasalamento |
| Piercing | Buraco na folha | Tamanho do punção | A abertura do dado é maior |
| Blanking | Peça removida da folha | A abertura | Punch é menor |
O guia de ferramentas da Mate afirma que, durante o blanking, O tamanho do cunho é o tamanho do cunho em branco e as dimensões do punção são calculadas a partir das dimensões do cunho.
Cálculo de Piercing
No piercing, O punção normalmente determina a dimensão do furo final.
Para um diâmetro de orifício exigido de Dh:
Dpunch = Dh
Ddie = Dh + C
Se o buraco alvo for 12.00 mm e folga total é de 0,24 mm:
- Tamanho do punção:
12.00 mm - A abertura:
12.24 mm
A bala removida é sucata. Suas dimensões e aparência das bordas ainda podem fornecer evidências úteis ao verificar se a folga está funcionando corretamente.
Cálculo de Blanking
No blanking, A peça removida é a peça necessária, Assim, a abertura do dado normalmente determina sua dimensão externa.
Para uma dimensão em branco exigida de Db:
Ddie = Db
Dpunch = Db − C
Se o espaço exigido for 30.00 mm e folga total é de 0,24 mm:
- A abertura:
30.00 mm - Tamanho do punção:
29.76 mm
O blanking pode exigir ajustes adicionais quando paredes são retas, Redução do afunilamento, Ou uma profundidade de burnimento específica é crítica. Mate recomenda identificar dimensões críticas de blanks e tratar as ferramentas de blanking de forma diferente das perfurações comuns.
Folga inicial por material e espessura
A tabela a seguir utiliza o Grau padrão, Valores de um lado só publicado em Referência de seleção de autorização do MISUMI. Essas porcentagens são referências iniciais, Configurações não universais. As etiquetas de condição de material são as categorias da fonte e devem ser verificadas em relação à qualidade real, Resistência à tração, Liga, ou temperamento.
| Categoria de material | Condição | Folga inicial por lado |
| Liga de alumínio | Suave | 6% da espessura |
| Liga de alumínio | Médio | 8% da espessura |
| Liga de alumínio | Difícil | 10% da espessura |
| Cobre de passo duro | Suave | 8% da espessura |
| Cobre de passo duro | Difícil | 10% da espessura |
| Latão | Suave | 8% da espessura |
| Latão | Difícil | 10% da espessura |
| Aço | Extra macio | 10% da espessura |
| Aço | Suave | 12% da espessura |
| Aço | Difícil | 15% da espessura |
| Aço inoxidável | Suave | 12% da espessura |
| Aço inoxidável | Difícil | 15% da espessura |
Por exemplo, Alumínio médio com 1,5 mm de espessura, usando uma relação de 8% por lado, dá:
c = 1.5 × 0.08 = 0.12 mm per side
C = 0.24 mm total clearance
Como Escolher uma Proporção de Partida
Use esta sequência:
- Identifique a classificação exata do material, Liga, ou temperamento.
- Confirme a espessura medida ou controlada por tolerância.
- Escolha uma categoria de material publicado que realmente combine com o estoque.
- Confirme se a porcentagem da fonte é por lado ou total.
- Calcule a folga dimensional.
- Verifique se a imprensa, Sistema de ferramentas, e a condição de aresta exigida impõem uma recomendação diferente.
- Valide o resultado com um corte experimental antes da produção final.
Não selecione a menor porcentagem disponível apenas para obter uma zona de burnimento maior. Folga mais apertada aumenta a sensibilidade ao alinhamento e pode acelerar o desgaste.
Quando a resistência à tração deve prevalecer sobre o menu de materiais
Para aços de alta resistência, Uma seleção ampla e "de aço" não é suficiente. O Diretrizes de Inscrição AHSS afirme que a folga geralmente aumenta conforme a resistência à tração aumenta, além de alertar que folga excessivamente larga nas mais altas resistências pode aumentar o estresse de flexão da borda do punção e o risco de lascamento. O valor recomendado, portanto, é uma função da nota, Espessura, Resistência à tração, e o desempenho exigido na borda a jusante.
A mesma orientação relata que os valores históricos de aço suave frequentemente ficam em torno de 5–10% da espessura por lado, Enquanto recomendações para notas mais fortes podem ser substancialmente mais altas. Também mostra que um percentual não produz o melhor resultado para todas as notas do AHSS.
Use dados específicos de grau ou um ensaio de perfuração controlada ao trabalhar com:
- AHSS ou aço ultra-alta resistência;
- Gradas Martensíticas;
- Chapa Endurecida;
- Material com resistência à tração incerta;
- Estoque destinado a alongamentos ou conformação posteriores das bordas;
- Peças com requisitos rigorosos de fadiga ou fratura.
Por que os gráficos de liberação publicados discordam
Dois gráficos tecnicamente confiáveis podem mostrar valores diferentes porque podem usar:
- Convenções de por lado versus de liberação total;
- diferentes condições de materiais ou resistências à tração;
- Diferentes sistemas de prensa e ferramentas;
- Grau de precisão versus alvos de grau padrão;
- Requisitos diferentes para rebarba, Rolamento, Burnish, ou vida útil da ferramenta;
- Suposições de ferramentas proprietárias;
- diferentes faixas de espessura.
Por exemplo, Calculadora da UniPunch publica fatores de 15% para alumínio, 20% para aço macio, e 25% para aço inoxidável como "requerido espaço para o cunho," mas a página não rotulou explicitamente esses fatores como valores por lado. Eles não devem ser inseridos em uma fórmula por lado sem confirmar a convenção pretendida.
A CONIC também publica diferentes proporções para máquinas mecânicas e máquinas servo ou hidráulicas, e aconselha os usuários a considerarem a resistência à tração, Espessura, Limitações da máquina, e um julgamento real de socos.
Exemplos de Cálculo Trabalhado
Exemplo de Piercing
Requisito: Pierce a 10.00 Furo em mm em alumínio médio de 1,20 mm.
Da tabela de referência:
- Material: Alumínio médio
- Razão por lado: 8%
- Espessura: 1,20 mm
Calcule a folga por lado:
c = 1.20 × 0.08
c = 0.096 mm
Calcule total de folga:
C = 2 × 0.096
C = 0.192 mm
Aplique as dimensões do piercing:
- Tamanho do punção:
10.000 mm - A abertura:
10.000 + 0.192 = 10.192 mm
A abertura calculada do cunho pode ser declarada como 10,19 mm se esse arredondamento for compatível com o desenho, Processo de Ferramentas, e tolerância. Não arredonda o valor intermediário por lado antes de calcular o total.
Exemplo de Blanking
Requisito: Produzir um 25.00 mm em branco de latão macio de 1,50 mm.
Da tabela de referência:
- Material: Latão macio
- Razão por lado: 8%
- Espessura: 1,50 mm
Calcule a folga por lado:
c = 1.50 × 0.08
c = 0.120 mm
Calcule total de folga:
C = 2 × 0.120
C = 0.240 mm
Aplique as dimensões de blanking:
- A abertura:
25.000 mm - Tamanho do punção:
25.000 − 0.240 = 24.760 mm
Essas dimensões são exemplos de cálculo. As dimensões finais das ferramentas ainda dependem do material real, Tolerância em branco, Afunilamento esperado da aresta, Condição da ferramenta, e teste de produção.
Verifique a borda cortada e a slug antes de finalizar a folga
Uma fórmula não pode mostrar o que acontece sob carga de pressão. Inspecionar as primeiras peças de teste e, para piercing, As lesmas.
Uma aresta de corte normalmente contém quatro regiões observáveis:
- Capotamento: Deformação plástica inicial no lado de entrada.
- Zona de polimento: a parte mais lisa criada enquanto o punção se corta no material.
- Zona de fratura: a região mais rugosa criada à medida que as rachaduras se propagam a partir das bordas do punção e do molde.
- Burr: material deslocado restante próximo ao lado da saída.
Para a AHSS, A altura das rebarbas sozinha pode ser enganosa, pois graus fortes podem fraturar com relativamente pouco rollover ou rebarba. A transição geral do polimento para a fratura, A suavidade da zona de fratura, e a ausência de danos por cisalhamento ou borda secundários pode fornecer melhores evidências.
O que uma borda de corte equilibrada deve mostrar
Procure por:
- uma aparência consistente de borda ao redor da característica;
- uma zona de burnish definida;
- uma zona de fratura razoavelmente lisa;
- sem cisalhamento secundário pronunciado;
- rebarba e rolamento dentro do requisito da peça;
- dimensões dentro da tolerância;
- Resultados semelhantes ao traços repetidos.
A aparência ideal depende da aplicação. Uma peça destinada a alongamento subsequente da borda pode exigir uma condição otimizada diferente de um simples furo de folga.
Sinais de que a folga para correr é irregular
Burnish desigual, Fratura, ou rebarbas em torno de uma característica frequentemente apontam para uma folga desigual em vez de uma porcentagem nominal incorreta.
Possíveis causas incluem:
- Desalinhamento do punção e matriz;
- Postes guia ou buchas desgastadas;
- Carregamento lateral por punção;
- Bordas de corte gastas ou danificadas;
- Ferramentas mal afiadas;
- Deflexão de matriz ou prensa sob carga;
- uma imprensa fora de nível.
As Diretrizes do AHSS alertam que cargas de corte mais altas podem desviar o chip ou pressionar o suficiente para alterar a folga medida em condições estáticas.
Para mais detalhes sobre elementos do guia, socos, Componentes do chip, e desgaste relacionado ao alinhamento, ver o Guia de componentes do die.
Falta de Muito Contra Folga Demais
| Condição | Sinais típicos | Verifique antes de mudar a razão |
| Folga muito pequena | Cisalhamento secundário, Dupla pausa, maior profundidade de burnish, Carga de punção ou desmontagem mais alta, Abrasão, Galling, Desgaste rápido, Lascamento | Confirmar alinhamento, Afiação da ferramenta, Espessura real, Qualidade do material, e se o valor da fonte era por lado |
| Folga próxima à faixa utilizável | Rolamento consistente, Burnish, Fratura, e rebarba; Dimensões estáveis; Carga de ferramentas gerenciável | Confirme resultados repetidos ao longo de todo o perfil e velocidade de produção |
| Folga grande demais | Maior capotamento, Redução do burnish, Zona de fratura aumentada, Afunilamento, Distorção, rebarba maior em alguns materiais, controle dimensional mais pobre | Confirmar a resistência do material, Desvio da imprensa, Tamanho do punção, O Tamanho, e se um valor total foi dobrado por engano |
A comparação do CRONIC mostra que uma folga maior tende a aumentar o rollover, Área de fratura, Burr, e deformação, enquanto folga estreita aumenta o plano de cisalhamento e a tonelagem de punção. A orientação AHSS acrescenta que folga muito apertada pode criar cisalhamento secundário, enquanto uma folga extremamente larga também pode criar vazios, Danos relacionados ao rolamento, ou tensão de borda de punção em materiais de alta resistência.
A folga é apenas uma das possíveis causas de dano à ferramenta. Geometria do punção, Alinhamento, Resistência do material, Condições de desmantelamento, Desgaste, e o comportamento da imprensa também deve ser controlado. Para uma análise de falha mais ampla, Veja Quebra de punção em matrizes de estampagem.
Quando a calculadora não é suficiente
Solicite uma revisão de ferramentas ou processos em vez de depender apenas do cálculo genérico quando a aplicação envolve:
- AHSS, Aço martensítico, Chapa Endurecida, ou uma liga não listada;
- furos muito pequenos ou seções estreitas de perfuração;
- Perfis complexos ou assimétricos;
- Esmagamento fino;
- Rábala crítica, Afunilamento, Fadiga, ou requisitos de alongamento das bordas;
- dimensões em branco apertado;
- grande variação de espessura do material;
- Lesma recorrente, Lascamento, ou problemas de quebra;
- folga visivelmente desigual ao redor da característica;
- Grau de material ou resistência à tração incertos;
- Restrições mínimas específicas para a imprensa.
A limpeza fina não deve usar esta calculadora geral sem alteração. Ele utiliza restrição especializada e folgas muito menores específicas de cada processo. A orientação técnica do MISUMI o identifica como um projeto separado, Aplicação intensiva em desgaste, exigindo diferentes tratamentos de desobstrução.
Informações para incluir em um desenho ou revisão de ferramentas
Prepare as seguintes informações:
- Grau exato do material, Liga, ou temperamento;
- Espessura nominal e tolerância à espessura;
- Resistência à tração ou dureza, Quando conhecido;
- Operação de piercing ou blanking;
- Dimensão final alvo;
- Tolerância dimensional;
- condição aceitável de rebarba ou borda;
- Perfil de punção e matriz;
- Sistema de prensa ou ferramentas;
- Convenção de Autorização Atual;
- Fotografias ou amostras da borda cortada e da bala;
- sintomas atuais, como rebarba irregular, Cisalhamento secundário, Problemas com slugs, ou dano de soco.
Listas SunshinePro Cunhos e pinos de perfuração e afirma que fornece componentes padrão, bem como peças personalizadas com base em desenhos.
Para um material não padrão, Tolerância crítica, ou problema de produção não resolvido, entre em contato com a SunshinePro com a especificação do material, Espessura, Operação necessária, Dimensões do alvo, e um desenho ou amostra disponível. O valor calculado pode então ser revisado em relação à aplicação real, em vez de ser tratado como um cenário universal.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
