



Design de Layout de Pinos de Posicionamento de Molde: Espaçamento e Controle de Restrições
Um layout confiável de pinos de posicionamento do molde controla o movimento necessário com as menores restrições de localização necessárias. Para uma placa de molde ou insert removível, Isso geralmente significa estabelecer a posição principal no plano com um localizador primário e evitar rotação com um localizador secundário que não crie ligação desnecessária.
O espaçamento dos pinos deve ser amplo o suficiente para reduzir a sensibilidade angular, mas não pode ser escolhido apenas pelo espaçamento. Resistência das placas, Dados funcionais, Canais de resfriamento, Parafusos, Componentes do ejetor, Movimento térmico, Acesso à usinagem, e a remoção futura dos pinos afetam o layout final.
Este guia foca em características fixas de localização ou cavilhas usadas para posicionar placas de molde, Inserts, e componentes de ferramentas. Para orientações mais amplas sobre o movimento do alinhamento do meio molde, Ajuste operacional, Desgaste, e manutenção, Veja mold pins and bushings (inferido).
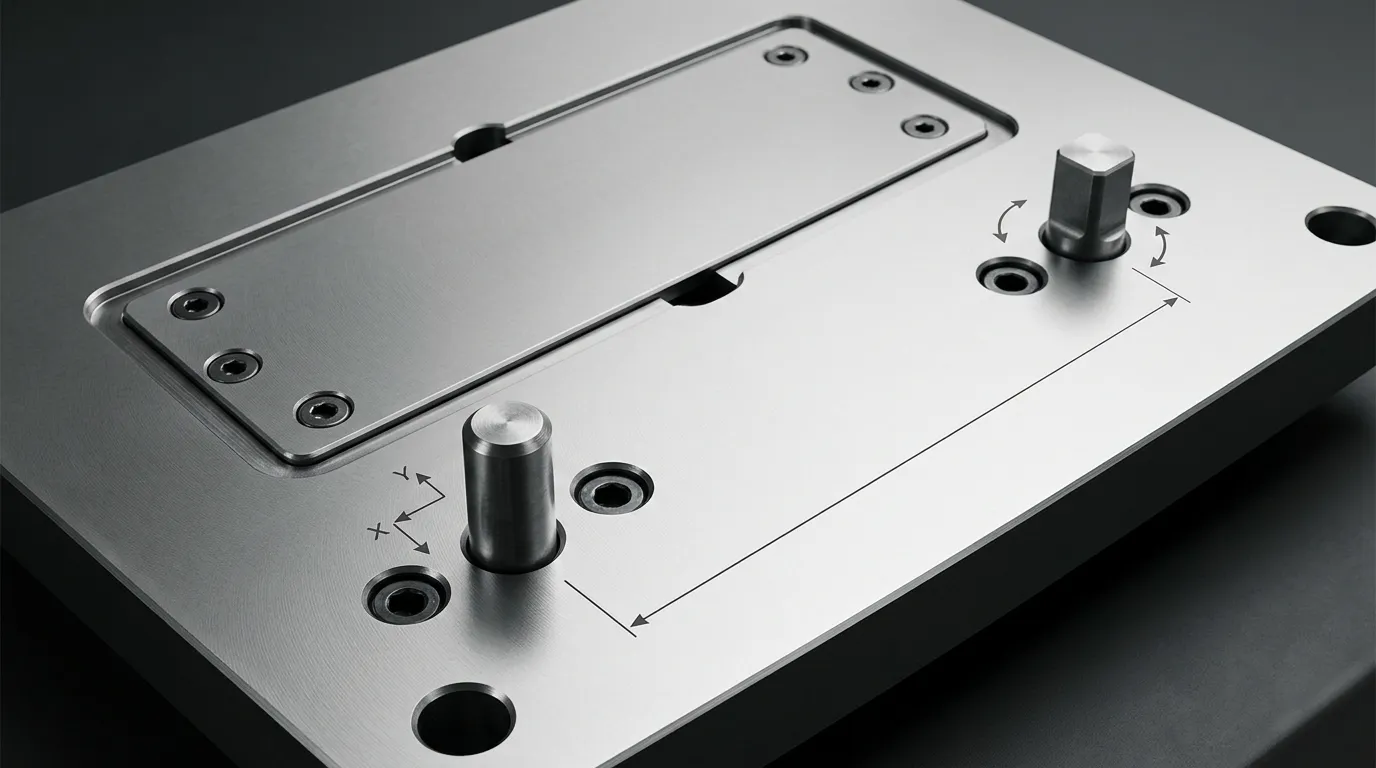
O que o layout do pino de posicionamento deve controlar
Antes de colocar qualquer alfinete, Defina o que o componente pode fazer.
Uma placa ou inserto repousando sobre uma superfície de acoplamento ainda pode se mover de três maneiras dentro desse plano:
- translação ao longo da direção X;
- Translate ao longo da direção Y;
- gire em torno de um eixo perpendicular à placa.
O layout dos pinos de posicionamento deve controlar esses três movimentos no plano. A face de acasalamento estabelece o plano de assento, enquanto parafusos ou grampos retêm o componente contra essa face.
Essa distinção é importante porque nem todo componente do molde realiza a mesma função.
Localização Separada, Guiamento, Fecho, e Controle de Carga
| Característica | Função principal | O que não se deve presumir que ela faz |
|---|---|---|
| Posicionamento ou pino de cavilha | Estabeleça a localização da placa ou inserção repetível | Substitua todas as fixações ou suporte todas as cargas operacionais |
| Pino guia e bucha | Metades do molde guia durante a abertura e o fechamento | Forneça o único local fixo para um insert removível |
| Parafuso de fixação | Prenda ou retenha o componente | Estabeleça precisão, Posição repetível sozinha |
| Trava lateral ou intertravamento | Complemente o posicionamento final ou resista a condições laterais específicas | Substituir um esquema de localização de placas devidamente definido em cada aplicação |
Uma localização fixa do cavilho e um sistema de guia móvel podem contribuir para o alinhamento, mas resolvem problemas diferentes. Seleção detalhada do sistema de guias, Desgaste, e a manutenção pertence a mold guide pins, não no layout do pino de posicionamento em si.
Os pinos de posicionamento também não devem ser tratados automaticamente como os principais elementos portadores de carga. Onde o mofo sofre uma força lateral significativa, Localização final da linha de separação ou resistência à carga podem exigir travas laterais, Travas afuniladas, Intertravamentos, Ombros, ou outras características estruturais.
Controle três movimentos no plano sem adicionar restrições redundantes
O layout deve restringir apenas os movimentos que precisam ser controlados.
Uma abordagem comum é:
- Um localizador de rodada primária controla a translação em X e Y.
- Um localizador secundário impede a rotação.
- A superfície de acoplamento controla o assento.
- Parafusos fornecem fixação ou retenção.
Adicionar pinos mais apertados não necessariamente aumenta a precisão. Se vários localizadores tentarem controlar o mesmo movimento, pequenas diferenças na posição do furo, Tamanho do pino, Temperatura, ou um erro de usinagem pode dificultar a montagem do componente.
Essa condição é chamada de sobrerestrição. Seus efeitos podem incluir a ligação, Montagem forçada, Tensão interna, Furos de localização danificados, ou assentos inconsistentes.
Escolha o Esquema de Localização Primária e Secundária
Os localizadores primário e secundário devem ser selecionados de acordo com o movimento que cada característica deve controlar.
A disposição correta depende da geometria dos componentes, Tolerâncias de fabricação, Temperatura de funcionamento, Frequência de montagem, e a distância entre os pontos de localização. Nenhum arranjo é o melhor para todos os moldes.
Use o pino redondo primário para estabelecer a localização principal
O pino redondo primário normalmente estabelece a posição principal no plano. Seu contato cilíndrico controla o movimento em duas direções.
Coloque esse localizador em relação ao recurso funcional do molde, em vez de escolher um local apenas porque ele está próximo a um canto conveniente da placa. Por exemplo, se a posição de um inserto de cavidade em relação a outro elemento usinado for crítica, O localizador primário deve pertencer à mesma estratégia funcional de datum.
A localização principal também deve ser acessível para:
- perfuração e relâm;
- Inspeção dimensional;
- Montagem;
- Extração ou substituição;
- reparo se o furo ficar desgastado ou danificado.
O centro físico da placa não é automaticamente o melhor local primário. O controle funcional importa mais do que a simetria visual.
Aliviar a direção secundária quando dois pontos de tiro apertados se prenderem
Um segundo localizador é necessário para evitar que o componente gire ao redor do pino primário. O problema é que um segundo pino redondo bem ajustado também tenta controlar X e Y.
Se a distância central entre os dois furos difere ligeiramente da distância central entre os dois pinos, O conjunto pode se prender mesmo quando cada diâmetro individual está dentro da tolerância.
Um alfinete de losango, pino aliviado, ou arranjo de pino e slot evita essa restrição redundante. O localizador secundário entra em contato com a característica de acoplamento na direção necessária para evitar rotação, permitindo ao mesmo tempo em que a folga na direção perpendicular.
O relevo deve estar orientado corretamente. Se a direção de alívio for virada para o lado errado, O localizador secundário pode falhar em controlar a rotação ou ainda pode criar o conflito de distância central que deveria resolver.
ASME Y14.5 fornece o arcabouço formal para comunicar relações de referência e graus de liberdade controlados. Orientação técnica de FARO sobre a localização do pino de diamante também ilustra como o alívio direcional reduz a restrição redundante.
| Arranjo de localização | Comportamento de restrição | Principal vantagem | Limitação principal |
| Dois pinos redondos ajustados de forma próxima | Ambos os pinos tentam controlar duas direções | Geometria simples | Sensível a erro de distância central e variação térmica |
| Pino redondo mais diamante ou pino relevado | Controles primários X/Y; Rotação dos controles secundários | Reduz a superrestrição | A orientação do relevo deve ser definida corretamente |
| Pino redondo mais furo secundário ranhurado | Slot permite movimento em uma direção | Fácil de entender e inspecionar | A fabricação do slot e a geometria do contato devem ser controladas |
| Pino redondo mais localizador flutuante | A característica secundária compensa variações maiores | Útil quando a distância do centro muda significativamente | Requisitos mais complexos de componentes e inspeção |
Um localizador flutuante pode ser útil onde a mudança de distância central é maior do que um simples pino aliviado pode acomodar, como em conjuntos longos ou componentes expostos a diferenças significativas de temperatura. Ela deve ser selecionada a partir de dados de componentes verificados, em vez de ser tratada como uma solução padrão.
Quando dois pinos redondos ainda podem ser apropriados
Dois pinos redondos não estão automaticamente errados.
Eles podem funcionar quando:
- A distância do centro do pino é rigidamente controlada;
- A distância central do furo de encaixe é controlada pelo mesmo sistema de referência;
- Uma condição de acasalamento inclui uma separação suficiente;
- A variação de temperatura é limitada ou considerada;
- A condição de tolerância no pior caso foi verificada;
- O conjunto pode ser instalado sem forçar.
A decisão deve ser baseada na relação completa de tolerância, não apenas as dimensões nominais.
Defina um espaçamento útil entre pinos e evite montagem invertida
Os pinos de posicionamento geralmente devem ter a base prática mais longa para o localizador.
A linha de base do localizador é a distância efetiva entre os dois pontos de localização que resiste à rotação. Aumentar essa distância reduz o efeito angular da mesma quantidade de erro de posição do furo.
Isso não significa que os pinos devem sempre ser colocados nos cantos mais distantes possíveis. Espaçamento maior só é útil quando os locais resultantes permanecem estruturalmente sólidos, Fabricável, acessível, e livre de outros sistemas de molde.
Use a linha de base prática mais longa do localizador
Considere dois pontos de localização separados por uma curta distância. Se o furo secundário se deslocar ligeiramente, O componente gira ao redor do localizador primário.
Agora considere o mesmo deslocamento de posição do furo com os pontos de localização mais distantes entre si. A mudança angular resultante é menor porque o erro atua em uma linha de base mais longa.
O efeito se torna mais perceptível em características funcionais localizadas longe dos localizadores. Um pequeno erro angular próximo aos pinos pode causar um deslocamento posicional muito maior na extremidade oposta de um inserto ou placa longa.
Orientação prática para colocação de cavilhas de MISUMI TechCentral segue o mesmo princípio: Maior separação entre pontos de localização reduz a sensibilidade ao erro de localização equivalente. O espaçamento exato ainda depende do design do molde.
Equilibre o espaçamento maior com restrições de placa e sistema
A separação útil deve ser equilibrada com outros requisitos.
Verifique se um padrão de pinos mais largo causa algum dos seguintes problemas:
- material insuficiente entre o furo de localização e a borda da placa;
- Interseção com um canal de resfriamento ou plugue de resfriamento;
- conflito com parafusos de montagem ou contra-furos;
- interferência com pinos ejetores, Pinos de retorno, ou características da placa ejetora;
- conflito com pilares de suporte ou áreas de suporte;
- Entrada na variedade de corredores quentes, Aquecedor, bico, ou zonas de fiação;
- Acesso bloqueado de sensores ou conectores;
- Perfuração difícil, reaming, ou inspeção;
- Acesso limitado à extração;
- Mudança excessiva de distância térmica no centro.
Um localizador colocado próximo à borda de uma placa pode melhorar a linha de base angular, mas o ligamento de placa restante ainda deve resistir à fabricação, Montagem, e condições de operação. Não existe uma distância universal das arestas que seja segura para todo material, Espessura da placa, Diâmetro do pino, ou caixa de carga.
Torne o padrão assimétrico para montagem à prova de erros
Um padrão simétrico de dois pinos pode permitir que uma placa ou inserto seja girado ou invertido e ainda assim pareça encaixar.
Um padrão assimétrico torna a orientação pretendida única. Isso pode ser alcançado por meio:
- Desviando um localizador da linha central;
- usando diferentes distâncias de arestas adjacentes;
- Escalonamento dos locais primário e secundário;
- Combinando diferentes formas de localizador;
- tornando uma orientação fisicamente impossível.
O objetivo não é a variedade visual. É à prova de erros.
O padrão deve permanecer inequívoco após o molde ser desmontado para manutenção. Um técnico não deve precisar confiar na memória ou em uma marcação temporária para identificar a orientação correta.
Verifique o layout com a geometria do molde e o acesso ao serviço
Após escolher o esquema de localização e o espaçamento aproximado, revise a montagem completa do molde em CAD.
Um buraco de localização não é uma característica isolada. Seu trajeto de perfuração, Contra-divoração, Buraco de acasalamento, Caminho de extração, e o material de placas ao redor pode passar por vários componentes empilhados.
Crie um mapa de obstáculos com sistema de molde antes de perfurar qualquer furo localizador
Mostrar todos os sistemas relevantes no mesmo modelo de revisão:
- Canais de resfriamento, Plugs, Acessórios, e perfurações cruzadas;
- Parafusos de fixação e contra-furos;
- Furos de pino ejetor e pino de retorno;
- Envelopes de movimento da placa ejetora;
- Pilares de suporte;
- Variedades de corredores quentes, Bicos, Aquecedores, e fiação;
- Mecanismos do ferrolho e do levantador;
- Sensores e conectores;
- Furos de elevação e recursos de manuseio;
- bolsos de inserção e componentes substituíveis vizinhos.
Verifique caminhos ocultos, não apenas corpos visíveis. Um furo de localização proposto pode desobstruir um componente em uma das placas, mas intersectar uma perfuração de resfriamento ou um compartimento de parafuso mais profundamente na pilha.
O movimento também importa. Um furo que está livre na posição CAD fechada pode entrar em conflito com um ejetor, slide, ou outro elemento móvel durante a operação ou manutenção.
Preserve a resistência da placa e o acesso para montagem, Inspeção, e Remoção
Um layout funcional deve permanecer funcional durante toda a vida útil do molde.
Confirme isso:
- O furo pode ser perfurado e reamado a partir da direção pretendida;
- Equipamentos de inspeção podem acessar as superfícies de localização ou datums;
- O pino possui um método de extração quando pode ser necessário substituir;
- A separação de placas não prende o pino inesperadamente;
- O insert pode ser removido sem danificar as superfícies de localização;
- O comprimento de engajamento selecionado não obstrui características vizinhas;
- Reparo futuro de buracos, Buchas, ou que rework em tamanho maior ainda seja possível.
Um local preciso que não pode ser usinado, medido, ou reparado não é um projeto completo.
Defina Dados Funcionais, Tolerâncias de posição, e Alívio Térmico
O padrão de localização deve ser comunicado por meio de um desenho ou modelo digital controlado que reflita a função pretendida.
O diâmetro do pino sozinho não é suficiente. O desenho também deve controlar onde os furos estão localizados em relação aos dados funcionais do componente.
Dimensão O padrão de localização a partir de dados funcionais
Selecione os datums de acordo com o funcionamento da placa ou inserto do molde na montagem.
Uma estratégia prática de datum deve identificar:
- A superfície de assentos;
- A principal referência funcional;
- a direção que estabelece a orientação;
- A relação entre os furos de localização primário e secundário;
- O Critical Molded, usinado, ou característica de acasalamento controlada pelo layout.
Evite localizar ambos os furos apenas a partir de bordas externas arbitrárias, a menos que essas bordas realmente controlem a função do molde.
A tolerância posicional pode comunicar a localização permitida dos eixos de furo em relação ao referencial de referência do datum. O método de inspeção deve reproduzir o mesmo sistema de referência usado pelo projeto.
O artigo não prescreve um valor de tolerância porque o valor correto depende da repetibilidade necessária, Tamanho do componente, Processo de fabricação, Capacidade de inspeção, e folgas de acasalamento.
Valide o ajuste no pior caso e a condição de temperatura
Verifique o conjunto na combinação mais restritiva de dimensões permitidas.
A análise pode precisar incluir:
- Diâmetro máximo do pino;
- Diâmetro mínimo do furo de acoplamento;
- Erro de posição dos pinos instalados;
- Erro de posição dos furos de encaixe;
- Variação de forma e perpendicularidade;
- Mudança relacionada à temperatura na distância do centro do pino ou do furo;
- Orientação e alívio disponível no localizador secundário.
O Sistema ISO 286 de limites e ajustes fornece terminologia padrão e classes de tolerância para furos de acoplamento e eixos. Categorias paralelas de cavilhas e pinos também podem ser especificadas usando padrões como ISO 8734 ou ISO 2338 Quando aplicável.
Esses padrões fornecem uma estrutura. Eles não selecionam automaticamente o ajuste correto para um molde específico.
O movimento térmico merece atenção quando:
- A linha de base do localizador é longa;
- Os componentes de encaixe usam materiais diferentes;
- As temperaturas de montagem e operação diferem;
- um componente aquece mais que o outro;
- O mofo atua em uma ampla faixa de temperatura.
Uma direção secundária aliviada pode acomodar a mudança permitida de distância de centro enquanto mantém o controle rotacional. O substituto ainda deve deixar contato suficiente na direção controlada para atender ao requisito de localização.
Revise falhas comuns no layout antes de liberar o desenho
A maioria dos problemas com pinos de posicionamento pode ser atribuída a um pequeno conjunto de erros de layout.
| Erro de layout | Consequência provável | Direção corretiva |
| Pinos de localização apertados demais | Montagem de encadernação ou forçada | Remover restrições redundantes ou introduzir alívio direcional |
| Dois pinos redondos com distâncias centrais incompatíveis | Montagem difícil ou furos danificados | Ajuste para a avaliação, Tolerância de posição, e projeto de localizador secundário |
| Localizadores colocados muito próximos uns dos outros | Aumento da sensibilidade angular | Aumente a linha de base útil quando for prático |
| Padrão simétrico | Conjunto de placa ou insert invertido | Escalonar ou deslocar um localizador |
| Pinos localizados a partir de bordas arbitrárias de placas | Desalinhamento funcional das características | Dimensão a partir de dados funcionais |
| Pino de diamante orientado incorretamente | Perda do controle rotacional ou ligação contínua | Defina as direções controladas e de relevo no desenho |
| Buraco muito próximo de uma borda ou bolso | Ligamento fraco da placa ou risco de rachaduras | Reposicione ou verifique analiticamente a seção restante |
| Colisão oculta com recursos de resfriamento ou ejeção | Retrabalho de usinagem ou dano ao sistema | Realize uma revisão completa de interferência CAD |
| Sem acesso à extração | Manutenção difícil ou remoção destrutiva | Adicionar um caminho de remoção ou recurso de extração |
| Verificação de tolerância apenas nominal | Falha de montagem nos limites de tolerância | Valide a condição do pior caso |
| Pinos ou parafusos guia tratados como localizadores fixos finais | Posição inconsistente do insert ou placa | Atribua a cada característica uma função definida separada |
| Regra de espaçamento copiado | Projeto não verificado | Posicionamento da base na geometria, Carregamento, Tolerâncias, e acesso |
Lista de Verificação de Layout Pré-Lançamento
Antes de liberar o molde do layout do pino de posicionamento, o design, confirme o seguinte:
- A superfície funcional de assento e os datums são definidos.
- O X exigido, Y, e restrições rotacionais são identificadas.
- O localizador primário estabelece a posição principal pretendida.
- O localizador secundário controla a rotação na direção correta.
- Restrição direcional redundante foi removida quando necessário.
- A linha de base do localizador é o mais longa possível.
- O molde não pode ser montado na orientação errada.
- Os ligamentos da borda da placa e dos bolsos continuam aceitáveis.
- Resfriamento, Ejeção, Fixação, Apoio, Corredor Quente, sensor, e conflitos de fiação foram resolvidos.
- Drilling, reaming, Inspeção, Montagem, e acesso à extração está disponível.
- Tamanho do pino no pior caso, Tamanho do furo, Posição, e a temperatura foram revisadas.
- Desenhar notas identifica a função localizadora, Data, Direção controlada, encaixa, e normas aplicáveis.
- Parafusos, Pinos guia, e os intertravamentos têm papéis claramente separados.
Prepare a especificação do pino e a entrega do fornecedor
Uma vez que o layout tenha sido validado, converter o projeto em uma especificação completa de componente e furo.
Não envie apenas um diâmetro nominal do pino e o comprimento total. O fornecedor precisa de informações suficientes para entender como o componente funciona no sistema de localização.
Inclua os requisitos funcionais e de inspeção no desenho
Dependendo do design, especificar:
- se o componente é o localizador primário ou secundário;
- seja redondo, Diamante, aliviado, afilado, ombro, ou de outra forma modificada;
- as direções controladas e aliviadas;
- Diâmetros e comprimentos nominais;
- Montagem e Localização das Partes;
- Geometria de introdução;
- Recursos de remoção ou extração;
- Requisitos de materiais e tratamento térmico aplicáveis;
- Requisitos de acabamento superficial ou tratamento quando necessário;
- Referências de dados e controles posicionais;
- Requisitos para furos de ajuntamento;
- Características de inspeção e registros obrigatórios;
- ISO ou padrões de desenho aplicáveis;
- Revisão e quantidade de desenho.
O encaixe de montagem e o encaixe de localização devem ser tratados como decisões funcionais separadas. Uma parte pode reter o pino em uma placa, enquanto outra parte localiza o componente de acasalamento. O ajuste exato deve ser validado a partir da aplicação, Análise de tolerância, e dados de fabricação qualificados.
Escolha entre um componente de localização padrão e personalizado
Um componente padrão geralmente é preferível quando sua geometria, Tolerância, Material, Método de remoção, e os comprimentos disponíveis atendem ao projeto.
Geometria personalizada pode ser justificada quando o layout exige:
- uma direção especial aliviada;
- um ombro não padrão;
- uma parte de localização afilada;
- um fio de extração;
- um tempo de engajamento incomum;
- Acesso restrito à instalação;
- uma interface especial entre os diâmetros de montagem e localização.
A luz do sol lista direta, afilado, e opções personalizadas baseadas em desenho em seus Página do produto Dowel-Pin. Seu site também apresenta personalização de dimensões, Tolerância, Material, e acabamento superficial. São ofertas listadas, e não provas de que todo desenho ou tolerância pode ser produzido, Portanto, a capacidade específica do projeto deve ser confirmada antes do lançamento.
Para orientações mais amplas sobre a decisão entre componentes de catálogo e peças personalizadas, Veja Peças padrão para molde.
Após os papéis de localizador, Dimensões, Data, Tolerâncias, Requisitos de materiais, Condições de operação, e as necessidades de inspeção são definidas, O desenho pode ser revisado com um fornecedor de componentes. O Sol Página de contato oferece uma rota para discutir requisitos padrão ou personalizados de pinos de localização sem substituir o ajuste do próprio designer do molde, Força, e validação de tolerância.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
