



Ajuste de Prensa de Pinos de Cavilha para Moldes de Injeção: Guia de Seleção de Ajuste H7
Uma prensa de pino de cavilha apta para moldes de injeção não pode ser selecionada apenas com a designação H7. H7 define a faixa de tamanho permitida do furo, não é o encaixe completo. O pino também deve ter uma classe de tolerância especificada ou limites superiores e inferiores confirmados de diâmetro.
O emparelhamento correto depende de qual componente do molde deve reter a cavilha, se o componente de acasalamento deve ser removido, o diâmetro nominal, Material da placa, Duração do engajamento, e qualidade dos furos. Sistemas de alinhamento mais amplos são abordados em mold pins and bushings (inferido). Este guia foca apenas em pinos fixos de cavilha encaixados em placas de molde e componentes relacionados às ferramentas.
Um pino de cavilha também não deve ser confundido com um pino guia. Pinos de cavilha localizam os componentes montados, enquanto mold guide pins Entra repetidamente nas buchas guia à medida que o molde abre e fecha.
O que significa H7 em um encaixe de cavilhas?
O sistema ISO atribui zonas de tolerância separadas a furos e eixos. Em uma designação H7:
- H identifica a posição da zona de tolerância do furo em relação ao tamanho nominal.
- 7 identifica o grau de tolerância.
- A largura real da tolerância varia com o diâmetro nominal.
- É necessário um eixo ou classe de pinos separado para definir o ajuste completo.
ISO 286-1 estabelece a terminologia e o sistema de código para tolerâncias, Desvios, e se encaixa. ISO 286-2 fornece os desvios limite específicos de diâmetro para furos e eixos.
Isso significa que uma nota de desenho que especifica apenas "Ø10 H7" controla o furo, mas não especifica totalmente a relação cavil-pino. O projetista também deve declarar a classe do pino, Consulte um padrão de pinos aplicável, ou fornecer os limites aceitáveis de diâmetro do pino.
Por que o furo e o pino precisam de classes de tolerância separadas
Um furo nominal de 10 mm não é fabricado exatamente a 10 mm.000 mm toda vez. É permitido situar-se entre limites inferiores e superiores definidos. O pino de cavilha também possui sua própria faixa dimensional permitida.
O ajuste depende de quatro valores:
- Menor furo permitido.
- Maior furo permitido.
- Menor pino permitido.
- Maior pino permitido.
Mudar apenas a classe do pino pode transformar o mesmo furo H7 em uma folga, Transição, ou relação de interferência. Classes como h6, M6, N6, e p6 posiciona a zona de tolerância dos pinos de forma diferente em relação à linha de tamanho nominal. Sua adequação não pode ser julgada apenas pelas cartas; os limites ISO aplicáveis devem ser verificados para o diâmetro selecionado.
Liberação, Transição, e Resultados de Interferência
| Comportamento em aptidão | Condição dimensional | Função funcional típica |
|---|---|---|
| Liberação | O furo permanece maior que o pino em todos os limites permitidos | Montagem fácil, Remoção, ou movimento |
| Transição | As faixas de tolerância permitem tanto uma leve folga quanto uma leve interferência | Localização precisa com comportamento de montagem rigidamente controlado |
| Interferência | O pino permanece maior que o furo em todos os limites permitidos | Retenção positiva no componente selecionado |
Uma combinação H7/m6 não deve ser automaticamente descrita como um ajuste de pressão garantido. Dependendo dos limites aplicáveis, pode produzir uma condição de transição. Uma zona de pinos mais apertada pode fornecer interferência mais consistente, Mas maior interferência não é automaticamente melhor. Pode aumentar a força de inserção, Danificar o buraco, distorcer uma placa fina, ou complicar a remoção futura.
Selecione o ajuste de acordo com a função do componente do molde
A seleção do ajuste deve começar com a montagem do molde, não com um gráfico de tolerância.
Identificar:
- o componente no qual a cavilha deve permanecer fixa;
- O componente que deve se localizar sobre a cavilha;
- Com que frequência a assembleia será separada;
- se o cavilho deve ser substituível;
- se a placa pode suportar com segurança um encaixe por interferência.
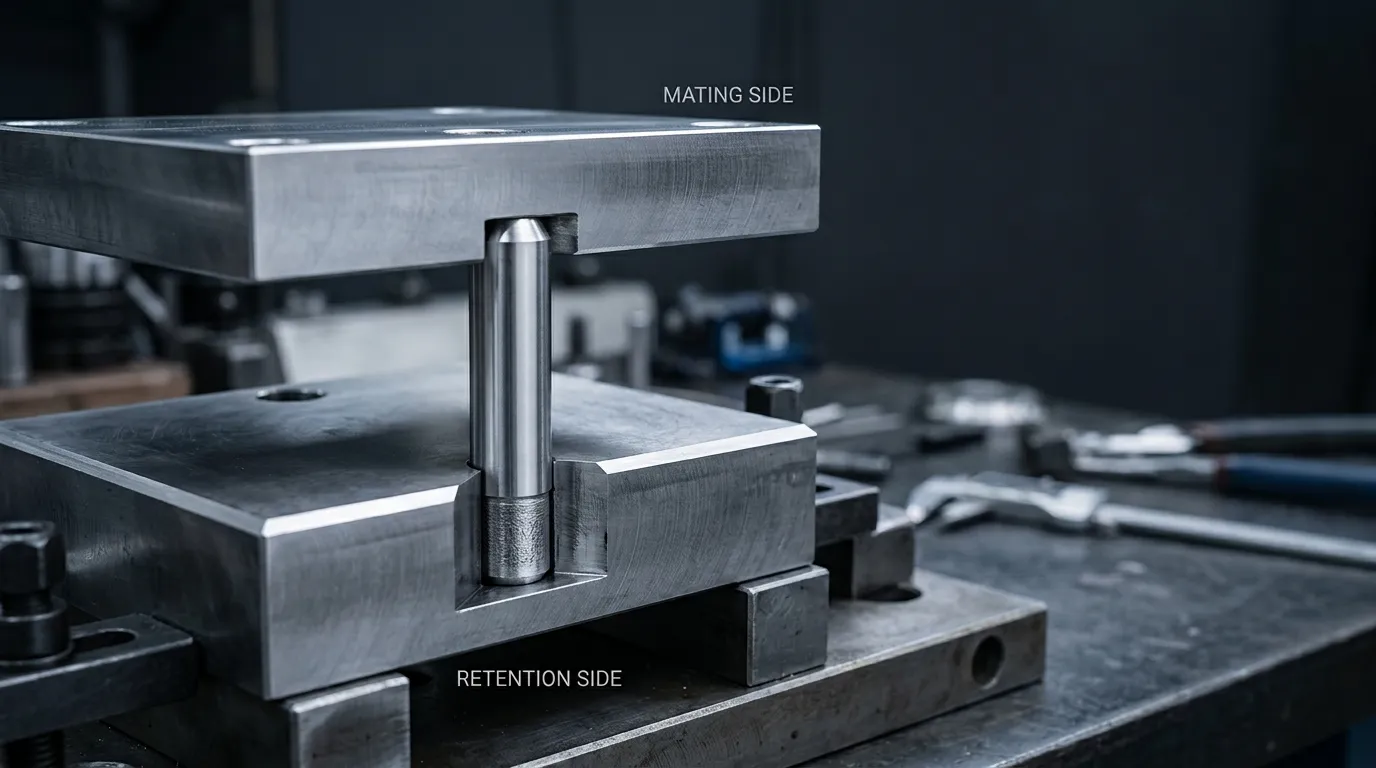
Um arranjo comum usa interferência ou uma condição de transição controlada no lado de retenção e uma condição de liberação verificada no componente de acoplamento. Isso mantém o cabo preso a uma placa enquanto permite que o outro componente monte e se separe sem encadernação desnecessária.
O Lado da Retenção: onde o cavilho deve permanecer fixo
O furo do lado de retenção segura a cavilha durante a montagem do molde, Manejo, Manutenção, e separação repetida dos componentes de acoplamento.
Antes de selecionar interferência, confere:
- Material e dureza da placa;
- Espessura da placa ao redor do furo;
- distância do buraco até a aresta mais próxima;
- Comprimento do engajamento da cavilha;
- Acesso para extração futura;
- se a placa é um componente permanente ou substituível.
O ajuste mais justo disponível não deve ser escolhido por padrão. A retenção necessária deve ser equilibrada com o estresse local, Força de instalação, e reparabilidade.
Para uma instalação cega, Considere como a cavilha será removida antes de usar o furo. Um furo passagem, Acesso lateral traseiro, ou um cavilho de puxar rosqueado internamente pode evitar que um simples componente de localização se torne um problema de manutenção.
O Lado do Acasalamento: Localização sem Encadernação Desnecessária
O componente de acasalamento deve se posicionar com precisão sobre o bastão, Mas também pode ser necessário se separar durante a manutenção do mofo.
Um furo de acoplamento orientado para folga geralmente é mais prático quando o componente é:
- removido com frequência;
- montado à mão;
- posicionados por mais de um cavilho;
- sensível a contaminação ou rebarbas;
- Provavelmente experimentará diferenças de temperatura durante a montagem.
Encaixar firmemente o mesmo cavilho em duas placas separadas pode tornar o conjunto sensível a erros de posição. Também pode impedir que o assento esteja cheio, danificar as bordas dos furos, ou dificultar a separação posterior.
A disposição correta depende da aplicação. Um insert montado permanentemente pode justificar uma relação diferente de uma placa removida a cada ciclo de manutenção.
Tabela de Ajuste Funcional e Seleção
| Condição de aplicação | Resultado desejado | Verificação principal |
| O cavilho deve permanecer em uma placa robusta | Retenção controlada ou interferência garantida | Limites de pinos e furos, Material, Engajamento, Distância das arestas |
| A placa de encaixe deve ser removida | Folga previsível para montagem | Maior pino versus menor furo de acasalamento |
| O componente requer localização removível altamente precisa | Liberação controlada de perto ou transição aprovada | Pilha total de tolerâncias e precisão na posição dos furos |
| O buraco está gasto ou ampliado | Reparo sobredimensionado projetado | Material de placa restante, novo tamanho de furo, Limites personalizados de pinos |
| A placa é fina ou próxima de uma borda | Estresse local limitado | Revisão de engenharia antes de aumentar a interferência |
| Dowel é inacessível por trás | Característica planejada de extração | Estilo pull-dowel, Extremidade rosqueada, ou acesso alternativo |
Calcule a Liberação ou Interferência no Pior Caso
Não aprove um ajuste de cavilhas apenas com base nas dimensões nominais. Calcule ambas as condições extremas de fabricação.
Use esse processo:
- Identifique o diâmetro nominal da cavilha.
- Encontre a faixa de diâmetro aplicável no padrão de tolerância de corrente.
- Registrar as menores e maiores dimensões do furo H7.
- Registre as menores e maiores dimensões dos pinos.
- Calcule a condição mais frouxa possível.
- Calcule a condição mais apertada possível.
- Confirme se toda a faixa produz liberação, Transição, ou interferência.
Use ambos os extremos de tolerância
Os cálculos básicos são:
Folga máxima = maior furo − menor pino
Folga mínima = menor furo − maior pino
Um resultado positivo representa a liberação. Um resultado de clearance negativo representa interferência.
Por exemplo:
- Se o resultado de clearance mínima for positivo, Existe espaço livre em todas as combinações permitidas.
- Se um resultado for positivo e o outro negativo, O ajuste é transitório.
- Se mesmo a combinação mais frouxa produzir um valor de liberação negativo, A interferência é garantida dentro dos limites especificados.
A interferência máxima também pode ser expressa como:
Interferência máxima = maior pino − menor furo
Esses cálculos devem usar valores do mesmo sistema padrão e a faixa correta de diâmetros nominais. Não misture uma tolerância de pinos de catálogo, uma classe de lacunas ISO, e um tamanho nominal assumido sem verificar se são compatíveis.
Método de Exemplo Trabalhado para um Molde Espigado
Para uma vareta nominal de 10 mm, primeiro, recupere os limites do furo H7 e os limites selecionados de classe de pinos da edição atual da ISO 286-2.
Depois, crie uma tabela de cálculo:
| Valor exigido | Fonte |
| Menor furo H7 | Limite ISO 286-2 para a faixa de diâmetro aplicável |
| Maior furo H7 | Limite ISO 286-2 para a faixa de diâmetro aplicável |
| Menor pino | Limite selecionado de classe de pinos ou de fornecedor |
| Maior pino | Limite selecionado de classe de pinos ou de fornecedor |
| Maximum clearance | Maior furo menos menor pino |
| Minimum clearance | Menor furo menos o maior pino |
O resultado estabelece a relação dimensional, Mas isso por si só não prova que o ajuste seja seguro para a placa do molde. Material das placas, Geometria local, Método de inserção, e as condições de serviço ainda precisam de revisão.
Verifique o design do molde antes de aumentar a interferência
A interferência cria pressão de contato entre o pino e a parede do furo. A mesma interferência dimensional pode se comportar de forma diferente em uma placa grossa de aço endurecido e em uma fina, componente mais macio próximo a uma borda.
Material das Placas, Dureza, e Geometria Local
Revise esses fatores antes de finalizar o ajuste:
- Material das placas: Materiais mais macios podem se deformar mais facilmente ao redor do furo.
- Dureza da placa: Afeta como o furo responde durante a inserção e remoção.
- Espessura da parede: Seções finas podem ser menos tolerantes a alta pressão local.
- Distância das arestas: Um buraco próximo a uma borda tem menos material ao redor.
- Danos existentes: Pontuação, Afunilamento, rachaduras, ou o reparo anterior altera a condição da articulação.
- Profundidade do furo: Um buraco cego profundo pode prender detritos ou ar e complicar a extração.
Evite assumir que um ajuste usado com sucesso em uma placa de molde pode ser transferido sem alterações para outro material ou geometria.
Noivado, Temperatura, e Frequência de Manutenção
Engajamento mais longo aumenta a área de contato entre o pino e o furo, Mas também pode aumentar a dificuldade de instalação e extração. Não existe uma razão universal de engate adequada para todas as placas de molde.
A temperatura também importa quando o pino e a placa são medidos ou montados sob diferentes condições. A inspeção e montagem dimensional devem usar um sistema definido, Condição controlada quando a tolerância é suficientemente apertada para que a variação de temperatura afete o resultado.
A frequência de manutenção também altera a disposição preferida. Um componente de localização que é separado regularmente pode se beneficiar de um design de cavilha substituível ou extraível, em vez de um encaixe cego permanente com pressão.
Usinar e inspecionar corretamente o furo do cavo
Uma chamada de tolerância correta não pode compensar um furo mal produzido. O buraco final deve ter o tamanho exigido, mas também deve estar posicionado corretamente e ter uma forma aceitável.
Drill, Ream, Deburr, e Clean
Uma sequência prática de produção de buracos é:
- Estabeleça a posição do furo a partir dos datums corretos do molde.
- Segure e suporte a placa.
- Posicione o furo onde for necessário para reduzir o andar da broca.
- Furação abaixo do diâmetro final.
- Escam no tamanho final especificado usando ferramentas e condições de processo adequadas.
- Desbarba a entrada e saída sem criar uma nova borda afiada.
- Chips limpos, partículas abrasivas, Resíduo de óleo, e destroços presos.
- Inspecione o furo antes de pressionar o pino.
Um alargador segue o furo existente. Pode melhorar o diâmetro e o acabamento, mas não pode corrigir de forma confiável o desvio severo da broca, Péssima retidão, Conversa, ou um eixo localizado incorretamente. SPIROL's Orientação de preparação de furos para pinos de encaixe por pressão da mesma forma, enfatiza a rigidez da fixação do trabalho e a perfuração precisa como pré-requisitos para produzir um furo controlado.
A tolerância de tamanho não controla a geometria dos furos
H7 controla o tamanho permitido do furo. Ele não controla de forma independente:
| Controle dimensional | Controle geométrico |
| Diâmetro mínimo do furo | Posição do buraco |
| Diâmetro máximo do furo | Orientação do eixo |
| Largura de tolerância de tamanho | Retidão |
| Localização da zona de tolerância | Redondez ou cilindricidade |
Um furo pode medir dentro dos limites de H7 e ainda causar entravamento se seu eixo estiver inclinado, sua forma é afunilada, ou um padrão de dois furos está posicionado incorretamente.
ISO 1101 fornece a linguagem de símbolos e as regras de interpretação usadas para especificações geométricas. O desenho do molde deve aplicar apenas os controles geométricos necessários para a função de localização, em vez de depender do callout de tamanho H7 para controlar cada característica.
Inspecione o pino e o furo antes da montagem
Antes de apertar a cavilha:
- confirme o diâmetro real do pino ou os limites garantidos do fornecedor;
- Verifique o diâmetro do furo com um método de medição adequado;
- Verifique a redução do afunilamento, boca de sino, Rávidas, e danos superficiais;
- Confirme se o furo e o pino estão limpos;
- Verifique se a posição do furo permite que o componente de acoplamento se monte.;
- inspecionar a uma temperatura controlada quando a tolerância for sensível à variação térmica.
Uma descrição de catálogo como "ground de precisão" não substitui os limites dimensionais necessários para o cálculo.
Instalação, Remover, e reparar o cavo sem danificar o mofo
A instalação correta mantém o pino alinhado com o eixo do furo e evita danos desnecessários à placa.
Instalação Controlada de Imprensa
Use a seguinte sequência:
- Inspecione o pino e o furo.
- Confirme a extremidade e a entrada pretendidas para a inserção.
- Apoie a placa próxima ao furo.
- Alinhe o pino com o eixo do furo.
- Aplicar força axial controlada com equipamento de prensagem apropriado.
- Monitore a inserção para resistência repentina ou desalinhamento.
- Pare e inspecione, em vez de forçar um ajuste anormal.
Martelas descontroladas podem inclinar o pino, danificar a borda de entrada, Marque a superfície do solo, ou ampliar a primeira parte do buraco. Uma prensa não corrige um desajuste excessivo de tolerância; Só aplica a força de forma mais controlada.
Extração de Planos e Reparo de Buracos Desgastados
Uma cavilha em um orifício passagem pode frequentemente ser empurrada ou empurrada para fora pela parte traseira. Furos cegos precisam de um método planejado de remoção, como:
- um cavilho de puxar rosqueado internamente;
- uma característica de extração acessível;
- uma bucha de localização removível;
- um design de placa que permite acesso traseiro.
Após a remoção, Meça o furo automaticamente em vez de instalar um pino novo. Um solto, afilado, Pontuado, ou furos ampliados podem não fornecer mais a retenção pretendida.
Um reparo sobredimensionado pode ser possível reamando o furo danificado para um novo diâmetro controlado e especificando um pino correspondente. O reparo deve deixar material suficiente ao redor da placa e preservar a posição do furo desejada. Atualize o desenho para que substitutos futuros não sejam encomendados no tamanho original.
Especifique o ajuste do cavo no desenho e na RFQ do fornecedor
Um desenho completo deve comunicar a relação funcional, não apenas o diâmetro nominal.
Chamadas Mínimas de Desenho
Inclua:
- Diâmetro nominal do pino;
- Comprimento do bastão;
- H7 ou outra tolerância de furos;
- Classe de tolerância de pinos ou limites explícitos de diâmetro;
- Padrão de pinos aplicável;
- Material do pino e requisito de dureza;
- Requisitos de acabamento superficial onde funcionais;
- Componente do lado da retenção;
- Duração de engajamento exigida;
- Tamanho e tolerância do furo de acoplamento;
- Controles relevantes de posição ou orientação do furo;
- Forma final ou característica de extração;
- Quantidade e requisitos de documentos de inspeção.
ISO 8734 cobre pinos paralelos feitos de aço endurecido e aço inoxidável martensítico. ISO 2338 cobre pinos paralelos feitos de aço não endurecido e aço inoxidável austenítico. Referenciar um padrão de produto ajuda a definir a categoria de pinos, Mas o desenho ainda deve estabelecer o ajuste exigido pelo conjunto do molde.
Perguntas para confirmar com o fornecedor do pino de cavilha
Pergunte ao fornecedor:
- Quais diâmetros dos pinos superiores e inferiores são garantidos?
- Qual padrão de tolerância e qual edição estão sendo usados?
- A tolerância citada se aplica ao diâmetro e ao material selecionados?
- Quais opções de materiais e dureza estão disponíveis?
- Pode ser produzido um diâmetro de reparo personalizado ou de tamanho maior?
- Quais registros dimensionais ou materiais podem ser fornecidos?
- O fornecedor precisa do material da placa, Duração do engajamento, ou condição de aptidão exigida?
SunshinePro's Página do produto do Dowel Pin Listas retais, afilado, e configurações personalizadas, junto com aço de liga, Aço inoxidável, e opções de aço para ferramentas. Também indica que o diâmetro, Comprimento, tolerance class, Qualidade do material, e o acabamento superficial pode ser personalizado, com usinagem CNC, moagem, e o tratamento térmico listado como processos de produção. Essas são opções em nível de fornecedor, não prova de que uma tolerância ou material é correto para cada molde.
Um componente de catálogo pode ser adequado quando seus limites reais correspondem ao cálculo. Quando um componente padrão não atinge o diâmetro exigido, Material, Recurso de remoção, ou tamanho de reparo, Revise a escolha entre personalizado e Peças padrão para molde.
Lista Final de Seleção de Ajuste Dowel
Antes de liberar o desenho ou reparar o molde:
- Identifique o componente que deve reter a cavilha.
- Defina como o componente de acoplamento irá se montar e separar.
- Selecione o comportamento funcional requerido: Autorização, Transição, ou interferência.
- Recupere os limites corretos específicos de furo e pino.
- Calcule as condições mais apertadas e mais soltas possíveis.
- Material da placa de verificação, Dureza, Espessura da parede, Distância das arestas, e engajamento.
- Confirme que o furo pode ser usinado e controlado geometricamente.
- Defina o método de inspeção.
- Instalação controlada por planos.
- Fornecer um método de remoção futura.
- Complete o desenho com os requisitos de furo e pino.
- Confirme os limites dimensionais reais do fornecedor antes de fazer o pedido.
Para um cavilho personalizado ou tamanho de reparo, Envie o desenho do molde, Diâmetro nominal, Ajuste obrigatório, Material da placa, Duração do engajamento, e expectativas de inspeção por meio da SunshinePro's Página de contato. A tolerância final deve ser confirmada em relação à aplicação real, em vez de ser selecionada apenas com a designação H7.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
