



Guia de Instalação do Pino de Limite de Molde: Assentos, Retenção, e Acesso
Um pino de limite de molde deve fazer mais do que caber dentro do orifício de montagem. Ele deve se encaixar contra a superfície de referência correta, projeto para a altura definida pelo desenho, permanecer firmemente mantido, e ainda assim estar acessível quando for necessário inspeção ou substituição.
Pinos de limite pertencem ao grupo mais amplo de Peças padrão para molde (inferido), Mas as dimensões do catálogo sozinhas não determinam se um pino pode ser instalado corretamente. O desenho da montagem do molde, desenho de componentes, Conhecimento de materiais, condição do cano de montagem, e o projeto de retenção deve concordar antes do início da instalação.
Este guia cobre pinos mecânicos de limite ou de parada que estabelecem o curso da placa, Contato, ou posição de controle de impacto. Não oferece ajuste universal, Torque, Força de inserção, Profundidade do assento, ou valores de dureza. Esses requisitos devem vir da documentação aprovada do mofo.
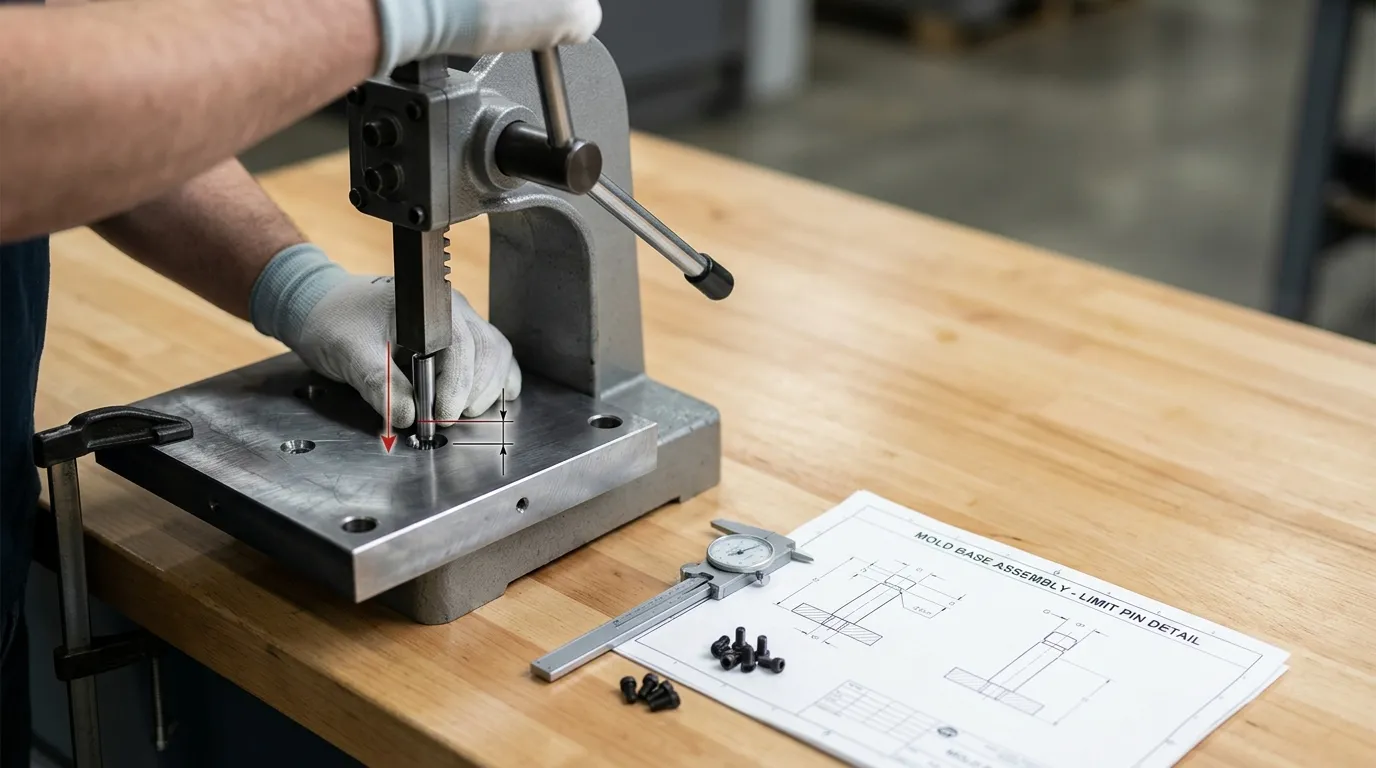
Confirme a função do pino antes da instalação
O primeiro passo é não pressionar o pino contra a placa. Está confirmando o que o componente deve fazer.
Termos como Pino limite, pino de parada, Guia, pino de cavilha, pino de retorno, e pino ejetor às vezes são usados de forma inconsistente. Dois pinos podem parecer semelhantes enquanto desempenham funções diferentes dentro do molde.
Distinga pinos de limite de guia, Dowel, Retorno, e pinos ejetores
| Componente | Função principal | Relacionamento típico | Principal preocupação com a instalação |
|---|---|---|---|
| Pino de limite ou de parada | Estabelece uma viagem, Contato, ou posição de controle de impacto | Contatos ou limitações do movimento de uma placa ou mecanismo | Projeção instalada, Assentos, Retenção, e altura de contato |
| Guia ou pino de líder | Alinhar seções móveis e fixas do molde | Passa por um bucha guia de acasalamento | Alinhamento, encaixar com a bucha, Lubrificação, e desgaste |
| Cavilha ou pino de localização | Localiza componentes em relação uns aos outros | Encaixa entre placas ou peças que precisam manter a posição | Precisão posicional e resistência ao movimento relativo |
| Pino de retorno | Ajuda a retornar um mecanismo relacionado ao ejetor | Trabalha com o conjunto ejetor durante o fechamento do molde | Viagens, Interferência, e o tempo de retorno |
| Pino ejetor | Empurra a peça moldada a partir da cavidade ou núcleo | Passa pelo sistema de ejeção e pela área de moldagem | Duração, Autorização, Movimento, e contato com a peça moldada |
Não presuma que um pino é um pino limite por causa de seu formato ou localização. Verifique o desenho de montagem e a designação da lista de materiais. O desenho deve mostrar qual placa carrega o pino, qual superfície o toca, e qual movimento o pino deve controlar.
Se o componente faz parte do sistema de alinhamento do molde, consulte o guia separado em mold pins and bushings em vez de aplicar lógica de instalação de pino de parada.
Leia o desenho e a lista de materiais como instruções de controle
Antes de remover um pino antigo ou colocar um substituto, verificar:
- Revisão atual do desenho
- Número da peça do componente
- Quantidade e localização
- Instalação de Gestão
- Diâmetro do corpo e comprimento total
- Ombro, cabeça, Flange, ou recursos roscados
- Chamada de ajuste de furo ou eixo
- Profundidade do furo de montagem
- Superfície de assentos de referência
- Projeção instalada necessária
- Método de retenção
- Acesso por fixadores
- Método de extração ou remoção
A Organização Internacional de Padronização Sistema ISO 286 fornece terminologia reconhecida para tolerâncias de furo e eixo. Ele não informa ao instalador qual ajuste está correto para um pino de limite específico. O sorteio aprovado deve tomar essa decisão.
Pare o trabalho se o desenho, BOM, e conflito real de componentes. Força adicional não corrigirá um número de peça incorreto, Revisão obsoleta, ou geometria descompatriz.
Prepare o Molde, Pin, e Recurso de Montagem
A preparação determina se o pino alcança o assento pretendido sem danificar o diâmetro ou a placa.
O molde deve ser suportado com segurança, o componente deve corresponder à documentação, e o recurso de montagem deve estar limpo e dimensionalmente adequado antes do início da inserção.
Isole e Suporte o Mofo com Segurança
Um molde pode conter componentes elétricos, hidráulico, Pneumático, mechanical, Gravitacional, ou energia com mola. Controle esses riscos conforme o procedimento aprovado no local de trabalho antes da desmontagem ou instalação.
O princípio geral é consistente com os requisitos da OSHA para o Controle de Energia Perigosa, embora os requisitos legais e processuais exatos dependam do país, Máquina, e local de trabalho.
Antes de trabalhar no pino:
- Isolar a máquina de moldagem e os sistemas conectados.
- Liberar ou restringir energia armazenada.
- Placas de suporte que podem se deslocar após a remoção de um componente.
- Posicione o molde para que a força de instalação possa ser aplicada alinhada com o eixo do pino.
- Confirme que nenhuma pessoa está exposta a uma placa móvel ou conjunto ejetor sem suporte.
Isso não substitui o lockout local, Manutenção, ou procedimentos de elevação.
Inspecionar o pino de reposição
Compare o pino de reposição com o desenho mais recente do componente, em vez de depender apenas do pino antigo.
Confere:
- Diâmetro da carroceria
- Comprimento total
- Dimensões do ombro ou da cabeça
- Condição de contato na face
- Tamanho da linha e dano da linha
- Chanfras e condição das arestas
- Escoramento superficial ou corrosão
- Retidão e deformação visível
- Número da peça ou identificação rastreável
O produto listado Mold Limit Pin da SunshinePro inclui material específico para cada produto, Tolerância, Dureza, recurso enfiado, e informações de personalização. Esses números se aplicam apenas à configuração do produto listado. Eles não devem substituir o desenho do projeto nem ser tratados como valores universais de instalação.
Questões envolvendo material mais amplo, Tolerância, Fim, ou requisitos de QC de entrada pertencem ao tema mais amplo de Peças de molde de precisão.
Inspecionar o Furo, Compensação, e Face de Assentos
Um pino correto ainda pode ser instalado incorretamente quando o recurso receptor está danificado ou contaminado.
Inspecione a área de montagem para:
- Chips, Depósitos de gordura, Resíduos endurecidos, ou corrosão
- Rebarbas ao redor da entrada do buraco
- Metal elevado ao redor de um balão
- Escoramento ou transferência de material dentro do tubo
- Distorção ou ovalidade
- Superfícies de assento rachadas ou danificadas
- Profundidade incorreta do furo
- Reformulação não aprovada
- Danos de tentativas anteriores de remoção
Remova a contaminação usando um método de limpeza aprovado, mas não amplie, Polonês, moagem, ou remodelar o diâmetro simplesmente para que o substituto se encaixe.
A documentação de montagem do fabricante geralmente exige que os instaladores verifiquem as contra-aberturas, Remover as rebarbas, inspecionar as superfícies dos assentos, e confirmar a altura dos componentes antes da montagem final. O mesmo princípio de controle se aplica aqui: Geometria limpa deve ser verificada antes da aplicação da força.
Estabeleça o assento correto e a projeção instalada
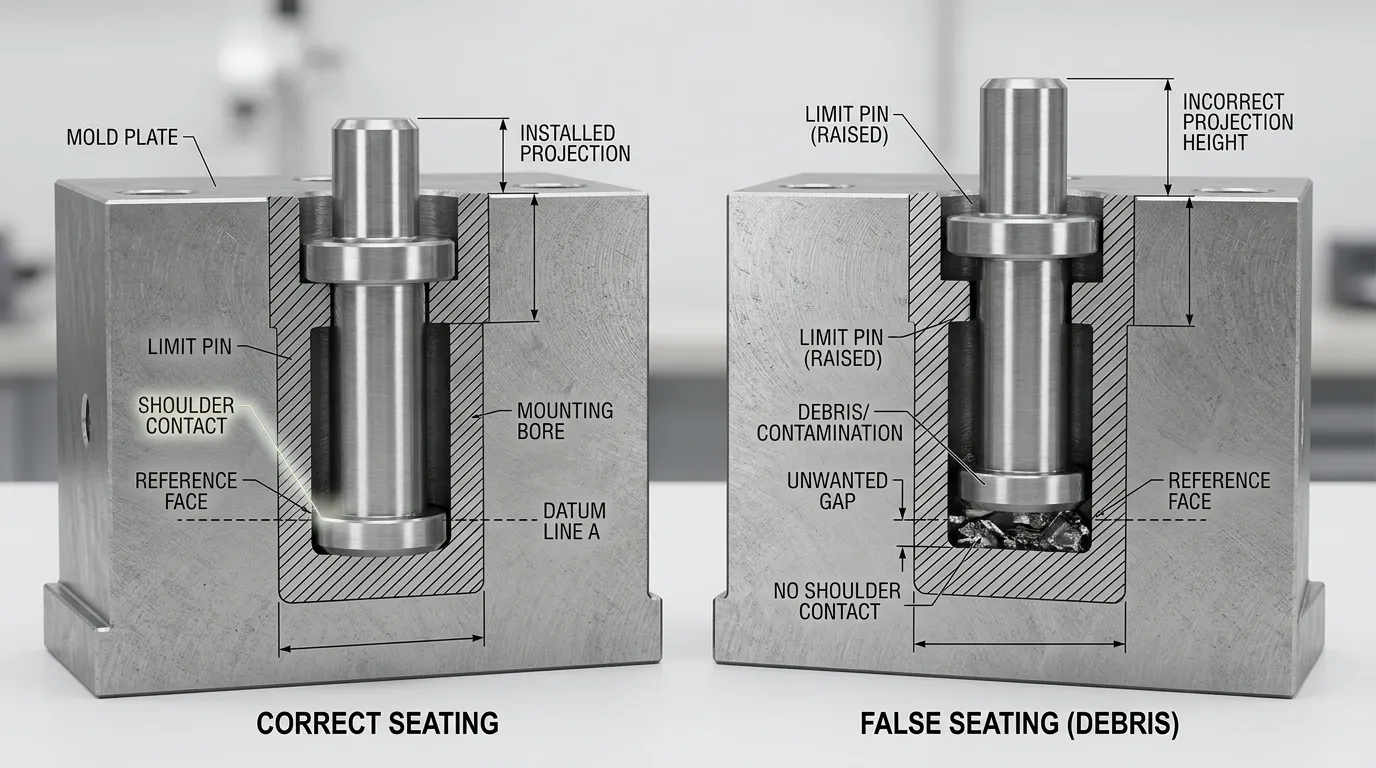
Um pino não é aceitável apenas porque parece totalmente inserido.
Sua posição axial deve ser estabelecida pela face de referência pretendida. Dependendo do design, Pode ser um ombro, cabeça, Flange, Contra-divoração, Retinedor, ou outra superfície definida pelo desenho.
Identificar a face de referência e o dado de medição
O sorteio deve responder a duas perguntas separadas:
- Onde o pino para durante a instalação?
- A partir de qual superfície do molde é medida sua altura exposta?
Essas superfícies nem sempre são as mesmas.
Por exemplo, um ombro pode assentar dentro de um balão enquanto a projeção instalada é medida a partir da face externa da placa. Um projeto rosqueado ou retido pode estabelecer a posição axial através de uma cabeça ou componente de fixação, em vez de pelo fundo do furo.
Use um único datum controlado para todas as medições. Registre esse datum com a projeção medida para que outro técnico possa repetir a inspeção depois.
Uma instrução vaga como "pressione até estar totalmente assento" é inadequada, a menos que a superfície do assento e a altura final estejam definidas.
Evite assentos falsos em buracos cegos
Furos cegos exigem atenção especial porque o pino pode tocar o fundo do furo antes que seu ombro ou superfície de referência alcance o assento.
Assentos falsos podem resultar de:
- Profundidade insuficiente do furo
- Lascas ou detritos na parte inferior
- Um rebarbado sob o ombro
- Resíduo aprisionado ou metal danificado
- Um comprimento incorreto do pino
- Uma geometria de cabeça ou ombro desajustada
- Modificação anterior não aprovada do diâmetro
Sinais de alerta comuns incluem:
- Projeção instalada excessiva
- Uma fresta visível sob o ombro
- Resistência de inserção inesperadamente alta
- Um pino que parece inclinado
- Diferentes alturas instaladas entre pinos nominalmente idênticos
Não aplique força adicional quando esses sintomas aparecerem. Remova o pino usando o método aprovado, inspecionar o furo e o componente, e compare ambos com o desenho.
Verifique a altura comum quando vários pinos compartilham contato
Vários pinos de limite podem formar um único plano de contato. Comprimentos iguais dos pinos não garantem alturas iguais de instalação devido à profundidade do diâmetro, Condição do assento, Detritos, Distorção de placa, e a geometria dos componentes pode variar.
Quando múltiplos pinos são projetados para se conectar:
- Meça cada pino a partir do mesmo datum.
- Compare as projeções instaladas reais.
- Verifique a placa de encaixe para balançar.
- Procure se um pino está entrando em contato antes dos outros.
- Inspecionar superfícies de contato para marcar marcas irregulares.
- Confirme que nenhum pino está segurando contato porque outro pino está muito baixo.
O desenho ou especificação de engenharia aprovada deve fornecer a variação permitida. Não invente uma tolerância de aceitação de um molde ou catálogo diferente.
Instale o pino com suporte axial controlado
Uma vez verificados os componentes e as características de montagem, Instale o pino na direção especificada pelo desenho.
- Confirme o ajuste necessário e a direção de instalação.
- Suporte a placa próxima à área de montagem.
- Alinhe o eixo do pino com o eixo do diâmetro.
- Coloque as ferramentas de instalação contra uma superfície aprovada e não funcional.
- Aplique força axial controlada.
- Monitore o pino para ver se inclina, Pontuação, barbear, ou resistência anormal.
- Pare quando a condição de assento definida pelo desenho for atingida.
- Meça a projeção instalada em vez de aceitar a força de inserção como prova de completude.
- Inspecione a placa ao redor e as superfícies expostas dos pinos para detectar danos.
Para um arranjo de ajuste por interferência, A classe Fit influencia a força de montagem necessária e a futura remoção. Isso não justifica estimar a força pelo toque ou copiar um ajuste de outro componente.
Evite impactos descontrolados com martelos. Carregamento lateral pode armar o pino, danificar a entrada do buraco, deformar a placa, ou marcar a face de contato funcional.
Aquecimento, Resfriamento, Modificação da superfície, ou a lubrificação deve ser usada apenas quando o procedimento de instalação aprovado permitir e definir as condições aplicáveis.
Pare quando o pino não for instalado corretamente
Pare a operação se observar:
- Resistência súbita ou inconsistente
- Inclinação do pino
- Barbear de metais
- Pontuação do diâmetro
- Distorção de placa
- Um rosto de contato danificado
- Projeção excessiva
- Um ombro que não alcança seu assento
- Um ajuste que está inesperadamente solto
Verifique novamente o número da peça, Chamada de ajuste, Diâmetro do diâmetro, Profundidade do furo, Geometria do assento, e condição dos componentes. Uma instalação forçada pode ocultar a incompatibilidade original enquanto cria um segundo problema na placa.
Combinar a Segurança de Retenção com o Acesso ao Serviço Futuro
O encaixe do pino e sua retenção axial estão relacionados, mas nem sempre idênticos.
Alguns projetos dependem principalmente de interferência. Outros usam parafusos, Threads, Blocos, Placas, ou cabeças presas. A escolha correta é a mostrada no projeto aprovado, não é o método mais fácil de aplicar durante a manutenção.
Compare Métodos de Retenção por Segurança e Disponibilidade
| Método de retenção | Característica principal | Consideração de acesso ao serviço | Principal risco a verificar |
| Ajuste por interferência | O ajuste radial proporciona retenção | A remoção pode exigir acesso traseiro, Equipamento de puxar, ou desmontagem de placas | Dano no furo ou perda de retenção após remoção repetida |
| Pino roscado ou parafuso de retenção | Fixador mecânico controla o movimento axial | O fixador deve permanecer acessível após a montagem | Torque incorreto, roscas danificadas, ou fixação inacessível |
| Projeto com abraçadeira por parafuso | Um parafuso ou grampo separado fixa o pino | Pode ser reparável se a gramposa estiver exposta | Movimento da pinça ou acesso insuficiente |
| Placa ou bloco de contenção | Uma placa ou bloco prende o pino | Pode permitir remoção controlada, mas adiciona fixadores e usinagem | Contenção instalada na sequência errada |
| Cabeça ou ombro presos | Placas adjacentes capturam o componente | Frequentemente é necessário separar as placas para a remoção | A manutenção futura pode ser difícil |
| Composto de retenção | O adesivo suporta uma junta cilíndrica | Condições de remoção e cura devem ser planejadas | Lacuna incorreta, Contaminação, Temperatura, ou uso não aprovado |
Compostos de retenção não são uma cura geral para um furo solto ou danificado. Produtos como LOCTITE 638 têm lacuna definida, Preparação, cura, Temperatura, e requisitos de materiais. Use um apenas quando o projeto do componente e as instruções de engenharia aprovarem.
Confirmar Frente, Traseira, e Acesso à Extração
Antes da montagem final, Confirme como o pino será inspecionado e removido depois.
Verifique se:
- Um parafuso de retenção pode ser alcançado pela frente
- Um fixador de acesso traseiro fica bloqueado por outra placa
- Um fio de puxador permanece exposto
- Um furo de passagem permite suporte ou remoção controlada
- Um pino de buraco cego possui um método de extração definido
- Uma placa de contenção pode ser removida sem desmontar sistemas não relacionados
- A orientação do pino permite acesso a apartamentos, Threads, ou fixadores
- A remoção futura aplicaria força contra uma superfície sensível da placa
Um método de retenção pode ser mecanicamente seguro e ainda assim ser um projeto de manutenção ruim. Registre qualquer separação de placas ou ferramentas especiais necessárias para remoção.
Meça e valide a instalação
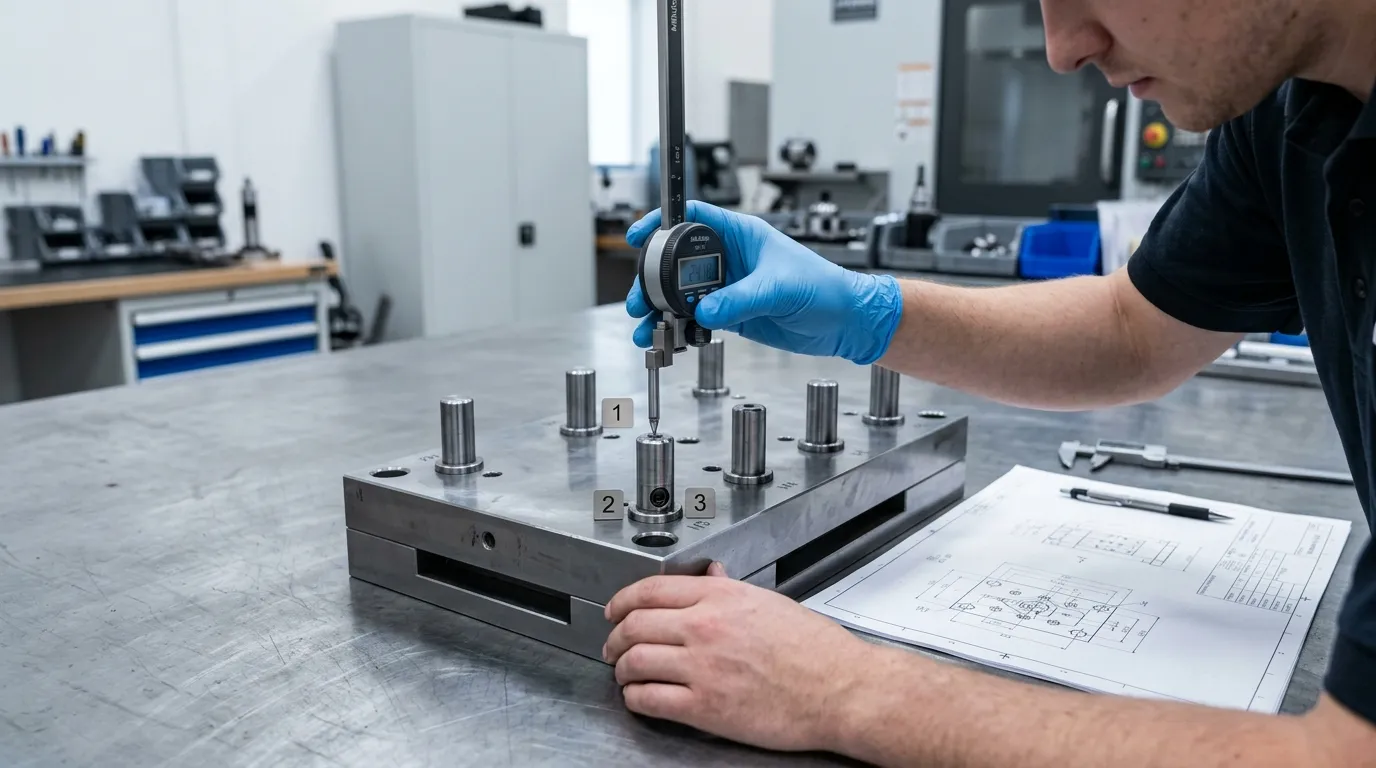
A instalação só é concluída após verificações dimensionais e funcionais confirmarem que o pino está encaixado, Reteve, acessível, e operando conforme previsto.
Use o equipamento de inspeção aprovado e o mesmo datum estabelecido antes da instalação.
- Meça a projeção instalada.
- Confirme a orientação do pino.
- Verifique o recurso de retenção.
- Verifique o acesso do parafuso ou do retentor.
- Compare as alturas de todos os pinos que compartilham contato.
- Verifique a placa de acoplamento para ver se balança ou contato prematuro.
- Confirme autorização dos componentes próximos.
- Realize um ajuste de teste aprovado ou ciclo seco controlado.
- Registre o resultado.
Manuais de montagem do fabricante Mestres de Moldes ilustrar a importância mais ampla da revisão do desenho, Verificações de assentos, Medição de altura instalada, Verificação de autorização, e ajuste de teste controlado. Os valores exatos de aceitação de um pino limite ainda vêm da própria documentação do molde.
Recorde de Altura Instalada, Retenção, e Acesso
O registro de instalação deve identificar:
- Número do molde ou da ferramenta
- Revisão do desenho
- Número da peça do pino
- Datum de medição
- Projeção instalada real
- Método de retenção
- Status do fixador
- Direção de acesso frontal ou traseira
- Método de extração
- Data e inspetor
- Desvios aprovados, se é que existe
Fotografias do pino instalado, Assento, e o arranjo de acesso também pode ajudar futuras equipes de manutenção a entender a condição aceita.
Use um Ajuste de Teste Controlado ou Ciclo de Secagem
Siga a máquina aprovada e o procedimento de molde para qualquer teste de movimento.
Observe:
- Sequência de contato
- Curso da placa
- Resistência incomum
- Rocking
- Interferência
- Movimento dos fixadores
- Contato desigual do pino
- Um mecanismo que para antes ou depois da posição pretendida
Pare o teste se o molde não se mover ou não entrar em contato como o desenho pretende. Não avance diretamente para a produção em velocidade total para ver se o problema se resolve sozinho.
Solucionar problemas comuns de instalação de pinos limitadores
| Sintoma | Causas prováveis | Resposta necessária |
| O pino fica alto demais | Rávidas, Detritos, profundidade insuficiente de buraco cego, Comprimento errado do pino, Geometria do ombro errada, Fundo de fundo falso | Remova usando o método aprovado, inspecionar a profundidade do assento e dos furos, e compare a parte com o desenho |
| O pino fica muito baixo | Profundidade incorreta do assento, Face de referência danificada, Componente errado, Remoção de materiais não aprovados | Pare e obtenha a revisão de engenharia; Não faça calço ou modifique o pino sem aprovação |
| O pino está inclinado | Inserção armada, Diâmetro danificado, Carregamento lateral, Placa distorcida, Ajuste incorreto | Remova e inspecione o diâmetro e o pino; Verifique o suporte e alinhamento axiais |
| O pino está solto | Tubo gasto ou superdimensionado, Diâmetro errado, Retenção em falta, Ajuste incorreto | Não confie em força adicional ou adesivo; Avaliar o reparo do diâmetro, Redesenho, ou substituição |
| Um pino faz contato primeiro | Projeção desigual, Detritos sob outro pino, Variação da superfície de acasalamento, Comprimento incorreto do componente | Meça cada pino de um único datum e inspecione o plano de contato |
| O retainer não pode ser alcançado | Orientação incorreta, Fixador bloqueado, Sequência de montagem ruim, Planejamento de acesso insuficiente | Correto antes da montagem final; Documente qualquer remoção necessária de placas |
| O pino afrouxa repetidamente | Retenção incorreta, Diâmetro danificado, Mudança do caminho da carga, Geometria inadequada | Escalar para revisão de projeto e engenharia |
A instalação deve parar quando:
- O desenho é indisponível ou contraditório.
- O componente de substituição não pode ser identificado positivamente.
- O cano está rachado, ampliado, distorcido, ou gravemente danificado.
- O assento não fornece mais uma referência estável.
- A projeção necessária não pode ser alcançada.
- A retenção especificada não pode ser instalada ou acessada.
- Vários pinos não podem ser trazidos para a condição de contato pretendida.
- O movimento do molde não corresponde ao desenho após a instalação.
Não use perfuração genérica, moagem, Soldagem, Enpeamento, Ligação, ou métodos de sobredimensionamento como reparo automático. Cada um pode alterar a geometria da placa, Ajuste dos componentes, Operacionalidade, ou posição de contato.
Decida quando o pino ou o recurso de montagem precisa de substituição ou redesenho
Uma substituição padrão pode ser adequada quando o desenho atual permanece válido e o diâmetro, Assento, Ajuste, Retenção, e o arranjo de acesso não são danificados.
A revisão de engenharia ou de fornecedores é apropriada quando:
- O diâmetro existente está gasto ou superdimensionado.
- O assento de referência está danificado.
- O desenho original não corresponde ao molde.
- Uma geometria de pinos descontinuada ou alterada está presente.
- O método de retenção não pode ser atendido.
- A projeção necessária não pode ser alcançada a partir do assento existente.
- O pino afrouxa repetidamente.
- Vários pinos não compartilham contato corretamente.
- Um componente padrão não corresponde ao arranjo existente.
Para uma avaliação de substituição, preparar:
- Desenho atual do pino
- Desenho de montagem de molde
- Dimensões e geometria dos pinos
- Diâmetro e profundidade do furo de acoplamento
- Projeção instalada necessária
- Requisitos de material e tratamento térmico
- Método de retenção
- Restrições de acesso e extração
- Fotografias ou uma amostra física quando apropriado
A SunshinePro afirma que oferece um serviço dedicado Produto do pino de limite do molde e pode discutir acessórios personalizados para moldes a partir de desenhos ou amostras. O material exato, Tolerância, Geometria, Recurso de retenção, e a viabilidade da produção ainda requer confirmação específica do projeto.
Lista de Verificação para Instalação de Pinos de Limite de Mofo
Antes de aceitar a instalação, confirme isso:
- A função real do componente foi identificada.
- O desenho atual e a revisão da lista de materiais foram verificados.
- O molde e a máquina foram isolados com segurança.
- As dimensões e condição do pino correspondem à documentação.
- O diâmetro de montagem, Contra-divoração, e a face dos assentos está limpa e intacta.
- A face de referência correta e o datum de medição são conhecidos.
- A profundidade do furo cego e a folga do fundo foram verificadas quando aplicável.
- O pino era instalado com suporte axial controlado.
- Sem pontuação, barbear, inclinação, ou distorção de placa está presente.
- O método de retenção especificado foi concluído.
- Fixadores e acessos de extração continuam disponíveis.
- A projeção instalada foi medida.
- O contato de múltiplos pinos foi verificado quando necessário.
- Um ciclo controlado de ajuste ou seco foi concluído.
- Medições e observações reais foram registradas.
Se o pino, Furo, Assento, ou o acordo de retenção não corresponde à documentação aprovada, Não force a instalação. Envie o desenho do componente, Dimensões do furo de ajuntamento, Projeção obrigatória, e acessar detalhes por meio do Página de contato SunshinePro para uma revisão específica de um projeto.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
