



Cabeça do Tablet Punch Flat e Tempo de Permanecimento: Efeitos de Design
A cabeça plana de um perfurador para comprimidos afeta quanto tempo o punção permanece em ou próximo à sua posição máxima de compressão sob o rolo principal de compressão. Na mesma velocidade tangencial da torre, Uma cabeça plana efetiva mais longa geralmente produz um tempo de permanência geométrico maior. Aumentar a velocidade da torre tem o efeito oposto.
Esse relacionamento é só o ponto de partida. A resposta real do tablet também depende da força de compressão, Geometria dos rolos, Rigidez da prensa, e comportamento de formulação. Um flat mais longo pode ajudar em uma formulação sensível à taxa de deformação, Mas não aumenta automaticamente a intensidade dos comprimidos nem elimina a cobertura.
A cabeça plana é uma característica de design dentro de um sistema completo de ferramentas. Para um impacto mais amplo, o, e categorias de ferramentas, Veja Tipos de ferramentas para press de tablets.
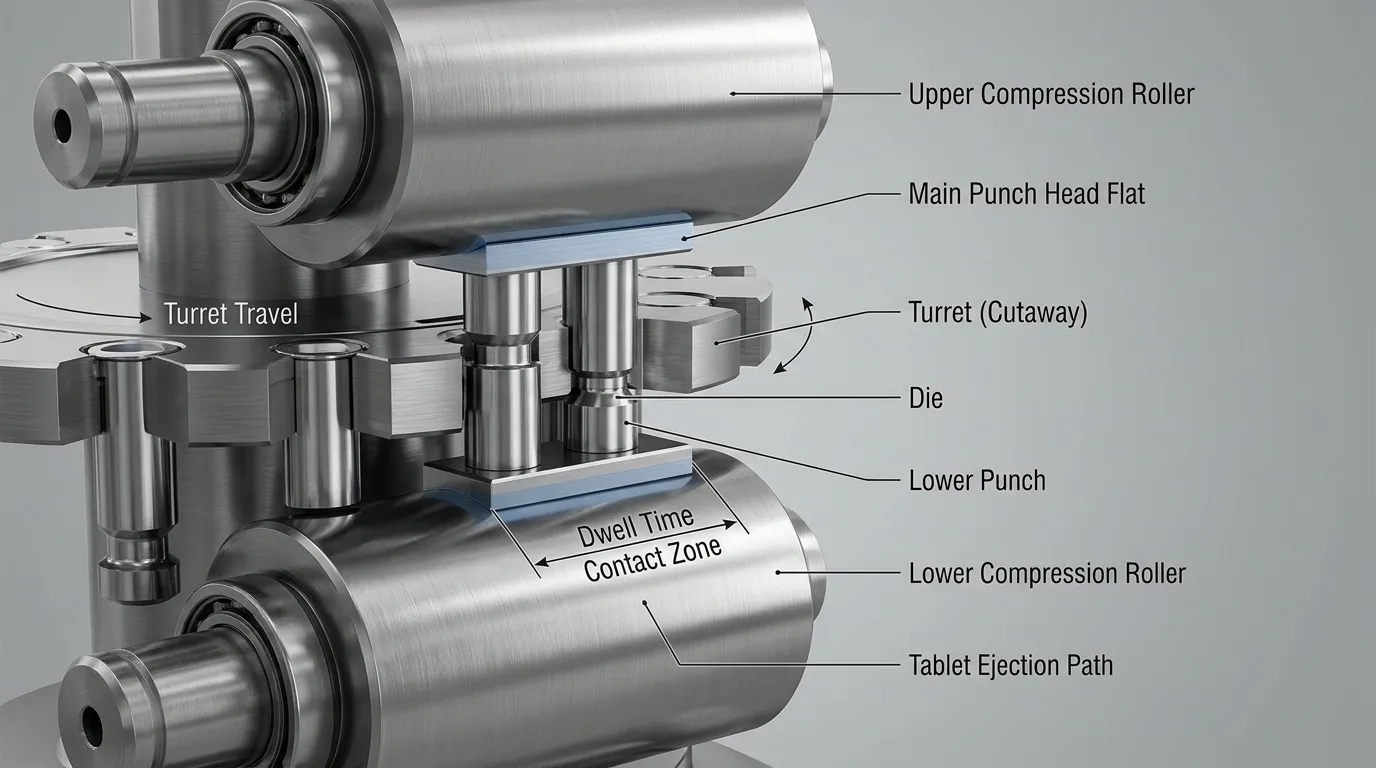
O que a cabeça do perfurador muda durante a compressão do tablet
Em uma prensa rotativa de tablets, As cabeças de punção superior e inferior passam entre os rolos de compressão principais. Enquanto os rolos atuam sobre as cabeças do punção, As pontas do punção se movem para dentro do matriel e compactam a cama de pólvora.
A cabeça plana é a seção relativamente plana da cabeça do punção que passa sob o rolo na região de máxima compressão. Sua dimensão relevante é o comprimento efetivo na direção do movimento da torre.
Um soco efetivo mais longo mantém o soco próximo à sua separação mínima do soco adversário para uma distância maior de curso. Em uma velocidade linear inalterada, Isso aumenta o tempo de permanência calculado.
Essa geometria é separada da extremidade formadora de tábuas do punção. Profundidade do copo, Placar, Logos, e outros detalhes do rosto pertencem ao design de ponta de punção. Essas decisões adjacentes devem ser tratadas separadamente Diretrizes de design para relevo em tablets.
Habitação Geométrica, Estadia Baseada na Força, e Tempo de Consolidação Não São Idênticos
A palavra Viver nem sempre é usado da mesma forma.
| Mandato | O que ela descreve | Principais variáveis |
|---|---|---|
| Tempo de permanência geométrico | Tempo calculado associado à passagem plana da cabeça do punção pela região de máxima compressão | Comprimento plano efetivo e velocidade tangencial |
| Tempo de permanência baseado na força | Dwell identificado a partir do perfil de força de compressão medido | Geometria, Nível de força, Resposta de formulação, e definição de medição |
| Tempo de consolidação ou compressão | Uma parte mais ampla do evento de carga durante a qual a cama de pólvora está sendo comprimida | Perfil do rolo, Geometria da cabeça de punção, Velocidade, Deslocamento, e comportamento da imprensa |
Um estudo revisado por pares de 2024 comparando Tempo de permanência baseado em forças e geométrico Constatou-se que a permanência medida pode variar com a força de compressão e a formulação, mesmo quando a geometria da prensa permanece fixa.
Por esse motivo, Um cálculo geométrico é útil para comparação de equipamentos e trabalhos iniciais de projeto, Mas não deve ser tratado como uma descrição completa do histórico força-tempo do tablet.
Como Calcular o Tempo Geométrico de Permanência
Um cálculo geométrico simplificado de permanência utiliza:
[
t = frac{L}{v}
]
Onde:
- (t) = tempo de permanência geométrico
- (L) = comprimento efetivo de deslocamento plano-cabeça
- (v) = velocidade tangencial na posição de soco
A velocidade tangencial pode ser estimada a partir do diâmetro do círculo de inclinação da torre e da velocidade de rotação:
[
v = frac{pi times PCD times RPM}{60}
]
Quando a PCD é expressa em milímetros, O resultado é milímetros por segundo. O tempo de permanência em milissegundos é então:
[
t_{MS} = frac{L}{v} vezes 1000
]
Cálculo ilustrativo
Assuma:
- Comprimento plano efetivo: 10 mm
- PCD da torre: 400 mm
- Velocidade da torre: 30 RPM
Velocidade tangencial:
[
v = frac{pi vezes 400 vezes 30}{60}
]
[
v aprox. 628.3texto{ mm/s}
]
Habitação geométrica:
[
t = frac{10}{628.3} vezes 1000
]
[
t aprox. 15.9texto{ MS}
]
Este é um cálculo ilustrativo, Não é um objetivo recomendado para viver. O desenho real da ferramenta, Geometria da prensa, Disposição de rolos, e as condições operacionais devem ser usadas para decisões de engenharia.
Use o Comprimento Efetivo de Viagem, Não um diâmetro genérico da cabeça
O diâmetro total da cabeça de punção não é necessariamente a dimensão correta para cálculos em tempo real.
Para um flat redondo, A medição útil é a dimensão plana ao longo da direção do movimento da torre. Para um oval ou elíptico plano, O eixo longo pode ser alinhado com a direção do movimento para criar mais permanência sem aumentar a cabeça igualmente em todas as direções.
O cálculo, portanto, deve usar o comprimento de curso efetivo mostrado no desenho da ferramenta, não um diâmetro genérico de cabeça retirado de um catálogo ou de outra prensa.
Essa distinção se torna especialmente importante ao comparar:
- Plataformas redondas padrão
- Plataformas redondas estendidas
- Ovais ou elípticos planos
- Designs de cabeças direcionais ou com teclas
- Plataformas reduzidas usadas para condições de permanência mais curtas
Por que a RPM Sozinha não consegue comparar duas pressas de tablets
Duas prensas operando a 30 RPM podem produzir tempos de permanência diferentes se os diâmetros do círculo de passo da torre diferem.
Um PCD maior significa que o punção percorre uma distância linear maior durante cada rotação da torre. Na mesma rotação, portanto, possui uma velocidade tangencial maior e passa por baixo do rolo de compressão mais rapidamente.
Comparação de imprensa deve usar pelo menos:
- RPM da torre
- Diâmetro do círculo de altura
- Comprimento efetivo de cabeça plana
- Geometria de rolo de compressão
Comparar apenas RPM pode criar uma falsa impressão de que as prensas de desenvolvimento e produção estão operando sob condições de compressão equivalentes.
Opções de Design Cabeça-Plana e Seus Trade-Offs em Vivo
O design apropriado de cabeça-plana depende do dwell necessário, Geometria da prensa, Padrão de Ferramentas, Suporte mecânico, e resposta de formulação.
| Design de cabeça plana | Efeito de permanência | Benefício potencial | Limitação principal |
| Cabeça cúpula padrão | Permanecimento base para a prensa e configuração de ferramentas | Compatibilidade convencional e operação estabelecida | Pode fornecer uma permanência insuficiente para uma formulação altamente sensível à taxa |
| Plano redondo estendido | Aumenta o comprimento efetivo de percurso | Permanecimento geométrico mais longo sem reduzir a velocidade da torre | Pode reduzir a geometria da cabeça ao redor ou criar preocupações com folga e estresse |
| Oval ou elíptico plano | Aumenta o comprimento de viagem principalmente em uma direção | Pode criar mais espaço dentro de uma largura de cabeça restrita | Pode exigir chaveamento, Controle de orientação, e avaliação adicional de desgaste |
| Plano reduzido | Reduz o comprimento efetivo de deslocamento | Pode ajudar uma prensa de desenvolvimento a reproduzir uma produção mais curta em tempo de permanência | Menor tempo na compressão máxima e margem operacional menor |
Plataformas Padrão e Redondas Estendidas
Uma cabeça de punção padrão em cúpula inclui uma cabeça plana cercada por geometria de transição curva. Ele fornece a base de tempo de permanência associada à velocidade de pressão, PCD da torre, e dimensões padrão de ferramentas.
Um plano arredondado estendido aumenta a região plana. Na mesma velocidade tangencial, Isso aumenta a permanência geométrica sem desacelerar a torre.
A desvantagem é que o plano plano não pode ser ampliado sem considerar o restante da cabeça. Aumentá-la pode reduzir a coroa disponível, Raio externo, Espessura da cabeça, ou suporte acima do braço do punção. O projeto ainda deve suportar a carga de compressão e passar com segurança pela prensa.
Oval, Elíptico, e apartamentos reduzidos
Um plano oval ou elíptico estende o caminho de contato na direção do movimento da torre, limitando o crescimento ao longo da largura da cabeça. Isso pode ser útil quando uma extensão circular completa interferiria na geometria da prensa ao redor.
Porque o eixo longo deve permanecer alinhado com a direção do deslocamento, Cabeças direcionais podem exigir ferramentas com chaves. A keying adiciona controle de orientação, mas também pode afetar a intercambiabilidade, Configuração, e desgaste localizado.
Um apartamento reduzido serve ao propósito oposto. Ela pode encurtar a permanência geométrica quando uma prensa de laboratório ou de desenvolvimento naturalmente proporciona uma permanência mais longa do que a máquina de produção pretendida.
Como o Dwell interage com o comportamento da formulação e a qualidade dos comprimidos
A geometria com cabeça plana cria uma oportunidade de tempo. A formulação determina o que acontece durante esse período.
Materiais para tábuas podem responder por meio de vários mecanismos:
- Deformação plástica: As partículas mudam de forma permanentemente, Aumentando a área de contato e suportando ligações interpartículas.
- Deformação elástica: As partículas se recuperam após a remoção da carga, o que pode reduzir a ligação retida e aumentar o estresse residual.
- Comportamento viscoelástico: A deformação depende tanto do tempo quanto da taxa de carga.
- Fragmentação frágil: Partículas se fragmentam e criam novas superfícies de ligação.
Um evento de carga mais lento ou uma permanência mais longa podem suportar fluxo plástico adicional em algumas formulações. Outros materiais podem apresentar pouca melhoria, ou o benefício pode depender fortemente da pressão, Lubrificação, Umidade, Tamanho das partículas, e processamento anterior.
Pesquisa sobre Permanecimento prolongado durante compressão de comprimidos mostra que o comportamento do material deve ser avaliado sob condições controladas, e não previsto apenas pela geometria da cabeça. Trabalhos anteriores sobre paracetamol e celulose microcristalina também encontraram que Os efeitos de permanência estavam ligados ao histórico de pressão, Recuperação, e energia, não apenas com um período maior sob o rolo.
Por que demorar mais tempo não garante um comprimido mais forte
A intensidade dos comprimidos depende de mais do que o tempo de permanência. Variáveis relevantes incluem:
- Pressão de compactação
- Mecanismo de deformação de partículas
- Porosidade em leito de pó
- Concentração e mistura de lubrificante
- Conteúdo de umidade
- Recuperação elástica
- Taxas de carga e descarga
- Condições de pré-compressão
Uma cabeça mais longa pode aumentar a permanência geométrica, enquanto o platô de força medido muda apenas levemente. Por outro lado, Duas formulações rodando com as mesmas ferramentas podem produzir perfis de permanência baseados em forças diferentes.
Força de ruptura e resistência à tração também não devem ser tratadas como idênticas. A força de quebra é uma carga medida, enquanto os cálculos de resistência à tração consideram as dimensões das tábuas e fornecem uma comparação mais normalizada.
A cobertura e a laminação são problemas multifatoriais
A cobertura e a laminação às vezes estão associadas a uma permanência inadequada, Mas aumentar a cabeça plana não é uma correção universal.
Possíveis colaboradores incluem:
- Ar preso na camada de pólvora
- Aplicação de força rápida
- Densificação desigual
- Recuperação excessiva de elásticos
- Pré-compressão inadequada ou excessiva
- Formulação ou propriedades de granulação
- Condições de lubrificação
- Descompressão rápida
- Condição ou alinhamento das ferramentas
Uma investigação revisada por pares de Taxa de aplicação forçada e tapping de comprimidos Interações identificadas entre as taxas de carga, Ar aprisionado, Densificação, e recuperação viscoelástica.
Uma análise adicional pode ajudar em uma formulação específica, Mas deve ser testado como uma variável de processo dentro de um estudo mais amplo sobre a causa raiz.
Limites mecânicos antes de estender a cabeça do punção até o plano
Uma plana mais longa deve permanecer mecanicamente sólida e compatível com a prensa. O plano máximo útil não é determinado apenas pelos requisitos de permanência.
| Questão de projeto | Consequência possível | Verificação necessária |
| Suporte insuficiente do braço do punção | Deflexão da cabeça, Concentração de tensão, ou falha prematura | Revisão estrutural do diâmetro do pescoço e geometria da transição |
| Raio externo reduzido da cabeça | Maior tensão de contato localizada | Avaliação do perfil da cabeça e do contato com rolo |
| Largura ou comprimento excessivo da cabeça | Interferência com trilhos de came ou componentes de prensa adjacentes | Verificação completa da folga do caminho da prensa |
| Geometria oval direcional | Orientação incorreta sob o rolo | Revisão de chaveamento e controle de orientação |
| Região de contato pequena ou altamente carregada | Pitting, Fadiga superficial, ou desgaste desigual | Avaliação de tensões de contato e material |
| Espessura incompatível da cabeça | Passagem inadequada por cames ou estações de compressão | Comparação entre OEM e padrão de ferramentas |
| Interação de rolagem não verificada | Aplicação de força alterada ou carga de borda | Revisão do diâmetro e perfil do rolo de compressão |
Força da Cabeça, Suporte do braço, e Desgaste de Contato
O braço do punção sustenta a cabeça durante a compressão. Estender o plano pode reduzir a geometria curva ao redor que transfere força do rolo para o braço.
Características críticas incluem:
- Diâmetro do pescoço
- Espessura da cabeça
- Raio de transição
- Raio externo da cabeça
- Posição de contato
- Material e condição de tratamento térmico
Um raio externo mais agudo ou menor pode aumentar o estresse de contato entre a cabeça e o rolo de compressão. Cargas repetidas podem então contribuir para a pitting, Fadiga superficial, ou desgaste desigual.
Esses efeitos exigem análise de engenharia para o punção e a prensa reais. Dimensões genéricas de plano máximo não devem ser aplicadas em diferentes padrões de ferramentas ou modelos de máquinas.
Cam Tracks, Geometria do Rolamento, e Orientação em Teclas
A cabeça deve passar pelo caminho completo do came, não apenas a principal estação de compressão. Um design que funciona abaixo do rolo ainda pode interferir nos cames de entrada, Válvulas de saída, Elevação de trilhos, ou outros componentes da prensa.
Planos não arredondados adicionam um requisito de orientação. Se o eixo longo deve permanecer alinhado com o deslocamento da torre, Pode ser necessário um recurso de controle de rotação ou uma chave.
A geometria do rolamento de compressão também importa. O diâmetro e o perfil do rolo influenciam o caminho de carga antes e depois da região nominal de permanência. Portanto, uma alteração cabeça-plana deve ser revisada com a disposição real do rolamento, em vez de ser avaliada como um componente isolado.
Acompanhamento de Tempo de Estômago durante Ampliação e Transferência de Prensa
A comparação em tempo real é frequentemente usada ao transferir um tablet de uma prensa de revelação para uma máquina de produção.
Uma comparação útil deve ser coletiva:
- Diâmetro do círculo de passo da torre
- Faixa de RPM operacional
- Dimensões efetivas superior e inferior de cabeça de punção - flat
- Geometria principal e de rolo de pré-compressão
- Faixa de força de compressão
- Espessura e dimensões do tablet
- Condições de pré-compressão
- Sensibilidade à taxa de deformação da formulação
- Dados de rigidez ou deformação da prensa quando disponíveis
- Perfis de força e deslocamento medidos
O primeiro cálculo deve comparar velocidade tangencial e permanência geométrica. Depois, deve ser verificado contra as propriedades dos comprimidos e medido o comportamento de compactação.
Os princípios em I Q8(R2) Desenvolvimento Farmacêutico Suporte a construção de compreensão de processos em torno dos atributos e parâmetros do material, em vez de depender de um único cenário isolado.
Fazer dwell em parede não é o mesmo que combinar o evento completo de compressão
Duas prensas podem ter um dwell geométrico semelhante, mas diferente:
- Taxas de carregamento
- Raios dos rolos
- Forças máximas
- Perfis de deslocamento
- Deformação da imprensa
- Históricos de pré-compressão
- Taxas de descompressão
- Condições de preenchimento do die
Portanto, o dwell correspondente não garante resistência à tração idêntica, Porosidade, Comportamento de dissolução, ou risco de defeito.
Um simulador de compactação pode ajudar a reproduzir perfis selecionados de força e deslocamento sob condições controladas. É útil para estudar a sensibilidade da formulação e o planejamento da escalonada, Mas a verificação da imprensa de produção ainda é necessária.
Qual ajuste deve ser usado para alterar as condições de permanência?
A melhor intervenção depende do problema a ser resolvido.
| Ajuste | Melhor usado quando | Vantagem | Limitação |
| Reduzir a velocidade da torre | Testando se a formulação é sensível à taxa | Julgamento processual simples | Reduz a produção e pode alterar outras condições de prensa |
| Estenda ou remodele a cabeça plana | É necessário mais tempo geométrico de permanência sem diminuir a velocidade nominal da torre | Mantém potencial de velocidade | Requer novas ferramentas e revisão total de compatibilidade |
| Mude a geometria do rolamento de compressão | O perfil mais amplo de consolidação precisa de ajustes | Pode alterar o comportamento de carregamento e descarregamento | Dependente da prensa e pode exigir modificação automática |
| Use um simulador de compactação | Condições de desenvolvimento ou expansão precisam de avaliação controlada | Permite estudos de perfil de força repetíveis | Não substitui a validação de produção |
| Ajuste da formulação ou pré-compressão | A causa raiz é o comportamento material, ar, Lubrificação, ou densificação | Aborda o mecanismo subjacente | Requer desenvolvimento farmacêutico e controle de mudanças |
Uma sequência prática é testar a sensibilidade à velocidade primeiro, porque uma redução controlada de velocidade pode mostrar se mais tempo sob compressão melhora a formulação. Se for, Engenheiros podem avaliar se a geometria da cabeça foi modificada, Diferentes condições de rolagem, ou o trabalho de formulação oferece a solução de produção mais adequada.
Dados para Confirmação Antes de Especificar Um Cabeçal Plano Diferente
Um pedido de "mais dwell" não é suficiente para um designer de ferramentas. A especificação deve incluir:
- Marca e modelo da prensa de tablets
- Padrão de ferramentas aplicável
- Desenhos atuais de punção superior e inferior
- Dimensões de cabeça plana existentes
- Direção efetiva de viagem desejada
- Diâmetro do círculo de passo da torre
- RPM normal e máxima de operação
- Detalhes principais e do rolo de pré-compressão
- Faixa de força de compressão
- Informações de folga da trilha de came
- Dimensões do braço do punção
- Requisitos de chaveamento ou controle de rotação
- Dimensões do tablet e propriedades alvo
- Dados de desenvolvimento e produção de prensa
- Sensibilidade à formulação ou resultados de estudos de compactação
- Requisitos de inspeção e rastreabilidade
- Método de validação proposto
Os requisitos dimensionais atuais devem ser verificados em relação ao padrão aplicável e à documentação da imprensa. A Associação Americana de Farmacêuticos Manual de Especificação de Tableting é uma referência atual na América do Norte para terminologia de ferramentas de tablets, projetar, e intercambiabilidade. Outros sistemas de ferramentas podem exigir padrões e requisitos OEM diferentes.
Perguntas para fazer ao fabricante de impressoras ou fornecedor de ferramentas
Antes de aprovar uma cabeça modificada, confirm:
- Será que ele vai passar com segurança por todos os trilhos de válvulas??
- O braço do punção oferece suporte estrutural suficiente?
- A cabeça vai entrar em contato com o rolo de compressão como esperado??
- O projeto requer uma chave ou orientação controlada?
- Qual padrão atual rege as dimensões?
- Como o comprimento plano vai, Perfil, e a orientação deve ser inspecionada?
- Qual avaliação de estresse de contato ou desgaste é necessária?
- As ferramentas permanecerão intercambiáveis com os conjuntos existentes?
- Como o novo design deve ser validado na prensa pretendida?
- Que material, Tratamento térmico, revestimento, e será fornecida documentação de rastreabilidade?
Use mudanças de cabeça plana como uma decisão de engenharia controlada
A cabeça plana do tablet e o tempo de permanência estão diretamente relacionados no nível geométrico: um plano efetivo mais longo aumenta a permanência quando a velocidade tangencial permanece inalterada. Esse cálculo é útil, Mas ele não prevê o desempenho dos tablets sozinho.
Uma decisão de design defensável combina permanência geométrica, Comportamento de compactação medido, Resposta de formulação, Resistência mecânica, Compatibilidade de CAM, Geometria do rolamento, e requisitos atuais de ferramentas. Calcule primeiro, Teste a formulação, Verifique as restrições de imprensa, e comparar intervenções alternativas antes de aprovar uma cabeça de punção modificada.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
