



Tolerância e Concentricidade do Pino de Punção para Estabilidade
A tolerância e a concentricidade dos pinos de perfuração afetam mais do que o diâmetro medido de um componente. Um ponto de punção pode atingir sua tolerância de tamanho e ainda ficar descentrado em relação à haste, Retinedor, ou abertura de dados. Esse erro altera a folga local entre o punção e o chip e pode causar carga desigual, Desgaste, Variação da rebarba, Deflexão, ou danos prematuros.
Portanto, o punção deve ser avaliado como parte de um sistema completo de localização. A haste encaixa no aparelho, O ponto entra na abertura do dado, e os componentes do die ao redor mantêm o alinhamento durante cada curso. Os papéis mais amplos dessas partes são abordados na SunshinePro, Guia de componentes do die (inferido). Este guia foca especificamente em como as dimensões do punção, Relações geométricas, Controles de desenho, e os métodos de inspeção suportam estampagem estável.
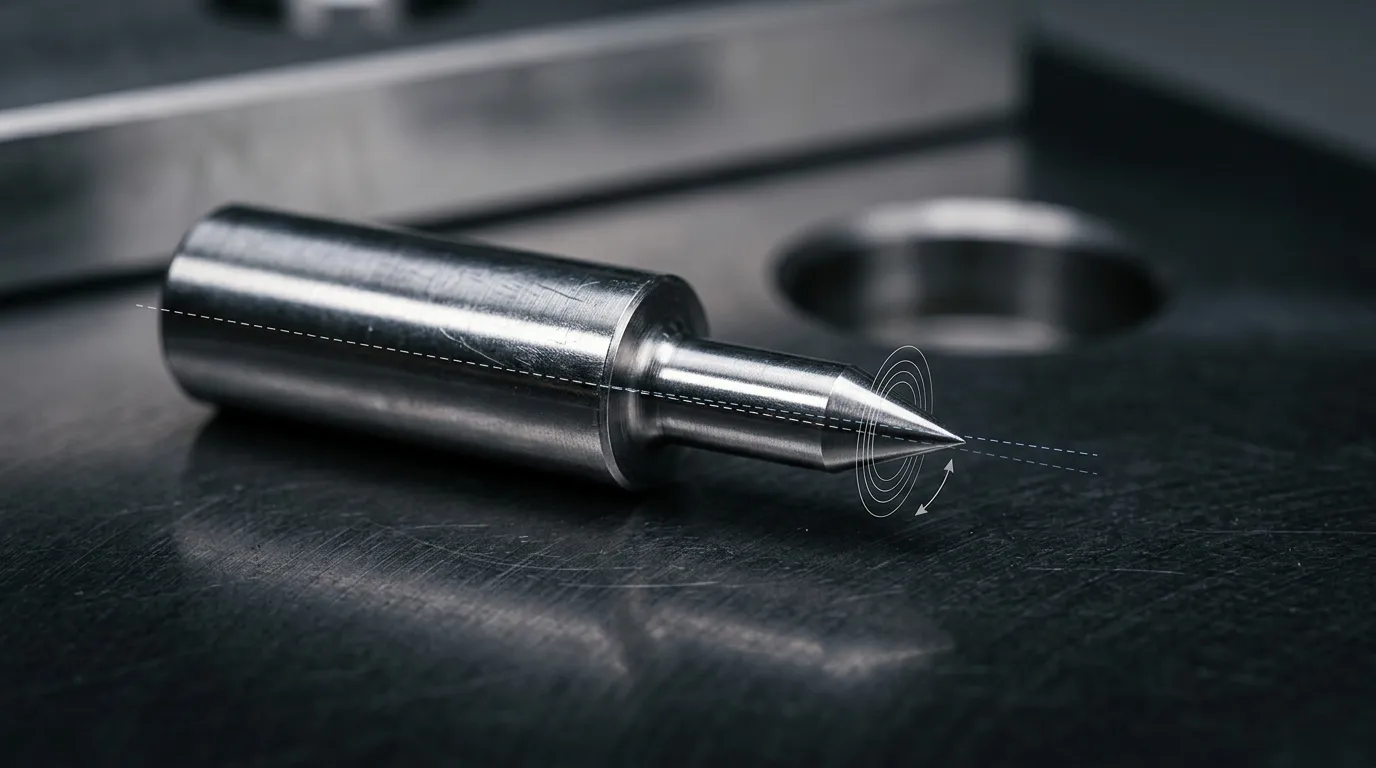
O que a tolerância do pino de perfuração realmente controla
Uma tolerância dimensional define o quanto um tamanho declarado pode variar. Em um pino de perfuração, tolerâncias separadas podem se aplicar a:
- Diâmetro do ponto de punção ou perfil de corte
- Diâmetro da haste
- Comprimento total
- Comprimento do ponto
- Localização do ombro
- Características de cabeça ou retenção
Uma tolerância geométrica controla algo diferente. Pode limitar a forma de uma característica, a orientação ou localização de uma característica em relação a outra, ou a variação de uma superfície quando a peça gira em torno de um eixo de referência.
Essa distinção é importante porque a tolerância de tamanho não controla automaticamente o alinhamento.
Um ponto de perfuração e uma haste podem estar dentro dos limites especificados de diâmetro enquanto suas linhas centrais permanecem deslocadas. A haste também pode estar levemente dobrada, A ponta pode ser aterrada em ângulo, ou uma superfície cilíndrica pode estar fora de arredondamento. Nenhuma dessas condições é totalmente descrita apenas pela tolerância de diâmetro.
Por que a tolerância do diâmetro sozinha não é suficiente
Considere um punção em degraus com haste localizadora e ponto de corte menor. Cada diâmetro pode ser aceitável quando medido independentemente. Contudo, se o eixo do ponto estiver deslocado em relação ao eixo do eixo, Girar o punção ao redor da haste fará com que a superfície da ponta se mova em direção e para longe do indicador.
O punção está dentro da tolerância de tamanho, mas pode não permanecer centralizado na abertura do dado.
Portanto, o sorteio deve responder a duas perguntas separadas:
- Cada recurso tem o tamanho correto?
- É cada característica na relação geométrica correta com a referência funcional?
Essa referência geralmente é a haste ou outro recurso de localização que representa como o punção é instalado no contendor.
Concensicidade, Coaxialidade, Runout, e posição não são intercambiáveis
"Concentricidade" é frequentemente usada informalmente para descrever o quão bem o ponto de punção se alinha com a haste. Na dimensionação e tolerância geométrica formal, no entanto, A palavra pode ter um significado mais específico.
O padrão de desenho aplicável deve ser identificado antes de decidir qual termo ou controle é correto. ASME Y14.5 define práticas de acotamento e tolerância para desenhos governados pelo sistema ASME. ISO 1101 fornece a estrutura de especificação geométrica usada em desenhos baseados em ISO.
| Termo ou controle | O que ela descreve | Relevância prática do soco | Risco de interpretação comum |
|---|---|---|---|
| Concensicidade | Uma relação entre centros ou pontos medianos derivados em relação a um eixo de referência, dependendo do padrão vigente | Podem aparecer em desenhos antigos ou controlados pelo cliente | Frequentemente confundido com uma leitura simples de indicador |
| Coaxialidade | A condição de duas características compartilhando o eixo pretendido | Conceito útil para alinhamento ponto a haste | Pode ser usado descritivamente sem uma definição completa de desenho |
| Excentricidade | Deslocamento físico entre centros ou eixos nominalmente comuns | Descreve o quanto o ponto de perfuração está deslocado da referência do shank | Deve ficar claro se o valor reportado é deslocamento radial ou movimento total do indicador |
| Runout circular | Variação da superfície medida em seções circulares individuais durante a rotação ao redor de um eixo de referência | Útil para controlar a variação rotacional local | Inclui mais do que o deslocamento central porque a forma da superfície também afeta a leitura |
| Total de execução | Variação cumulativa da superfície ao longo de um comprimento controlado durante a rotação | Útil quando a relação cilíndrica completa da superfície importa | Pode ser desnecessariamente restritivo se apenas uma seção for funcionalmente importante |
| Posição | Localização de uma característica ou eixo de característica em relação a dados definidos e dimensões básicas | Pode ser apropriado para localizar características de punção ou matriz | Não controla automaticamente toda a variação da forma superficial |
| Perfil | Tamanho, Formato, Localização, e às vezes a orientação de um contorno | Importante para socos que não são rounds | O centralizamento sozinho não controla o perfil completo de corte |
Um indicador de mostrador normalmente informa o deslocamento da superfície durante a rotação. Esse resultado é comumente expresso como esgotamento ou leitura total do indicador, ou TIR. Não é automaticamente equivalente ao GD formal&T concencicidade.
O Instituto Nacional de Padrões e Tecnologia explica que os controles de runout podem refletir tanto os efeitos de deslocamento relacionados ao eixo quanto os efeitos da forma superficial. Portanto, uma leitura indicadora pode incluir excentricidade, Erro de arredondamento, Erro de luminária, Defeitos de superfície, e a forma como o dado é simulado.
Por que o padrão de desenho e a revisão são importantes
Uma chamada geométrica tem significado apenas dentro de seu padrão e revisão que regem. Um desenho de cliente legado pode usar a concentricidade de forma diferente de um desenho recém-criado baseado em ASME. Um desenho controlado pela ISO também pode usar uma estrutura de especificação diferente.
Não substitua silenciosamente um controle por outro porque é mais fácil de inspecionar. O designer, Fornecedor, e o inspetor deve concordar com:
- A norma e revisão que governa
- A característica de referência
- O recurso controlado
- O limite numérico
- O método de inspeção
- A convenção de reporte
Como a cadeia de tolerância Punch–Retainer–Die Afeta o Alinhamento
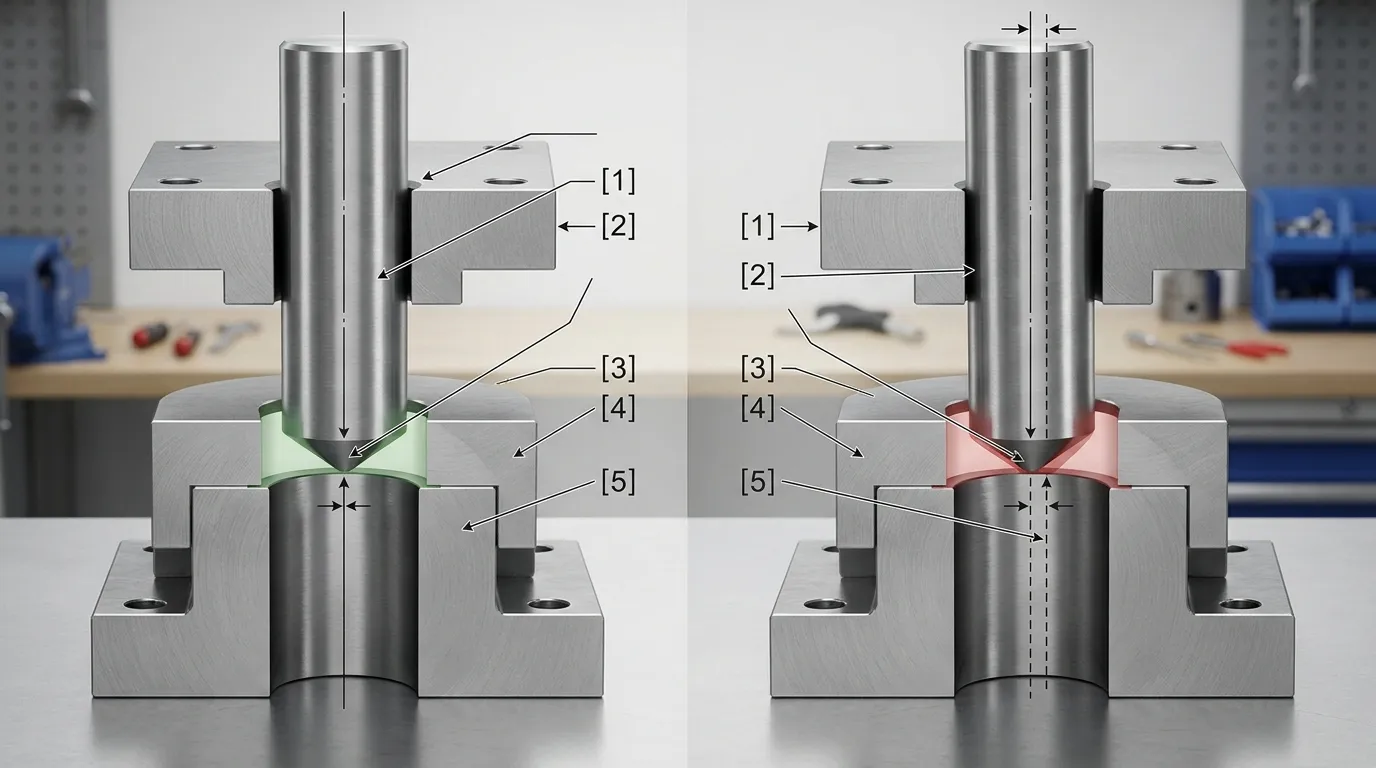
O alinhamento do punção não é determinado apenas pelo punção. Várias relações de componentes contribuem para a localização final do ponto de corte:
- O furo do retentor posiciona e sustenta a haste do perfurador.
- A haste estabelece a referência instalada do punção.
- O ponto de punção pode estar deslocado ou inclinado em relação à haste.
- A abertura do die pode ser deslocada do corpo do botão do die.
- O retentor do perfurador e o botão do dado devem estar posicionados corretamente dentro do conjunto do dado.
Cada componente pode ser aceitável individualmente, enquanto o conjunto combinado produz erro excessivo na interface de corte.
Por exemplo, Um ponto de punção pode se deslocar ligeiramente em uma direção em relação à haste. A abertura do dado também pode se deslocar na direção oposta em relação ao corpo do botão do dado. Esses desvios se somam e reduzem bastante a folga de um lado.
Em outra assembleia, os dois deslocamentos podem ser parcialmente cancelados. Isso não torna o projeto confiável. Confiar no cancelamento acidental gera resultados inconsistentes entre as substituições, Ciclos de afiação, ou lotes de produção.
Alinhamento Point-to-Shank
O alinhamento ponto para haste descreve a relação entre o ponto de corte e o cabo de localização. Um requisito completo deve definir mais do que um único número de "concentricidade".
O desenho ou plano de inspeção deve identificar:
- Qual superfície de haste estabelece a referência
- Qual diâmetro ou perfil de ponto é controlado
- A localização axial onde o ponto é medido
- Se o valor representa excentricidade radial, Runout circular, Total de Runout, ou TIR
- Se o comprimento total do ponto ou uma seção transversal é avaliado
A localização da medição é importante. Um pequeno erro angular pode produzir pouco deslocamento próximo ao ombro, mas um deslocamento muito maior no final de um ponto longo. Punções de pequeno diâmetro ou finas são especialmente sensíveis porque a força lateral pode produzir deflexão adicional de trabalho.
Por que erros de alinhamento desestabilizam o processo de estampagem
A folga do punção para o chip é o espaço entre a aresta de corte do punção e a abertura do cunho. Deve ser apropriado para o material de trabalho, Espessura, Operação, e design de ferramentas. Este artigo não calcula essa liberação, mas a relação geométrica determina se a autorização pretendida é distribuída uniformemente.
Se o punção se deslocar para um lado da abertura do dado:
- A folga diminui no lado próximo
- A folga aumenta no lado oposto
- A carga de corte começa e se desenvolve de forma desigual
- A força lateral pode agir sobre o soco
- O punção pode se desviar ainda mais sob carga
Orientações detalhadas do setor de Tipco discute como socar, o, e a excentricidade dos retentores pode se combinar para criar folga não uniforme e carga desequilibrada. O resultado exato depende das proporções de punção, Apoio, A Condição, Material, e condições de operação.
Possíveis sintomas incluem desgaste unilateral, Rávidas irregulares, marcas de atrito, Lascamento repetido do mesmo lado, e intervalos de manutenção mais curtos. O desalinhamento também pode contribuir para a fratura, mas é apenas uma causa possível. Seleção de materiais, Tratamento térmico, Autorização, Força de desmantelamento, condição de aresta, Lubrificação, E o design dos punções também importa. Essas causas mais amplas são abordadas em Quebra de punção em matrizes de estampagem.
quais controles geométricos pertencem a um desenho de punção?
O controle correto começa com uma pergunta funcional: o que deve permanecer alinhado, e relativamente a qual característica de localização?
| Requisito funcional | Recurso envolvido | Possível direção de controle | O que isso não garante |
| Manter o tamanho do ponto de perfuração | Diâmetro ou perfil da ponta | Tolerância de tamanho ou requisito de perfil | Alinhamento com a haste |
| Manter o ajuste da haste | Diâmetro da haste | Tamanho e tolerância ao ajuste | Retidão ou localização do ponto |
| Alinhar o ponto com a haste | Ponto relativo ao datum de haste | Runout, Posição, ou outro requisito geométrico acordado | Localização correta do botão do dado |
| Flexão limite ou desvio do eixo | Eixo de haste ou ponto | Retidão ou controle de forma relacionada | Posição correta de montagem |
| Controle a superfície cilíndrica completa durante a rotação | Superfície pontual ou de haste | Escorrimento total ou outro controle de superfície total | Adequação do limite numérico |
| Localize um perfil moldado | Contorno de corte não arredondado | Perfil e posição em relação aos datums | Orientação rotativa, a menos que esteja incluída |
| Prevenir rotação de perfil | Recurso de punção moldada | Requisito de marcação ou orientação | Centralização sozinha |
O datum normalmente deve representar a característica que localiza o perfurador em serviço. Se a haste for mantida por um cano de precisão, O cabo pode fornecer a referência funcional. Outros projetos de punção podem exigir uma estrutura de referência diferente.
O requisito escolhido também deve ser inspecionável. Um controle que não pode ser medido de forma consistente pode gerar discordância sem melhorar o dado.
Socos Circulares
Para um soco em degraus em rodada, O desenho pode precisar controlar:
- Diâmetro da ponta
- Diâmetro e encaixe da haste
- Relação de ponto-para-perna
- Retidão do haste
- Comprimento do ponto
- Esgotamento em um plano de medição especificado
Um único valor de runout sem um datum ou localização axial permanece incompleto.
Socos Moldados e Não Arrondados
Um soco não redondo precisa de mais do que alinhamento do centro. O perfil de corte pode exigir controle de:
- Formato e tamanho
- Posição relativa à haste
- Orientação rotacional ou clocking
- Raios de canto
- Comprimento do ponto
- Relação de borda com recursos de retenção
A SunshinePro afirma que produz desenho baseado em desenho Punções moldadas sob medida e lista a retificação de perfis e a eletroeletrocardiograma por fio entre os processos usados para geometrias personalizadas relevantes. A viabilidade real da tolerância ainda depende do desenho, Perfil, Material, Dimensões, e plano de inspeção.
Como o alinhamento do punção e o runout devem ser inspecionados
Um resultado de inspeção só é significativo quando a configuração corresponde ao requisito de desenho.
O plano de inspeção deve definir:
- Datum ou superfície de suporte
- Recurso controlado
- Posição de medição
- Instrumento e equipamento
- Método de reporte
- Resolução de instrumentos
- Limite de aceitação
- Revisão do desenho aplicável
Configurações diferentes podem produzir resultados diferentes porque não estabelecem a mesma referência prática.
| Método de inspeção | Usos adequados | Principais limitações |
| Indicador de mostrador com blocos em V, Centros, ou um acessório dedicado | Verificações práticas de ponta ou de haste | Os resultados dependem do suporte, Posição de contato, Limpeza, Redondeza, e técnica do operador |
| Máquina de medição de coordenadas | Eixo, Centro, Posição, e relações complexas de características | Os resultados dependem da estratégia de sondagem, Construção do datum, Software, e incerteza |
| Comparador óptico ou sistema de visão | Diâmetros de pontos pequenos, Perfis, Orientação, e geometria das arestas | Detecção de bordas, ampliação, Fixação, e resultados de impacto de foco |
| Sistema de medição de redondez | Separação detalhada da forma e variação rotacional | Pode ser desnecessário para aceitação rotineira e requer configuração adequada |
Orientação de medição de Keyence Descreve tanto abordagens baseadas em indicadores quanto em medição coordenada e destaca a influência da variação de contato e operador. ZEISS também distingue relações geométricas baseadas em centros e baseadas em eixos.
Indicadores de Mostrador e Verificações Rotacionais de TIR
Uma verificação rotacional prática geralmente segue essa sequência:
- Limpe as superfícies de contato do punção e do suporte.
- Suporte ou localize a haste usando a configuração acordada.
- Coloque o indicador na localização definida do ponto.
- Gire o punção por uma revolução completa.
- Registre as leituras máximas e mínimas.
- Relate a variação completa do indicador ou converta-a apenas se o desenho definir outra convenção.
A configuração deve indicar se o valor reportado é TIR total ou excentricidade radial. Tratar os dois como iguais pode gerar um erro de interpretação de dois para um.
CMM, Óptico, e Medição de Arredondamento
Um CMM pode ser apropriado quando o desenho controla eixos, Posição da característica, ou relações complexas de dados. Sistemas ópticos são úteis para pequenos pontos e perfis moldados onde a medição de contato é difícil. Equipamentos de arredondamento podem fornecer informações mais detalhadas sobre a forma quando as leituras indicadoras devem ser separadas em componentes de arredondamento e componentes relacionados ao eixo.
Nenhum desses métodos é automaticamente correto para todos os socos. O método deve corresponder à característica controlada.
Quando Reinspecionar um Punch
A reinspeção é apropriada após:
- Afiação ou remoagem
- Lascamento ou desgaste anormal unilateral
- Um travamento ou colisão de prensa
- Mudanças súbitas no padrão de rebarbas
- Substituição de um botão de perfuração ou dado
- Evidências de atrito contra a abertura do dado
- Diferenças inesperadas entre componentes antigos e substitutos
A remoagem remove material do ponto de punção e altera o comprimento do ponto. Também pode expor erros de perfil ou alinhamento que não eram visíveis durante a inspeção anterior.
Quando tolerâncias mais apertadas são justificadas
A menor tolerância disponível não é automaticamente a melhor especificação. Um controle mais rigoroso é mais provável de ser justificado quando a aplicação tem:
- Pequena folga disponível para punção a matriz
- Socos longos ou finos
- Diâmetros de pontos pequenos
- Arranjos de perfuração em espaços fechados
- Perfis não redondos com requisitos rigorosos de localização
- Altos requisitos de intercambiabilidade
- Alto volume de produção
- Exigir consistência de rebarba ou borda
- Apoio lateral limitado
Tolerâncias mais rigorosas aumentam a dificuldade de fabricação e inspeção. Podem exigir operações adicionais de moagem, Fixação mais estável, Inspeção mais lenta, ou equipamentos de medição mais capazes.
Um requisito prático equilibra quatro fatores:
- Necessidade funcional
- Capacidade de fabricação
- Capacidade de inspeção
- Custo de falha versus custo de controle
As páginas de produtos do Punch da SunshinePro publicam números de capacidade dimensional selecionados, incluindo até ±0.002 mm em sua Página do Punch Pin e uma figura de concensicidade até 0.003 mm em outra página de produto. Essas são declarações de capacidade da página do produto, não valores de projeto universais. A aplicabilidade deve ser confirmada para o diâmetro necessário, Comprimento do ponto, Perfil, Material, Quantidade, e método de inspeção.
Leitores que precisam de uma seleção mais ampla de dados, Material, Autorização, e o contexto de fontes pode se referir ao Guia de matrizes de punção.
Sintomas que devem desencadear uma verificação de alinhamento
| Sintoma | Possível causa relacionada ao alinhamento | Testes a serem executados |
| A rebarba aumenta principalmente de um lado | Altura local desigual | Verifique a posição do ponto de perfuração, Local de abertura do dado, Desgaste, e condição de aresta |
| Um lado do punção se desgasta mais rápido | Contato lateral ou carregamento descentralizado | Meça o escorrimento ponto para o cabo e inspecione o ajuste do retentor |
| Lascamento repetido ocorre no mesmo local | Sobrecarga local ou folga insuficiente | Inspecionar a geometria do punção e matriz, Autorização, Material, e suporte |
| O punção esfrega a abertura do dado | Deslocamento do eixo, soco curvado, ou erro de localização de componentes | Verifique a retidão, Runout, Posição de retentor, e alinhamento dos botões do dado |
| O punção de reposição se comporta de forma diferente | Incompatibilidade de pilha de tolerâncias ou datum | Compare as dimensões reais, Resultados geométricos, e condições de instalação |
| Mudanças no padrão das rebarbas após a afiação | Geometria ou comprimento dos pontos alterados | Reinspecionar o perfil de pontos, Alinhamento, e condição de morte |
Esses sintomas justificam a inspeção, mas eles não identificam uma causa garantida. O diagnóstico deve incluir o soco, Retinedor, A Abertura, Autorização, Condição de desgaste, e configuração operacional.
Desenho de pinos de perfuração e lista de verificação de RFQ
Uma RFQ útil de pino de perfuração deve incluir informações suficientes para que o fornecedor fabrique e inspecione as relações de características pretendidas.
Fornecer:
- Número do desenho e revisão
- Padrão dimensional e de tolerância
- Unidades de medição
- Diâmetro ou perfil do ponto de perfuração
- Diâmetro e encaixe da haste
- Comprimento total e comprimento dos pontos
- Ombro, cabeça, e detalhes sobre retenção
- Característica de referência e sequência de dados
- Controle geométrico necessário
- Tolerância numérica
- Plano de medição ou comprimento controlado
- Convenção de reporte, como TIR ou excentricidade radial
- Perfil e requisitos de clock para perfuradores moldados
- Requisitos de materiais e tratamento térmico
- Requisitos de acabamento superficial quando funcionalmente necessários
- Quantidade
- Expectativas de substituição ou intercambiabilidade
- Requisitos de relatório de inspeção
- Método de inspeção acordado
Se a peça precisa ser reproduzida a partir de uma amostra, Identifique quais superfícies desgastadas não devem ser tratadas como dimensões originais de projeto.
A SunshinePro afirma que fornece componentes padrão e personalizados a partir de desenhos ou amostras e lista a desbremação de precisão, Processamento CNC, Rectificação de perfis, e wire-EDM nas páginas de produtos relevantes. Essas capacidades amplas não confirmam se toda tolerância ou perfil solicitado é viável. O requisito final deve ser revisado em relação ao desenho específico.
Como Comparar Alegações de Tolerância de Fornecedores
Não compare fornecedores usando um número isolado.
Antes de tratar uma alegação de tolerância como equivalente, Pergunte:
- A qual recurso isso se aplica?
- É uma tolerância de tamanho, Excentricidade radial, TIRO, Runout, Posição, ou valor de concensicidade formal?
- Qual datum é usado?
- Onde ao longo do ponto ela é medida?
- Isso se aplica ao diâmetro e comprimento necessários?
- Isso se aplica a punções redondas e moldadas?
- Qual luminária e instrumento são usados?
- O relatório de inspeção mostrará valores reais medidos?
- A capacidade é válida para o material e quantidade necessários?
Uma afirmação como "±0.00tolerância de 2 mm" fica incompleta até que as condições de controle e inspeção sejam definidas.
Princípio da Especificação Final
Especifique a relação funcional, Não apenas a menor tolerância que um fornecedor anuncia.
Um requisito de perfuração completa identifica a característica, Data, Tipo de controle, Limite numérico, Local de medição, Padrão de desenho, e método de inspeção. Também considera como o punho se estende, Retinedor, ponto, O botão, e a abertura do dado interagem como um sistema montado.
Para um desenho- ou perfurador baseado em amostras, Envie a revisão atual, Material, Quantidade, Chamadas geométricas, e requisitos de inspeção através da SunshinePro's Página de contato para revisão e orçamento de viabilidade.
Compartilhar:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
