



Acabamento Superficial do Molde de Injeção: Padrões, Opções, e Impacto de Custo
O acabamento superficial do molde por injeção controla a textura, brilho, e a rugosidade transferida para as peças plásticas durante a moldagem. Acabamentos SPI são comumente usados para superfícies cosméticas polidas, enquanto acabamentos VDI funcionam bem para peças foscas e texturizadas. O acabamento certo afeta a aparência, Ejeção, Visibilidade de riscos, Desgaste por mofo, e custo de ferramenta, Portanto, a seleção do acabamento deve equilibrar objetivos cosméticos com fabricabilidade e eficiência de produção.
O acabamento superficial do molde faz mais do que mudar a aparência de uma peça. Pode afetar a força de liberação, Resistência a riscos, Tempo de polimento, e até quanto tempo o molde dura na produção. Escolher o acabamento errado frequentemente leva a custos de ferramentas mais altos ou a problemas cosméticos evitáveis. Este guia explica como funcionam os acabamentos SPI e VDI, Quando usá-los, e como combinar o acabamento com seus objetivos de produto e produção.
O que é um acabamento superficial de molde por injeção?
O acabamento superficial do molde por injeção define a textura e a rugosidade transferidas da cavidade do molde para a parte plástica. O acabamento selecionado afeta a aparência do produto, Visibilidade de riscos, Desempenho de ejeção, Desgaste por mofo, e custo de ferramenta.
Cada peça plástica moldada copia a condição da superfície da cavidade do molde. Uma cavidade altamente polida cria uma aparência brilhante, enquanto uma cavidade texturizada cria um acabamento fosco ou padronizado. O acabamento superficial também altera a forma como a peça interage com o molde durante a ejeção.
Acabamentos suaves geralmente têm um visual premium, especialmente para produtos de consumo. Eles também facilitam a visualização de arranhões e impressões digitais. Acabamentos texturizados geralmente escondem melhor o desgaste e melhoram a aderência, Por isso, são comuns em interiores automotivos e habitações industriais.
A seleção do acabamento também afeta o tempo de fabricação. Superfícies polidas por espelho exigem mais usinagem, Polimento, e trabalho de inspeção. Isso aumenta o custo das ferramentas e os requisitos de manutenção ao longo do ciclo de vida do molde.
Se você quiser uma visão geral mais ampla da construção de moldes e sistemas de ferramentas, SunshinePro's Guia completo de moldes de injeção plástica Explica o processo maior de engenharia de moldes com mais detalhes.
Você também pode revisar a Estágios de produção do molde que influenciam a qualidade final da superfície.
O que significam os padrões de acabamento superficial SPI e VDI?
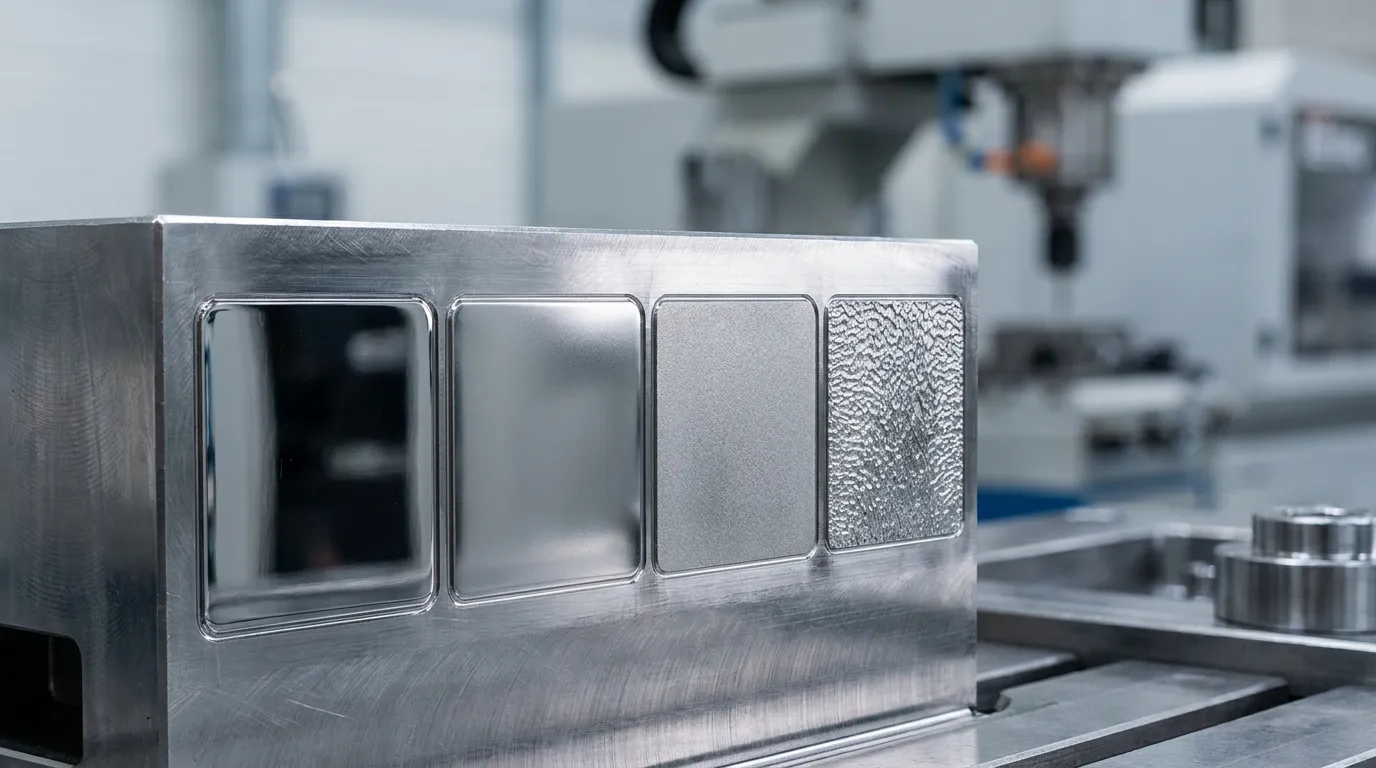
Os padrões SPI classificam acabamentos polidos de moldes desde graus A de alto brilho até graus D texturizados, enquanto o VDI 3400 usa escalas de textura EDM para superfícies foscas e texturizadas. O SPI é comumente usado para peças cosméticas polidas, enquanto o VDI é preferido para acabamentos industriais texturizados.
A maioria das especificações de acabamento superficial para moldes por injeção utiliza padrões SPI ou VDI. SPI significa Sociedade da Indústria de Plásticos e foca em acabamentos polidos. VDI 3400 é comumente usado para superfícies texturizadas de EDM.
De acordo com Guia de finalização SPI da Fictiv e Referência de acabamento superficial do Design de Produtos de Engenharia, As classificações SPI variam desde acabamentos espelhados altamente polidos até superfícies texturadas ásperas.
Explicação das notas do final do SPI
| Grau SPI | Aparência | Uso típico | Custo Relativo |
|---|---|---|---|
| SPI A1-A3 | Brilho espelhado | Peças ópticas, Cosméticos premium | Maior |
| SPI B1-B3 | Semi-brilhante | Moradias para consumidores | Médio-alto |
| SPI C1-C3 | Matte | Componentes da utilidade | Médio |
| SPI D1-D3 | Texturizado | Peças industriais | Lower |
Acabamentos SPI A polidos a espelho não são automaticamente a melhor opção. Eles funcionam bem para clareza óptica e cosméticos premium, Mas também revelam impressões digitais, arranhões, e defeitos de moldagem mais facilmente.
Explicação das classificações de texturas VDI
| Faixa VDI | Nível de Textura | Aplicação típica |
|---|---|---|
| VDI 12-18 | Mate fino | Produtos de consumo |
| VDI 21-27 | Textura média | Acabamento automotivo |
| VDI 30-45 | Textura pesada | Habitações industriais |
Texturas VDI são frequentemente criadas por meio de EDM, ou usinagem por descarga elétrica. Esses acabamentos funcionam bem quando os produtos precisam de aderência, Redução do brilho, ou melhor máscara de risco.
Como o acabamento superficial afeta a aparência, Atrito, e ejeção?
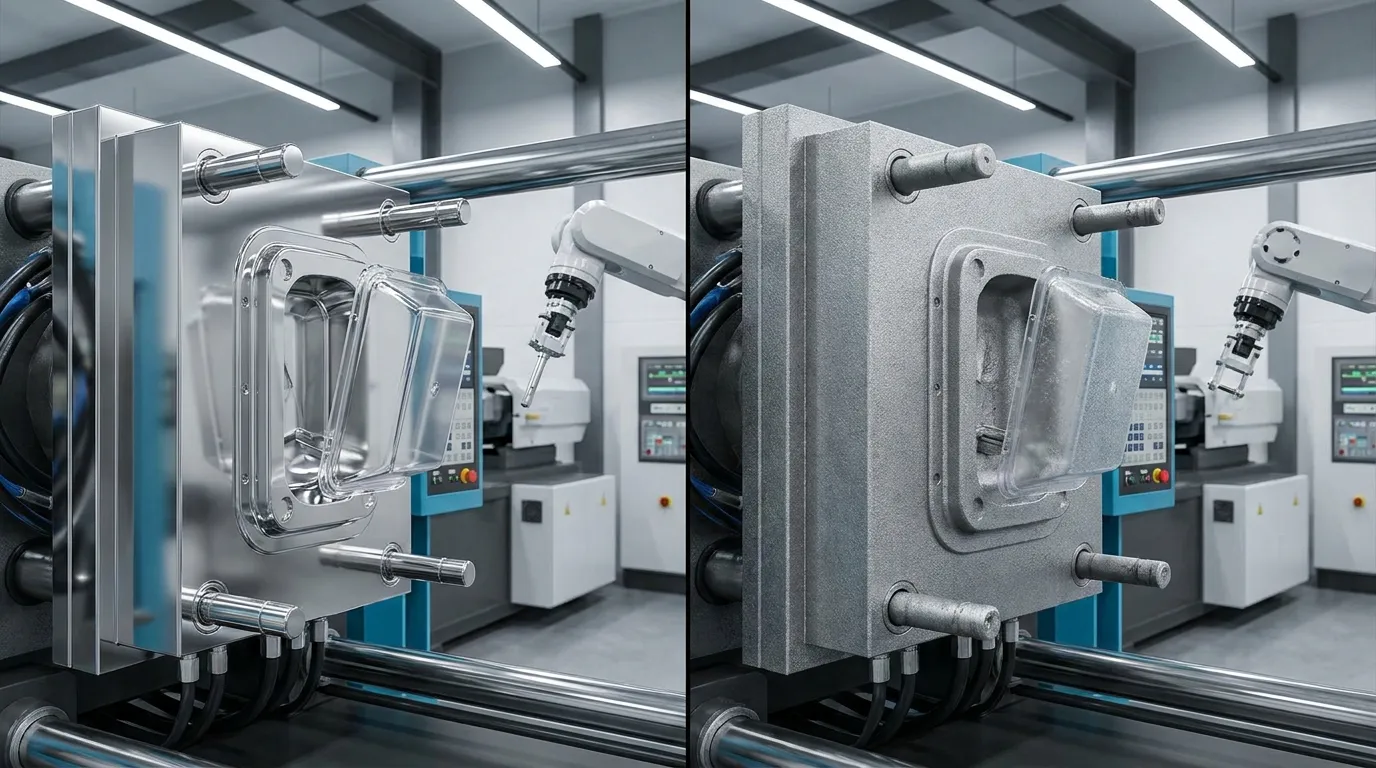
O acabamento superficial afeta mais do que a aparência. Acabamentos de alto brilho podem aumentar a aderência e revelar riscos, enquanto acabamentos texturizados podem melhorar a aderência e esconder defeitos, frequentemente exigem ângulos de tiragem maiores para uma ejeção suave.
O acabamento superficial muda o comportamento da peça moldada dentro da cavidade. Superfícies polidas e lisas criam mais área de contato entre o plástico e o aço. Em alguns materiais, Isso aumenta o atrito durante a ejeção.
Superfícies texturizadas quebram pontos de contato e podem ajudar a reduzir marcas visíveis de arrasto. Eles também escondem marcas de afundamento, impressões digitais, e pequenos defeitos cosméticos melhores do que superfícies polidas. Essa é uma das razões pelas quais interiores automotivos frequentemente usam acabamentos texturizados em vez de brilho no espelho.
De acordo com Visão geral do acabamento superficial da Nicolet Plastics, A seleção do acabamento deve corresponder tanto aos objetivos de aparência quanto aos requisitos de desempenho na moldura.
Por que superfícies texturizadas precisam de mais ângulo de traço
Moldes texturizados geralmente exigem mais tiragem porque o plástico agarra a superfície da cavidade de forma mais agressiva durante a ejeção. Texturas mais profundas criam mais resistência mecânica, especialmente com materiais mais macios.
| Tipo de acabamento | Necessidade típica de draft | Risco de ejeção |
|---|---|---|
| Polimento alto | Menor calado possível | Risco de travamento |
| Textura clara | Alistamento moderado | Balanceado |
| Textura profunda | É necessário um calado maior | Possíveis marcas de arrasto |
Uma carcaça industrial preenchida com nylon é um bom exemplo. Um fabricante escolheu uma textura agressiva para melhorar a aderência, Mas o ângulo de rascunho original era muito baixo. As peças começaram a grudar durante a ejeção, o que causava marcas visíveis de arrasto e tempos de ciclo mais lentos. Aumentar o fluxo resolveu o problema sem trocar a resina.
Se você está avaliando acabamentos texturizados, SunshinePro's Diretrizes de ângulo de rascunho pode ajudar a evitar problemas de lançamento no início da fase de design.
Qual acabamento você deve escolher para diferentes tipos de produtos?
O melhor acabamento superficial para molde de injeção depende dos requisitos de aparência do produto, Condições de manuseio, e metas de produção. Acabamentos SPI A de alto brilho se adequam a produtos cosméticos de consumo, enquanto acabamentos VDI texturizados geralmente funcionam melhor para aderência, Resistência a riscos, e durabilidade industrial.
O acabamento certo depende de como o produto é usado após a moldagem. Uma carcaça de eletrônicos cosméticos precisa de um comportamento de superfície diferente de um suporte industrial ou gabinete médico.
Acabamentos texturizados costumam ser a escolha mais segura para produtos frequentemente manuseados, pois escondem melhor o desgaste estético e reduzem marcas visíveis ao longo do tempo.
Seleção de acabamento por tipo de produto
| Tipo de produto | Finalização Recomendada | Principal Motivo |
|---|---|---|
| Eletrônicos de consumo | SPI A2 ou B1 | Aparência estética premium |
| Acabamento interno automotivo | VDI 24-30 | Redução do brilho e da ocultação de arranhões |
| Recinto médico | Chegada SPI B | Limpeza mais fácil com brilho moderado |
| Habitação industrial | Textura VDI | Durabilidade e aderência |
| Partes estruturais internas | Chegada SPI C | Menor custo de ferramenta |
Uma empresa de eletrônicos de consumo fornece um exemplo comum. O primeiro design de carcaça deles usava um acabamento SPI A polido por espelho porque o produto precisava de um visual premium. Após o lançamento em produção, Reclamações por impressões digitais aumentaram. O fabricante mudou para uma textura VDI fina que reduzia manchas visíveis sem alterar a geometria do molde.
Para um planejamento mais amplo da fabricabilidade, SunshinePro's Decisões do DFM O guia explica como as escolhas estéticas afetam a eficiência das ferramentas e da produção.
Quanto o acabamento superficial aumenta o custo do molde??
O acabamento superficial pode alterar significativamente o custo do molde, pois cavidades de alto polimento exigem usinagem adicional, Polimento manual, Inspeção, e manutenção. Acabamentos espelhados geralmente aumentam o tempo de fabricação e só devem ser especificados quando a aparência ou clareza óptica realmente exigir.
O polimento de alto brilho adiciona mão de obra em várias etapas da produção do molde. Fabricantes de ferramentas frequentemente precisam de múltiplas passagens de polimento, Abrasivos mais finos, e trabalho extra de inspeção para remover pequenos defeitos superficiais.
De acordo com Guia de acabamento superficial para moldagem por injeção do BEC Group, Decisões relacionadas à fabricabilidade relacionadas ao acabamento podem afetar fortemente o custo das ferramentas e o prazo de entrega.
Por que o polimento por espelho aumenta o tempo de uso das ferramentas
O polimento do espelho é lento porque cada pequena marca de usinagem deve ser removida manualmente. Cavidades altamente polidas também exigem manutenção cuidadosa para preservar a qualidade da superfície durante longas séries de produção.
| Tipo de acabamento | Tempo de Ferramentamento Relativo | Demanda de Manutenção |
|---|---|---|
| Polidor de espelhos SPI A | Maior | Alto |
| SPI B semi-brilhante | Moderado | Médio |
| SPI C matte | Lower | Lower |
| Textura VDI | Moderado | Médio |
Muitos fabricantes superestimam acabamentos de alto brilho mesmo quando a peça raramente é visível. Nesses casos, Um acabamento fosco de menor custo frequentemente melhora a fabricabilidade sem afetar o valor do produto.
Um projeto industrial de suporte mostra isso claramente. O design original especificava um acabamento polido para componentes internos ocultos. Após a análise, a equipe de ferramentas mudou para um acabamento fosco SPI C. Isso reduziu a mão de obra de polimento e encurtou o tempo de entrega do molde sem alterar o desempenho das peças.
Se você estiver comparando orçamentos de ferramentas, SunshinePro's Fatores de custo de ferramentas O artigo explica como a complexidade do mofo, Nível de chegada, e o design de cavidades influencia a precificação.
Quais acabamentos funcionam melhor com diferentes materiais plásticos?
Diferentes plásticos respondem de forma diferente a superfícies polidas e texturizadas. O comportamento da resina afeta a consistência do brilho, Visibilidade de riscos, e desempenho no lançamento.
| Material | Melhores Tipos de Acabamento | Preocupação Comum |
|---|---|---|
| ABS | SPI A ou B | Impressões digitais em superfícies brilhantes |
| Policarbonato (PC) | SPI A | Requisitos de clareza óptica |
| Polipropileno (PP) | SPI B ou VDI | Menor nitidez de detalhes de superfície |
| Nylon | SPI C ou textura | Resistência à ejeção |
| Resinas preenchidas com vidro | Fosco ou textura | Desgaste do molde causado por preenchimentos abrasivos |
Materiais preenchidos merecem atenção extra. Plásticos preenchidos com vidro podem desgastar cavidades polidas mais rápido porque as fibras de reforço são abrasivas. Em muitas aplicações industriais, Acabamentos foscos ou texturizados resistem melhor a longas séries de produção.
As carcaças de equipamentos médicos frequentemente usam acabamentos semibrilhantes em vez de polimento espelhado. O nível moderado de brilho facilita a limpeza das superfícies sem adicionar custos desnecessários de polimento.
Erros comuns no acabamento superficial que aumentam defeitos e custos
Muitos problemas de acabamento de molde começam com superespecificação. Escolhendo um acabamento de alto brilho sem considerar o comportamento da resina, Ângulo de tiragem, ou o desgaste de produção pode aumentar o custo das ferramentas, ao mesmo tempo em que cria problemas cosméticos e de ejeção evitáveis.
O erro mais comum é escolher um acabamento baseado apenas na aparência. Objetivos cosméticos importam, Mas a seleção do acabamento também afeta a liberação do molde, Manutenção, e estabilidade de produção.
Outro problema frequente é escolher a textura tarde demais no processo de design. Adicionar textura após a finalização dos ângulos de rascunho pode causar problemas de aderência ou marcas visíveis de arrasto durante a ejeção.
Checklist de acabamento superficial
- Nível de chegada da correspondência à visibilidade real do produto
- Aumentar o ângulo de tiragem para superfícies texturizadas
- Revise a compatibilidade da resina antes de aprovar o nível de polimento
- Evite polidor de espelhos, a menos que a aparência exija
- Considere manutenção e desgaste a longo prazo
- Confirme as zonas de prioridade cosmética nos desenhos
Um painel de acabamento texturizado para automóveis é um exemplo prático. O design original usava um acabamento polido que refletia fortemente a luz solar dentro da cabine do veículo. Trocar para uma textura VDI média reduziu o brilho e escondeu arranhões do uso diário.
Você pode analisar a SunshinePro Processo de revisão de ferramentas entender como as decisões de acabamento devem ser avaliadas antes da aprovação da ferramenta.
Como você deve especificar o acabamento da superfície do molde nos desenhos de engenharia?
Especificações de acabamento transparente reduzem a confusão dos fornecedores e ajudam a manter a consistência estética entre as séries de produção. O desenho deve identificar tanto o padrão de acabamento quanto as áreas exatas de superfície onde o acabamento se aplica.
A maioria dos fabricantes usa chamadas SPI ou VDI diretamente no desenho de engenharia. As zonas de prioridade cosmética também devem ser claramente identificadas para que o fabricante de moldes saiba onde a aparência importa mais.
Checklist de especificação de acabamento superficial
- Especifique a classificação de acabamento SPI ou VDI diretamente no desenho
- Marque superfícies estéticas claramente
- Identifique as zonas texturizadas e polidas separadamente
- Confirme os requisitos de rascunho para superfícies texturizadas
- Revise a compatibilidade da resina antes da aprovação final
- Alinhe as expectativas de acabamento com o orçamento de ferramentas
Um bom processo de especificação evita revisões caras posteriores. Pequenas mudanças na profundidade da textura ou no nível de brilho podem afetar o tempo de polimento, Esforço de manutenção, e consistência da produção.
Para orientações mais amplas de planejamento de mofo, SunshinePro's Revisão da especificação do molde O recurso explica como as decisões de design afetam o desempenho e a fabricabilidade das ferramentas.
Acertando o Próximo Passo
O melhor acabamento superficial para molde por injeção equilibra a aparência, Eficiência de produção, e durabilidade a longo prazo. Uma superfície polida pode melhorar o apelo estético, Mas também pode aumentar o custo das ferramentas e revelar riscos com mais facilidade. Acabamentos texturizados frequentemente têm melhor desempenho em aplicações de alto contato, onde a aderência e a resistência ao desgaste importam mais do que o brilho.
Antes de aprovar um final, Revise o tipo de resina, Visibilidade do produto, Ângulo de tiragem, e orçamento de ferramentas juntos. Uma decisão prática de acabamento logo no início do projeto geralmente evita revisões caras de molde e problemas de produção posteriores.
Perguntas Frequentes
O que é o acabamento SPI em moldagem por injeção?
O acabamento SPI é um sistema padronizado de classificação de superfícies de molde usado para peças moldadas por injeção. As qualidades variam desde acabamentos polidos de alto brilho até acabamentos foscos texturizados, Ajudando os fabricantes a definir claramente os requisitos cosméticos e funcionais da superfície.
Qual a diferença entre acabamentos SPI e VDI?
Os acabamentos SPI descrevem principalmente a qualidade da superfície polida, enquanto acabamentos VDI são comumente usados para superfícies EDM texturizadas. A SPI é frequentemente selecionada para brilho cosmético, enquanto o VDI funciona melhor para texturas foscas e produtos industriais.
Acabamento texturizado exige mais ângulo de tiragem?
Sim, Acabamentos texturizados geralmente exigem ângulos de tiragem maiores para ajudar as peças a se liberarem limpamente do molde. Texturas mais profundas criam mais resistência superficial, o que aumenta o risco de marcas de arrasto durante a ejeção.
Qual acabamento por moldagem por injeção esconde melhor os riscos?
Acabamentos foscos e texturizados geralmente escondem riscos, impressões digitais, e pequenos defeitos cosméticos melhores do que superfícies polidas por espelho. Peças altamente polidas tendem a apresentar desgaste no manuseio mais facilmente durante o uso diário.
Moldes polidos custam mais?
Sim, Moldes polidos geralmente custam mais porque exigem usinagem adicional, Polimento manual, Inspeção, e trabalho de manutenção. Cavidades polidas a espelho também podem aumentar o tempo de entrega das ferramentas e o esforço de manutenção a longo prazo.
Qual acabamento é melhor para eletrônicos de consumo?
Eletrônicos de consumo frequentemente utilizam acabamentos SPI A ou SPI B quando uma aparência estética premium é mais importante. Texturas VDI finas podem funcionar melhor quando a resistência e a aderência das impressões digitais são prioridades maiores do que o brilho alto.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
