



Pinos ejetores na moldagem por injeção: Função, Tipos, e Causas de Falha
Os sistemas de moldagem por injeção de pinos ejetores usam pinos de aço endurecido para empurrar peças plásticas resfriadas para fora de uma cavidade do molde após cada ciclo. Tipo correto de pino, Colocação, e a seleção de materiais ajuda a evitar marcas de ejeção, Fixação, Curvatura de pinos, e força de ejeção desigual. A maioria das falhas vem de mau alinhamento, força excessiva, Materiais abrasivos, ou práticas de manutenção fracas.
Um molde pode produzir peças precisas por anos, Depois, de repente, começam a deixar marcas, Peças que aderem, ou pinos de curvatura. Em muitos casos, O problema é o sistema de ejeção. Pinos ejetores parecem simples, mas seu tamanho, Colocação, e a condição da superfície afetam a estabilidade do ciclo, Qualidade cosmética, e vida útil do molde. Entender como eles funcionam ajuda os fabricantes a reduzir sucata, Tempo de inatividade, e reparos caros de ferramentas.
O que são pinos ejetores na moldagem por injeção?
Pinos ejetores na moldagem por injeção são pinos de aço endurecido que empurram as peças plásticas resfriadas para fora da cavidade do molde após a moldagem. Sua localização, Tamanho, e o material afeta diretamente a qualidade das peças, Estabilidade do ciclo, e vida útil do molde.
Pinos ejetores fazem parte do sistema de ejeção de molde. Depois que o plástico esfria e o molde abre, Os pinos avançam e empurram a peça moldada para longe do lado central do molde. Sem eles, Muitas peças ficavam presas dentro da cavidade e interrompiam a produção.
A maioria dos pinos ejetores são hastes redondas de aço endurecido. Eles ficam dentro de orifícios cuidadosamente usinados e se conectam a uma placa ejetora atrás do molde. Quando a máquina ativa o sistema ejetor, A placa avança e pressiona os pinos contra a peça moldada.
O layout dos pinos importa tanto quanto os próprios pinos. Uma má colocação pode criar marcas visíveis, Força desigual, ou partes deformadas. Muitos fabricantes analisam a versão completa Guia completo de componentes do molde antes de finalizar os layouts de ejeção, pois o design dos ejetores afeta vários sistemas de moldes conectados.
Como funciona o sistema de pinos ejetores durante o ciclo de moldagem?
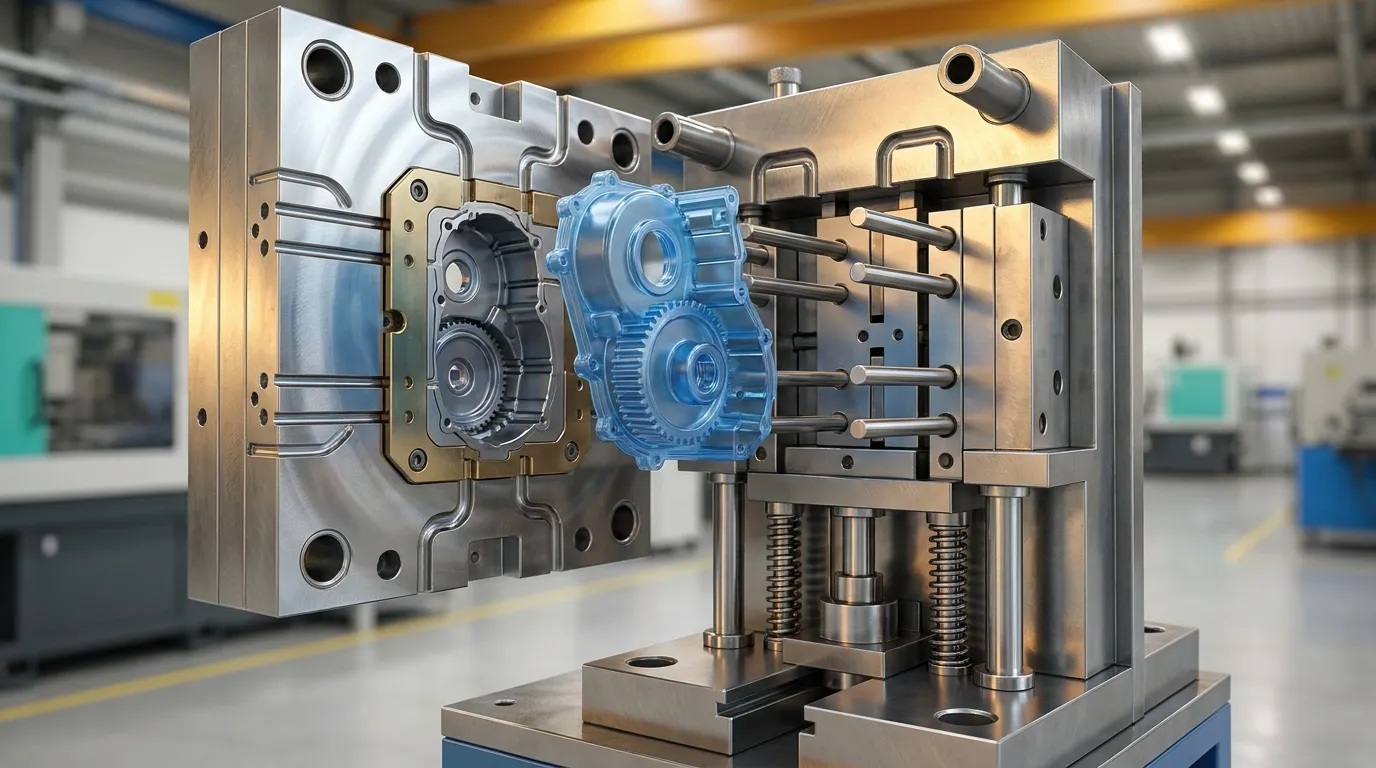
Depois que o molde abre, A placa ejetora empurra os pinos ejetores para frente para liberar a parte resfriada da cavidade. Os pinos retraem antes do próximo ciclo começar, tornando o tempo correto essencial para uma produção suave.
A sequência de ejeção começa após o resfriamento terminar. Assim que as metades do mofo se separam, A peça moldada geralmente permanece presa ao lado do núcleo devido à retração e ao atrito superficial. O sistema ejetor então ativa e libera a peça.
- O plástico esfria dentro da cavidade
- Abertura de molde
- A placa ejetora se move para frente
- Os pinos tocam a peça
- Lançamentos de partes do núcleo
- Pinos retraem
- O mofo fecha para o próximo ciclo
De acordo com Guia do pino ejetor da WayKen, A força de ejeção equilibrada é importante para ciclos de moldagem estáveis. Pressão desigual pode torcer partes de parede fina ou criar marcas visíveis de tensão.
Peças moldadas grandes frequentemente precisam de múltiplos pinos trabalhando juntos. Uma carcaça fina para eletrônicos, por exemplo, pode usar vários pinos pequenos colocados próximos às nervuras e paredes de suporte para distribuir a força de forma uniforme. Painéis planos grandes também podem usar mangas ejetora ou sistemas de decapagem para reduzir a empenagem.
Quais tipos de pinos ejetores são usados em moldes de injeção?
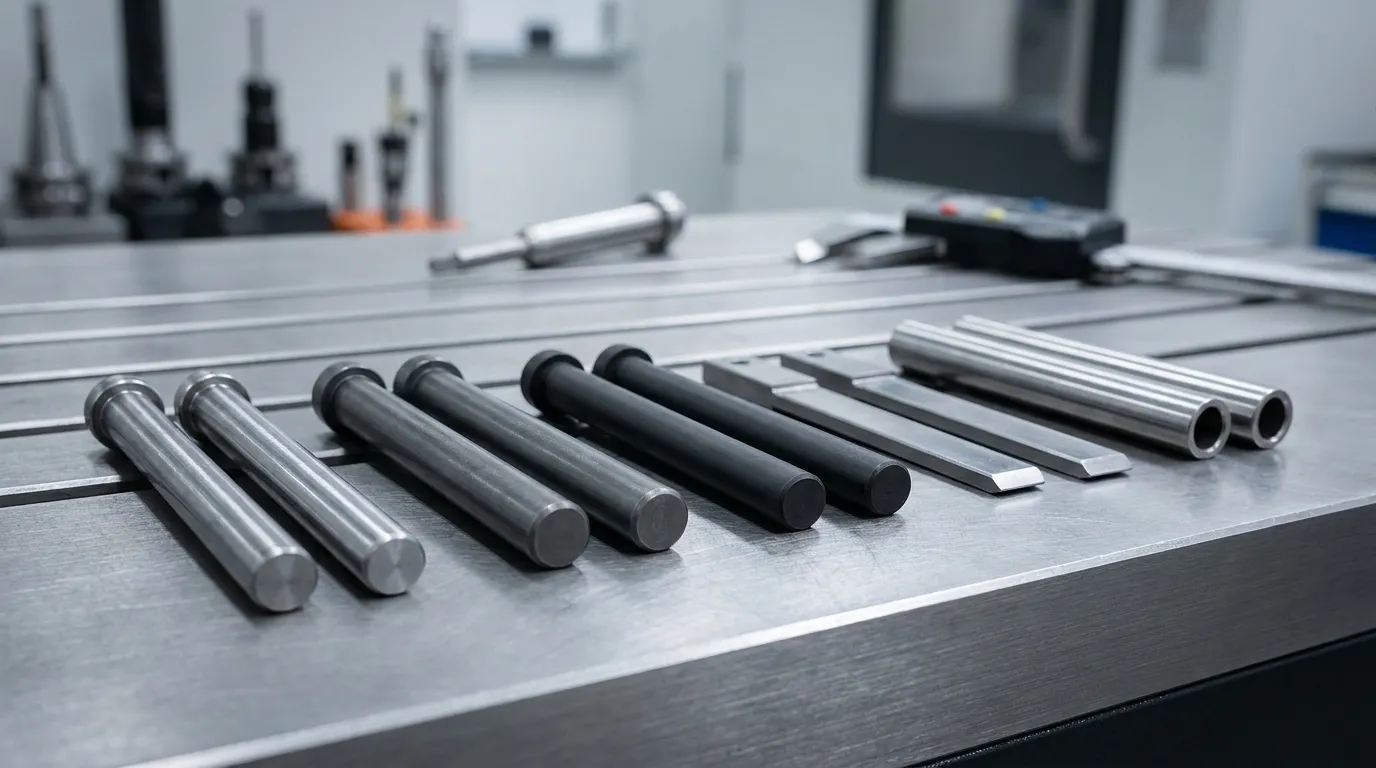
Diferentes tipos de pinos ejetores resolvem diferentes problemas de moldagem. Pinos endurecidos através do processo gerenciam aplicações gerais, Pinos nitretos melhoram a resistência ao desgaste, e pinos revestidos reduzem o atrito em condições exigentes ou abrasivas de moldagem.
Os fabricantes escolhem os tipos de pinos ejetores com base no tipo de resina, Contagem cíclica, Requisitos cosméticos, e geometria de molde. Pinos padrão funcionam bem para muitos moldes, Mas a produção em grande volume geralmente precisa de materiais ou revestimentos aprimorados.
| Tipo de pino | Melhor Uso | Principal benefício | Limitação Principal |
|---|---|---|---|
| Pinos endurecidos através do processo | Moldura geral | Baixo custo | Desgaste mais rápido |
| Pinos H13 nitretos | Moldes de alto ciclo | Melhor resistência ao desgaste | Preço mais alto |
| Pinos revestidos preto | Resinas abrasivas | Redução do atrito | Custo do revestimento |
| Ejetores de lâmina | Costelas finas | Melhor suporte | Usinagem complexa |
| Mangas ejetora | Chefes de rodada | Pressão uniforme | Área de cobertura maior |
Pinos resistentes padrão nem sempre são a melhor opção. Resinas abrasivas e moldes de alto ciclo geralmente justificam pinos nitruetados ou revestidos, apesar do custo inicial mais alto. Substituir pinos desgastados repetidamente geralmente custa mais do que atualizar materiais cedo.
Fabricantes que trabalham com produtos de consumo texturizados também usam pinos revestidos para reduzir marcas visíveis de arrasto. Alguns moldes para carcaças médicas usam revestimentos de baixo atrito porque a liberação suave é mais importante do que o custo inicial das ferramentas.
Quando as mangas ejetora funcionam melhor que os pinos
As mangas ejetora funcionam melhor quando a estrutura moldada é redonda e oca, como parafusos ou suportes cilíndricos. Uma manga distribui a força ao redor da característica em vez de concentrar a pressão em uma pequena área.
Para moldes com muitas peças móveis de precisão, Os fabricantes frequentemente avaliam a compatibilidade Peças sobressalentes para moldes antes de selecionar sistemas ejetores.
Quais materiais e revestimentos são melhores para pinos ejetores?
Aço H13 e aços para ferramentas endurecidos são comumente usados para pinos ejetores porque resistem ao calor, Desgaste, e deformação. Revestimentos especializados como DLC ou nitruração reduzem o atrito e prolongam a vida útil em moldes de alto ciclo.
Os pinos ejetores operam sob pressão e calor repetidos. Materiais macios desgastam rápido, especialmente em moldes que operam resinas preenchidas com vidro ou abrasivas. O aço para ferramentas H13 é amplamente utilizado porque equilibra a tenacidade, Dureza, e estabilidade térmica.
O tratamento térmico melhora a durabilidade ao aumentar a dureza da superfície. A nitruração adiciona outra camada protetora que ajuda a reduzir o desgaste da pele e a galha. De acordo com Guia do pino ejetor da Aco Mold, Pinos revestidos também podem reduzir o atrito em condições de moldagem exigentes.
| Material ou revestimento | Principal Vantagem | Melhor Aplicação |
|---|---|---|
| Aço H13 | Resistência ao calor | Moldes de alto ciclo |
| Aço para ferramentas endurecido | Durabilidade geral | Produção padrão |
| Superfície nitrureta | Redução de desgaste | Materiais abrasivos |
| Revestimento DLC | Menor atrito | Peças cosméticas |
| Revestimento PVD | Proteção de superfície | Longas séries de produção |
O acabamento superficial também afeta o desempenho. Pinos ásperos criam arrasto e aumentam o risco de travamento. Superfícies polidas e lisas geralmente melhoram a consistência da liberação e reduzem danos cosméticos em produtos visíveis.
Fabricantes que comparam materiais de ferramentas frequentemente avaliam materiais mais amplos Componentes de molde de precisão ao mesmo tempo, porque a durabilidade do ejetor afeta os cronogramas gerais de manutenção do mofo.
Por que pinos ejetores deixam marcas nas peças moldadas?
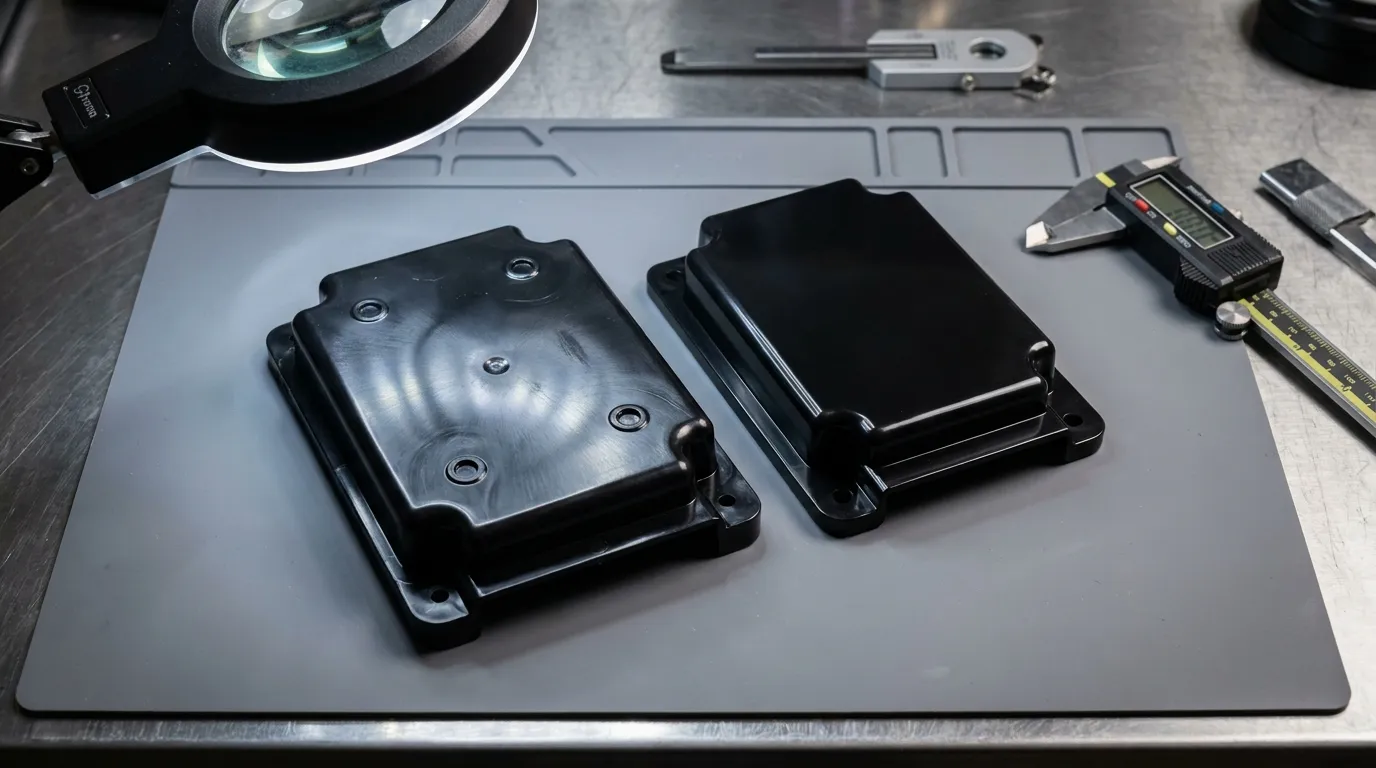
Marcas de pino ejetor acontecem quando a força concentrada de ejeção pressiona superfícies plásticas macias ou sem suporte. Má colocação dos pinos, força excessiva, ou superfícies texturizadas desalinhadas podem tornar as marcas mais visíveis.
Marcas de ejeção são um dos problemas cosméticos mais comuns na moldagem por injeção. Geralmente aparecem como pequenas marcas circulares, manchas brilhantes, ou anéis elevados na superfície da peça finalizada. Em muitos casos, As marcas são inofensivas. Sobre produtos cosméticos, Eles podem se tornar um problema de qualidade.
De acordo com Orientação Protolabs sobre posicionamento de pinos ejetores, Superfícies sem suporte e alta concentração de força aumentam a visibilidade das marcas. Paredes finas e acabamentos brilhantes são especialmente sensíveis.
| Sintoma | Causa Provável | Solução recomendada |
|---|---|---|
| Marcas circulares profundas | Força de ejeção excessiva | Adicionar pontos de suporte |
| Manchas brilhantes em forma de alfinete | Descompasso de superfície | Pinos de correspondência de textura |
| Painel deformado | Força desigual | Rebalanceamento do layout dos pinos |
| Arranhões de arrasto | Lançamento ruim | Melhorar o polimento/revestimento |
Adicionar mais pinos ejetores não melhora automaticamente a ejeção. Layouts mal balanceados podem, na verdade, aumentar defeitos cosméticos e desgaste dos pinos. O objetivo é a força equilibrada, não é o número máximo de pinos.
Marcas de ejeção aceitáveis vs inaceitáveis
Pequenas marcas de testemunho são normais em muitas partes industriais. Caixas internas e componentes ocultos frequentemente permitem marcas de pinos de luz sem afetar a função.
Produtos de consumo visíveis são diferentes. Uma cobertura eletrônica texturizada ou um painel de acabamento automotivo podem rejeitar até mesmo pequenos defeitos cosméticos. Alguns fabricantes texturizam a face do pino para combinar com as superfícies do molde ao redor e reduzir o contraste visível.
Para noções mais amplas de design de moldes, os leitores podem resenhar Fundamentos do molde de injeção plástica junto com o planejamento do sistema ejetor.
Como os pinos ejetores são posicionados corretamente?
A posição correta dos pinos do ejetor distribui a força de forma uniforme pela peça moldada. Posicionamento ruim cria concentração de estresse, Dobra, Deformação, ou defeitos visíveis, especialmente em partes de parede fina.
Os pinos geralmente são colocados próximos a estruturas fortes, como nervuras, Chefes, e seções de parede mais grossas. Essas áreas podem absorver força de ejeção sem se deformar. Superfícies finas e sem suporte devem evitar contato direto com pinos sempre que possível.
Peças grandes e planas precisam de um equilíbrio cuidadoso de forças. Um painel plástico largo com apenas alguns pinos centrais pode flexionar durante a ejeção e criar marcas de afundamento ou distorção. Adicionar pontos de suporte próximos ao perímetro frequentemente melhora a estabilidade.
Quantos pinos ejetores são necessários?
O número depende da geometria da peça, Retração da resina, Espessura da parede, e requisitos de acabamento superficial. De acordo com Visão geral do pino ejetor do FirstMold, Peças maiores geralmente precisam de pontos de suporte mais equilibrados para evitar estresse localizado.
Uma carcaça simples de eletrônicos de consumo pode usar de seis a dez pinos. Um painel automotivo grande pode exigir dezenas de ejetores cuidadosamente posicionados trabalhando juntos.
Lista de Verificação de Posicionamento do Pino Ejetor
- Coloque pinos próximos às nervuras e suportes estruturais
- Evite superfícies estéticas altamente visíveis
- Distribua a força de forma uniforme pela peça
- Suporte cuidadosamente as seções de parede fina
- Mantenha diâmetros de pinos grandes o suficiente para resistir a dobras
- Combine superfícies texturizadas onde a aparência importa
- Verifique a retração do pino antes do fechamento do mofo
Superfícies estéticas não devem depender de força de ejeção agressiva. Redesenhar a geometria do suporte costuma ser mais seguro do que simplesmente aumentar a pressão dos pinos.
O que causa a falha dos pinos ejetores?
Os pinos ejetores geralmente falham por desalinhamento, força de ejeção excessiva, lubrificação inadequada, Materiais abrasivos, ou distribuição desigual de carga. Sintomas iniciais incluem grudamento, Marcas de desgaste, Dobra, e ciclos de ejeção instáveis.
Falhas de pinos raramente acontecem sem aviso. A maioria dos moldes apresenta sinais iniciais, como marcas de arrasto, Lançamento inconsistente, ou desgaste visível muito antes de um pino se partir completamente. Detectar esses sinais cedo ajuda a evitar paradas e danos nas cáries.
Pinos finos em cavidades profundas são especialmente vulneráveis. Um pino longo e sem suporte pode flexionar durante a ejeção e se dobrar gradualmente ao longo de ciclos repetidos. Resinas abrasivas também aceleram o desgaste e aumentam o atrito.
Tabela de Diagnóstico de Falha do Pino Ejetor
| Sintoma | Causa Provável | Impacto na Produção | Solução recomendada |
|---|---|---|---|
| Pinos dobrados | Força desigual ou pino subdimensionado | Distorção de peças | Aumentar o suporte ou diâmetro |
| Pinos fixos | Lubrificação ruim | Ciclo de interrupção | Melhorar a limpeza e a lubrificação |
| Irritação | Atrito entre o pino e o diâmetro | Pontuação de superfície | Use revestimentos ou polimento |
| Pinos quebrados | Pressão excessiva | Dano causado por mofo | Força de ejeção de reequilíbrio |
| Marcas de desgaste | Resina abrasiva | Defeitos cosméticos | Material do pino de atualização |
Pinos ejetores dobrados
Moldes internos automotivos frequentemente apresentam curvas de pinos ao redor de costelas profundas e características de suporte estreitas. Se o diâmetro do pino for muito pequeno, Ciclos de força repetidos eventualmente criam deflexão.
Aumentar o número de pontos de suporte geralmente funciona melhor do que simplesmente usar mais força. Disposições balanceadas reduzem o estresse nos pinos individuais e melhoram a estabilidade do molde a longo prazo.
Pinos ejetores que se colam
Os pinos travam quando o atrito aumenta dentro do furo ejetor. Terra, Acúmulo de resina, Lubrificação fraca, ou danos na superfície podem contribuir para problemas de aderência.
Moldes que seguem cronogramas de produção de alto ciclo geralmente exigem intervalos regulares de inspeção. Muitos fabricantes combinam manutenção de ejetor com uma maior largura Sistemas de componentes do die inspeções para reduzir tempos inesperados de inatividade.
Como os fabricantes podem reduzir problemas com pinos ejetores?
A maioria das falhas nos pinos ejetores pode ser reduzida com o dimensionamento correto dos pinos, Posicionamento equilibrado, Inspeção regular, Controle de lubrificação, e acabamento adequado da superfície. A manutenção preventiva geralmente é mais barata do que o tempo de inatividade causado por mofo e perdas de sucata.
A melhor estratégia de prevenção começa durante o design do mofo. Diâmetro adequado do pino, Colocação, e apoiar a redução do estresse antes mesmo do início da produção. A manutenção então mantém o sistema estável ao longo de longas séries de produção.
Mofos de alto volume se beneficiam de ciclos programados de limpeza e inspeção. Esperar por falhas visíveis geralmente leva a reparos mais caros e atrasos na produção.
Lista de Verificação de Prevenção de Pinos Ejetores
- Inspecione os pinos regularmente para ver se estão desgastados ou dobrando
- Polir superfícies danificadas antes que a galha se espalhe
- Substitua esquemas de lubrificação fracos
- Use pinos revestidos para resinas abrasivas
- Evite pressão excessiva de ejeção
- Combinar textura de pino em superfícies cosméticas
- Verifique o alinhamento da placa ejetora durante a manutenção
- Substitua as buchas gastas antes que o movimento dos pinos fique instável
Um molde médico produzindo carcaças estéticas lisas, por exemplo, pode justificar pinos revestidos com DLC porque a redução do atrito melhora a consistência do lançamento. Uma habitação industrial de baixo volume pode não precisar desse custo extra.
Fabricantes que gerenciam desgaste de ferramentas de longo prazo às vezes comparam a durabilidade dos ejetores com a mais ampla Controle de desgaste da ferramenta estratégias em diferentes sistemas de produção.
Acertando o Próximo Passo
Os sistemas de moldagem por injeção de pinos ejetores afetam mais do que a remoção de peças. Eles influenciam a qualidade cosmética, Estabilidade do ciclo, Custos de manutenção, e vida útil do molde. Pequenas decisões de projeto, como posicionamento de pinos ou seleção de revestimento, pode evitar grandes problemas de produção posteriormente.
Se um molde já mostrar aderência, Testemunhas, ou pinos dobrados, Comece revisando a distribuição de forças e a geometria do suporte antes de aumentar a pressão de ejeção. Muitos problemas vêm do desequilíbrio, e não da força insuficiente.
Para moldes novos, foco em layouts balanceados, Materiais duráveis, e planejamento realista de manutenção. Essas opções geralmente custam menos do que paradas repetidas e reparos de ferramentas.
Perguntas Frequentes
Para que servem pinos ejetores na moldagem por injeção?
Os pinos ejetores empurram as peças plásticas resfriadas para fora da cavidade do molde após a moldagem. Eles ajudam a automatizar a remoção de peças e a manter os ciclos de produção consistentes, ao mesmo tempo em que reduzem o manuseio manual.
Por que pinos ejetores deixam marcas circulares?
Marcas de pino ejetor aparecem quando a força se concentra em pequenas áreas de contato durante a ejeção da peça. Colocação ruim, Pressão excessiva, ou superfícies de plástico macio podem tornar as marcas mais visíveis.
Qual o melhor material para pinos ejetores?
Aço de ferramenta endurecido e aço H13 são escolhas comuns porque resistem ao calor, Desgaste, e deformação. Revestimentos como nitruração ou DLC melhoram a vida útil em ambientes de moldagem abrasiva.
Quantos pinos ejetores um molde deve ter?
O número de pinos ejetores depende do tamanho da peça, Espessura da parede, Geometria, e requisitos de força de ejeção. Peças maiores ou mais flexíveis geralmente precisam de pontos de suporte adicionais para liberação balanceada.
O que causa a flexão dos pinos ejetores?
Os pinos ejetores se curvam quando sofrem força desigual, Alinhamento ruim, Pressão excessiva, ou suporte fraco. Pinos finos dentro de cavidades profundas são especialmente vulneráveis à deflexão ao longo de ciclos repetidos.
Pinos ejetores podem ser usados em superfícies texturizadas?
Sim, Mas a superfície do pino frequentemente precisa de tratamento de textura correspondente para evitar círculos brilhantes visíveis. Um acabamento adequado ajuda a área ejetora a se misturar com a superfície moldada ao redor.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
