



Soluções de Ferramentas para Cobertura de Tablets: Isso, Cabeça plana, e Dwell
Soluções de ferramentas de cobertura em tablets podem ajudar quando a separação da coroa está relacionada a tempo insuficiente de consolidação, Ar aprisionado, Matrizes Desgastadas, Atrito excessivo entre a parede do die, ou tensão de ejeção. Eles não vão corrigir todos os problemas de limitação. Ligação de formulação ruim, lubrificação inadequada, Variação de umidade, multas excessivas, ou configurações de compressão inadequadas podem produzir o mesmo defeito visível.
Punções e matrizes fazem parte de um sistema mais amplo de Tipos de ferramentas para press de tablets, Mas este guia foca apenas em decisões de ferramentas relacionadas ao limite. O objetivo é provar o provável mecanismo de falha antes de trocar o chip, estender a cabeça do punção plana, ou ajustar o ciclo de compressão.
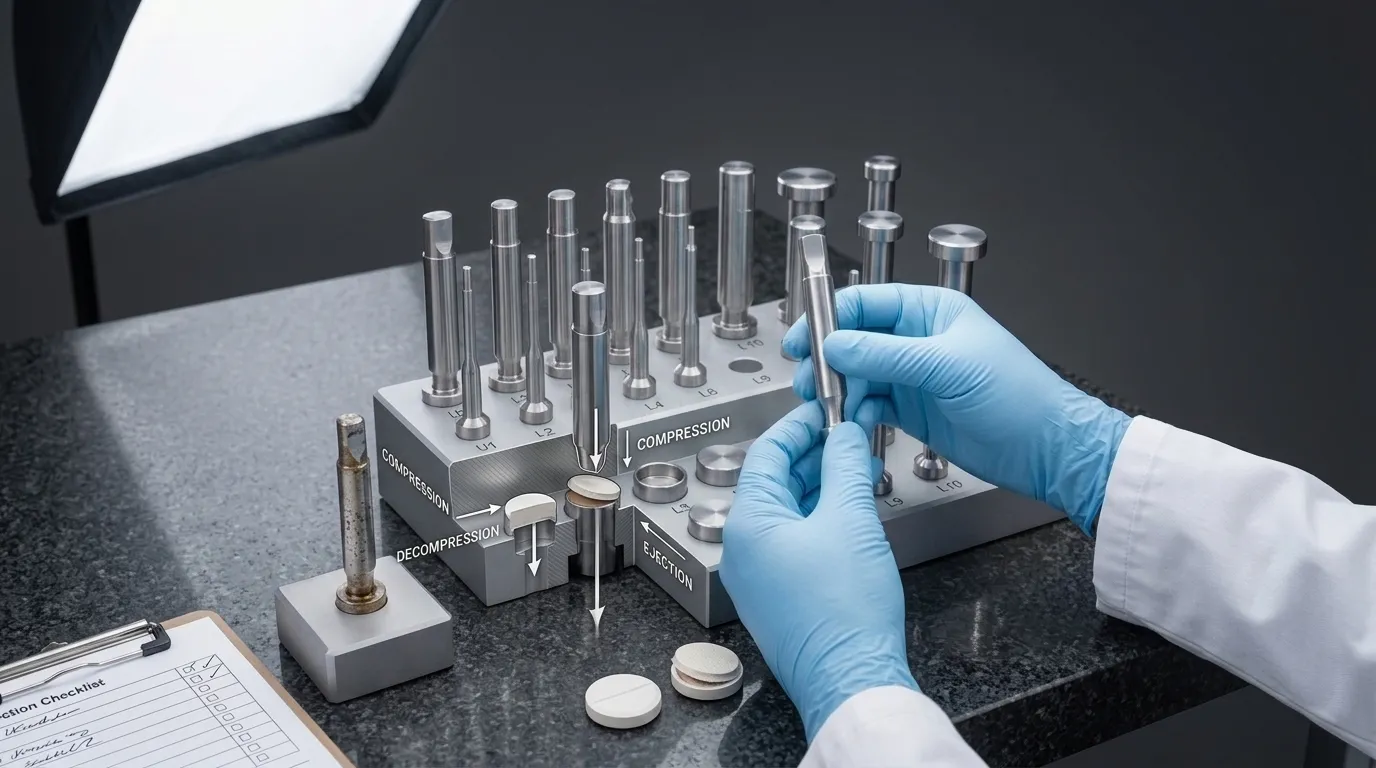
Confirme o defeito antes de trocar as ferramentas
A capa ocorre quando a coroa superior ou inferior se separa horizontalmente do corpo principal do tablet. A separação pode se tornar visível durante a descompressão, Ejeção, Despoeiramento, Manejo, empacotamento, ou testes mecânicos.
Primeiro, ele deve ser distinguido de outros defeitos que exigem ações corretivas diferentes.
| Defeito observado | Aparência típica | Investigação inicial |
|---|---|---|
| Cobertura | A coroa superior ou inferior se separa do corpo do tablet | Consolidação, Ar aprisionado, Descompressão, Geometria do punção, A Condição, e ejeção |
| Laminação | A tábua se separa em duas ou mais camadas horizontais | Aprisionamento de ar, Propriedades de formulação, Perfil de compressão, e recuperação elástica |
| Lascamento | Pequenos pedaços se soltam da borda do tablet | Geometria de taça ou terra, Manejo, Danos nas ferramentas, Granulação, e resistência de comprimidos |
| Rachaduras | Rachaduras visíveis se formam sem separação completa da coroa | Distribuição de tensões, Copos profundos, Elasticidade da formulação, e condições de compressão |
| Palhetada | O material gruda na face do perfurador e é removido da superfície da tábua | Condição de face de soco, Adesão de formulação, humidade, Relevo, e lubrificação |
Documente exatamente quando e onde o defeito ocorre. Registre se isso afeta:
- A Coroa Superior, Coroa inferior, ou ambos;
- todas as estações de ferramentas ou apenas estações selecionadas;
- produção em baixa e alta velocidade igualmente;
- comprimidos imediatamente após compressão ou somente após o manuseio;
- um lote completo ou períodos de produção intermitentes.
Um defeito concentrado em uma ou duas estações de ferramentas é mais provável de envolver uma condição local de punção ou matriz do que um defeito ocorrendo uniformemente na torre. A cobertura uniforme em todas as estações ainda pode envolver o design das ferramentas, mas variáveis de formulação e de processo exigem atenção igual.
Decida se a causa raiz é a formulação, Processo, Imprensa, ou Ferramentas
"Ferramentas inadequadas" não é um diagnóstico completo. Antes de pedir punções ou matrizes modificadas, separe quatro possíveis grupos de fonte.
Evidências relacionadas à formulação pode incluir baixa capacidade de tablet, desempenho fraco do binder, Recuperação elástica excessiva, umidade inconsistente, Distribuição inadequada de tamanho de partícula, Alto conteúdo de finos, ou lubrificação excessiva. Uma formulação que não consegue desenvolver ligações interpartículas adequadas pode continuar a ser limitada mesmo quando a permanência é aumentada.
Evidências relacionadas ao processo pode incluir pré-compressão ineficaz, Um perfil de carregamento rápido, Condições inadequadas de compressão principal, Preenchimento inconsistente do matriz., ou mudando o comportamento da alimentação. Simplesmente aumentar a força de compressão pode piorar o tapagem se a formulação sofrer uma recuperação elástica excessiva após a descarga.
Evidências relacionadas à imprensa pode aparecer durante a ampliação. Uma formulação pode rodar com sucesso em uma prensa de revelação, mas falhar em uma prensa rotativa de produção devido à velocidade de perfuração, Geometria da torre, Geometria de rolo de compressão, e o tempo de vivência disponível diferem.
Evidências relacionadas a ferramentas inclui desgaste no diâmetro, Pontuação, Folga anormal, Características do punção danificadas, Contaminação local, Resistência à ejeção incomumente alta, ou um defeito limitado a estações específicas.
A investigação deve fazer uma pergunta simples: O que mudou quando o topo mudou? Se o defeito segue um lote de formulação, Pode não ser um problema de ferramentas. Se ele seguir um indivíduo, morra ao redor da torre, Ferramentas se tornam um suspeito mais forte.
Evidências de que o problema pode estar relacionado à ferramenta
Uma investigação de ferramentas é justificada quando uma ou mais dessas condições estão presentes:
- O tampamento ocorre repetidamente na mesma estação.
- Os dados afetados mostram a pontuação, rugosidade, Depósitos, Corrosão, ou um anel de desgaste visível.
- As medições de ponta de punção ou de diâmetro diferem entre estações boas e defeituosas.
- O tablet apresenta marcas ou danos fortes na faixa abdominal durante a ejeção.
- A resistência à ejeção aumenta conforme a corrida continua.
- A redução controlada da velocidade da torre melhora o defeito sem outras alterações.
- Aumentar a dwell disponível melhora a resistência dos comprimidos ou reduz a separação da coroa.
- A substituição por um punção ou matriz inspecionada remove o defeito específico da estação.
Essas observações não comprovam a solução final, Mas eles restringiram a investigação o suficiente para justificar a inspeção dimensional ou um teste controlado de ferramentas.
Como as Punch Head Flats mudam o tempo de permanência
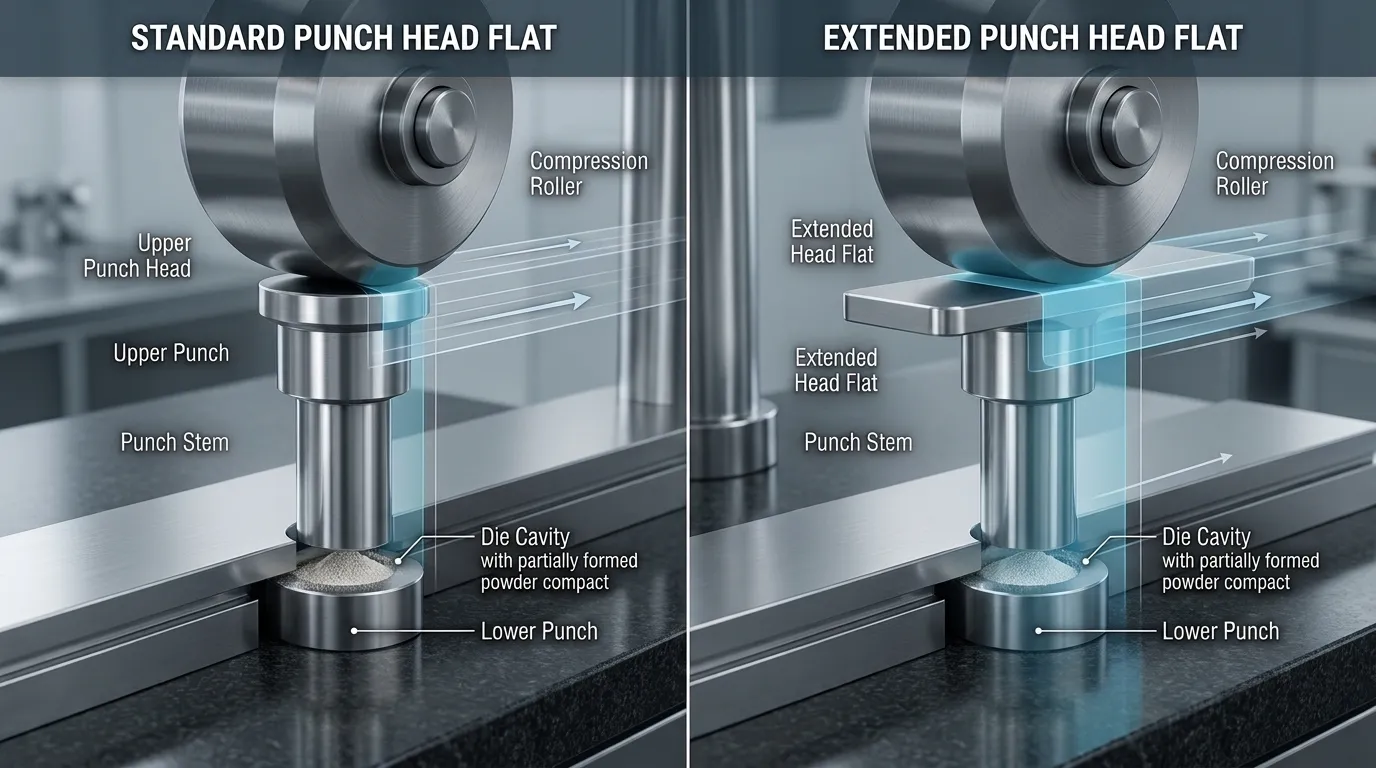
A cabeça do punção entra em contato com o rolo de compressão enquanto a ferramenta se move pela zona de compressão. A região plana da cabeça afeta o período durante o qual o punção permanece em ou próximo de sua penetração máxima.
Esse período é comumente descrito como tempo de permanência. Isso dá ao leito de pólvora tempo adicional para o rearranjo das partículas, Deformação, Fragmentação, e formação de ligações sob compressão.
A permanência não é determinada apenas pelas rotações da torre por minuto. É influenciado por:
- Perfil da cabeça de punção;
- Dimensões cabeça-plana;
- Velocidade da torre;
- Diâmetro do círculo de passo;
- Geometria de rolo de compressão;
- Velocidade de punção através da zona de compressão.
Duas prensas operando na mesma velocidade da torre podem, portanto, expor a formulação a diferentes taxas de carga e condições de permanência.
Uma formulação com forte sensibilidade à taxa de deformação pode formar comprimidos aceitáveis quando comprimida lentamente, mas perder resistência à tração conforme a velocidade do punção aumenta.. Nesse caso, Um plano de cabeça mais longo pode estender a parte de alta compressão do ciclo e proporcionar mais tempo de consolidação.
Um estudo revisado por pares sobre Design da cabeça de punção e qualidade do comprimido de metformina descobriu-se que a mudança do design da cabeça afetava a permanência e as propriedades físicas resultantes das tábuas sob as condições estudadas. O resultado apoia o mecanismo, mas não estabelece um tamanho ideal de cabeça plana para cada formulação ou prensa.
Quando uma cabeça estendida pode ajudar
Um plano de cabeça estendido merece avaliação quando:
- O limite aparece ou piora conforme a velocidade da torre aumenta;
- A formulação apresenta melhor desempenho em taxas de compressão mais lentas;
- A resistência do comprimido diminui ao passar de uma prensa de revelação para uma prensa rotativa mais rápida;
- Um teste controlado em baixa velocidade melhora o defeito;
- A inspeção do die não revela uma causa mecânica mais direta;
- A formulação demonstrou sensibilidade à taxa de deformação.
A cabeça modificada ainda deve ser compatível com a prensa, Rolos, Torre, Guias, e padrão de ferramentas. Aumentar o plano não é simplesmente uma questão de adicionar mais material. O perfil deve passar por todo o ciclo da máquina sem interferência ou carga mecânica excessiva.
As consequências de produção também devem ser consideradas. Reduzir a velocidade da torre pode provar que a permanência adicional ajuda, mas pode não ser uma solução permanente aceitável porque a produção cai. Um design compatível com cabeça estendida e plana pode preservar mais saída, mas somente depois que as limitações do mecanismo e da máquina forem confirmadas.
Quando o tempo de permanência dificilmente resolve o capping
Permanecer mais tempo é uma solução fraca quando:
- A formulação apresenta uma ligação inerente fraca;
- Fichário, humidade, Granulação, ou as condições do lubrificante estão fora da faixa adequada;
- O defeito não muda durante testes de velocidade controlada;
- Os dados apresentam desgaste severo ou marcas;
- Os comprimidos são danificados principalmente durante a ejeção;
- A recuperação excessiva de elástico permanece após as mudanças de permanência;
- Aumentar o tempo de consolidação melhora a dureza, mas cria friabilidade, Dissolução, ou outros problemas de qualidade.
Não existe um tempo ideal universal de permanência. A medida relevante é se uma mudança controlada de permanência produz uma melhoria repetível enquanto outras variáveis permanecem estáveis.
Inspecionar os Cunhos, Liberação, e Condição do Furo
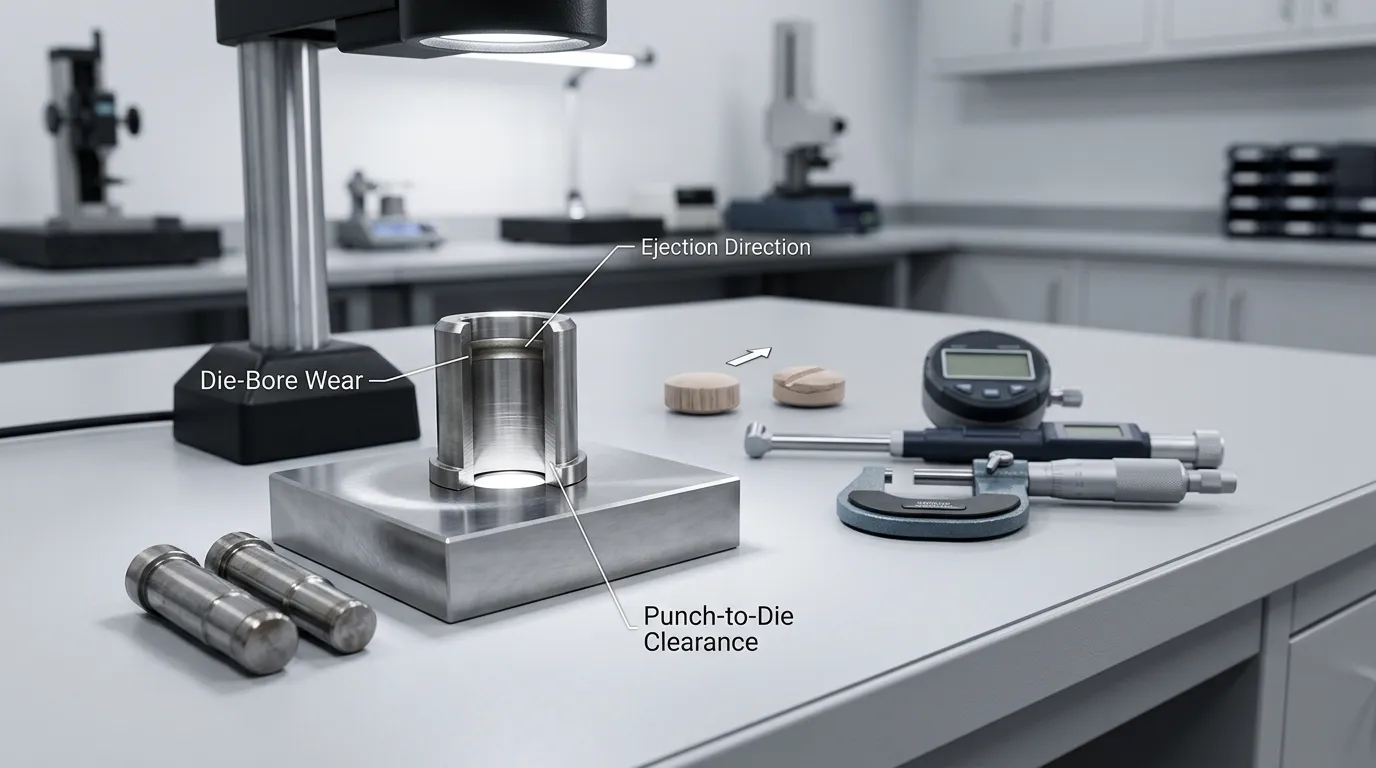
O cunho controla a cama de pó durante o preenchimento, Compressão, Descompressão, e ejeção. A condição do cano pode influenciar o atrito, Tensão residual, Movimento de tablets, e danos superficiais.
Limpe o dado antes da inspeção. Depósitos podem esconder desgaste ou criar uma falsa impressão de dano no furo. Depois, examine e meça o seguinte:
- Superfície do diâmetro: Procure a pontuação, rugosidade, Corrosão, Material aderido, e diferenças de polimento.
- Área do anel de desgaste: Verifique se há aumento localizado onde a compressão máxima ocorre repetidamente.
- Perfil do diâmetro: Compare as medições em várias alturas em vez de depender de uma leitura de diâmetro.
- Folga da ponta ao chip: Compare estações boas e problemáticas com o desenho aprovado para ferramentas.
- Condição da ponta do punto: Inspecionar as bordas, Copos, Terras, e áreas de alívio para desgaste ou danos.
- Padrão da estação: Determinar se defeitos seguem um dado específico, soco, ou posição da torre.
- Marcas de ejeção: Inspecione a faixa abdominal do tablet para arranhões, Marcas de arrasto, ou danos localizados.
Um anel de desgaste pode aumentar a resistência à medida que o comprimido se move de uma zona de compressão aumentada para uma parte mais estreita do cano. Rugosidade e marcas também podem aumentar o atrito entre a parede e o matriz.. Ambas as condições podem aumentar o estresse de ejeção e expor uma pastilha que já apresenta ligação interna fraca.
Não existe um limite universal de desgaste ou folga que se aplique a todos os tamanhos de tablet, Padrão de Ferramentas, Formulação, e imprensa. A aceitação deve ser baseada em desenhos aprovados, Métodos de inspeção, Desempenho histórico, e revisão de engenharia específica para aplicação.
SunshinePro's Página de ferramentas para press de tablets afirma que perfuradores e matrizes para tablet podem ser processados a partir de desenhos ou amostras. Sua precisão declarada em tolerância deve ser tratada como uma afirmação geral na página do produto, não como uma garantia automática para cada característica de cada ordem de ferramentas.
Matrizes retas versus matrizes afiladas
Um cunho reto mantém seu perfil de diâmetro especificado através da seção de trabalho. Um dado afilado inclui um diâmetro que muda deliberadamente em uma área definida.
| A opção | Possível motivo para avaliá-lo | Evidências necessárias | Limitação principal |
| Dado de sequência | Condições padrão de compressão e ejeção | Compressão estável, atrito aceitável, e nenhum problema de liberação de ar ligado à geometria | Não aborda todos os mecanismos de aprisionamento ou ejeção de ar |
| Cunho afilado | Suporte específico para aplicação para liberação aérea, Descompressão, ou ejeção | Evidências reproduzíveis ligando o caping a um desses mecanismos | Direção do afunilamento, Quantidade, Comprimento, e localização não são universais |
| Matriz de substituição com diâmetro corrigido | O dado existente está gasto, Pontuado, ou dimensionalmente inadequado | Medições do diâmetro, Padrão das estações, e evidência de ejeção | A substituição não corrige uma falha na formulação |
Um dado afilado não deve ser escolhido apenas porque existe o limite. O mecanismo pretendido deve ser identificado primeiro. O taper projetado para influenciar a liberação de ar é uma decisão de engenharia diferente do taper, destinado a mudar o comportamento de liberação ou ejeção do comprimido.
O site da SunshinePro não confirma especificamente a capacidade de die de tablet afunilado. Qualquer requisito desse tipo exigiria confirmação escrita de viabilidade baseada no desenho exato e na aplicação.
Conta para o Ar Retido, Pré-compressão, e Descompressão
O pó contém ar dentro dos espaços entre as partículas. À medida que os punções entram no cunque, o volume da cama de pólvora diminui, que o ar deve escapar ou ser redistribuído.
Se a compressão ocorrer muito rápido, A pressão interna do ar pode aumentar antes que ocorram ventilação e consolidação suficientes. Pesquisa sobre Desenvolvimento de pressão do ar dentro de uma cama de pó comprimida conecta essa pressão interna a defeitos, incluindo rachaduras, borbulhando, e o topo.
A pré-compressão pode ajudar aplicando um método mais antigo, Evento de compressão mais baixo antes da compressão principal. Seu propósito pode incluir:
- removendo parte do ar aprisionado;
- Início do rearranjo de partículas;
- formando um compacto inicial fraco;
- reduzindo a abruptez do evento de compressão principal.
Mais pré-compressão não é automaticamente melhor. Sua eficácia depende da penetração, Taxa de carregamento, Comportamento de formulação, e a relação entre os estágios de pré-compressão e compressão principal. Um estudo de Pré-compressão e compressão principal em comprimidos de ibuprofeno demonstrou que essas configurações podem afetar materialmente as propriedades resultantes das tabletas sob as condições testadas.
Durante a descompressão, a carga aplicada é removida e o compacto se recupera elasticamente. Se as ligações interpartículas forem muito fracas, ou o ar interno e as tensões residuais são muito altas, A coroa pode começar a se separar nessa fase.
Geometria das ferramentas, Configurações de prensa, e o comportamento de formulação deve, portanto, ser avaliado em conjunto. Um dado modificado não pode compensar todos os problemas de gerenciamento de ar, e a permanência adicional nem sempre pode superar a má ligação.
Verifique o atrito entre matriz e parede e o estresse de ejeção
Após compressão, O punção inferior empurra a tábua para cima através do dado. A tábua permanece em contato com o cano, e sua resistência ao movimento depende das condições da superfície, Lubrificação, Pressão radial, Propriedades do material, e dimensões das ferramentas.
Alta fricção entre parede e matriz pode estar associada a:
- Superfícies rugosas ou pontuadas;
- um anel de desgaste;
- produto aderido;
- lubrificação inadequada;
- Distribuição inconsistente do lubrificante;
- Folga inadequada entre ponta e matriz;
- alta pressão radial residual;
- uma formulação abrasiva.
Sinais de alerta incluem marcas marcadas nas faixas abdominales, Separação tardia da coroa, Resistência crescente à ejeção, Defeitos específicos da estação, ou tábuas quebrando ao saírem do dado.
As tendências da força de ejeção geralmente são mais informativas do que uma leitura isolada. Um aumento gradual durante a produção pode indicar aumento dos depósitos, Mudanças relacionadas à temperatura, ou problemas de lubrificação. Uma diferença acentuada em uma estação pode indicar a condição local do dado ou do punção.
Nenhum limiar universal de força de ejeção pode ser aplicado a todo produto. A medição deve ser interpretada em relação ao tamanho do comprimido, Formulação, Configuração da prensa, Dimensões da ferramenta, Desempenho histórico, e o processo validado.
Use uma sequência controlada de solução de problemas
Mudança de velocidade, Força, Pré-compressão, Lubrificação, e as ferramentas ao mesmo tempo podem reduzir o defeito, mas não revela qual mudança funcionou. Use uma sequência controlada em vez disso.
- Confirme o defeito. Registre se a falha é o limite máximo, Laminação, Lascamento, ou outro defeito.
- Grave quando aparecer. Compressão de notas, Descompressão, Ejeção, Despoeiramento, Manejo, ou testes atrasados.
- Estações afetadas pelo mapa. Determine se o caping segue socos individuais, isso, ou posições das torres.
- Mantenha a formulação estável. Evite comparar lotes não relacionados ao testar hipóteses de ferramentas.
- Inspecionar punções e matrizes. Limpo, Medida, e comparar estações boas e defeituosas.
- Realize um teste de velocidade controlado. Alterar a velocidade da torre enquanto mantenho as outras variáveis práticas constantes.
- Avalie a pré-compressão separadamente. Ajuste uma condição relevante por vez e documente a resposta.
- Revise o comportamento de ejeção. Verifique as superfícies dos tablets, A Condição, e tendências de força disponível.
- Mudança de ferramentas para o teste um. Não teste um dado novo, Plano estendido, Taça diferente, e material novo simultaneamente.
- Defina sucesso antes do julgamento. Especifique defeitos visuais aceitáveis, Resistência à tração ou força de ruptura, Espessura, Friabilidade, Saída, e limites de processo relevantes.
O Guia de inspeção da forma dosificada da FDA discute a necessidade de manter os perfuradores e matrizes dos tablets e de usar controles adequados em processo. Um julgamento de solução de problemas deve, portanto, considerar mais do que o desaparecimento visual do caping. O tablet resultante ainda deve atender aos requisitos mais amplos de qualidade.
Compare a evidência com a resposta da ferramenta
| Observação | Provável mecanismo para investigar | Teste de confirmação | Possível resposta | Limitação |
| O limite aumenta com a velocidade e melhora quando a velocidade cai | Sensibilidade insuficiente à permanência ou à taxa de deformação | Comparação de velocidade controlada | Avalie ferramentas compatíveis com cabeça estendida-plana | Não vai consertar a má ligação inerente |
| O defeito segue uma posição do dado | Vestimenta local, rugosidade, Contaminação, ou mudança dimensional | Limpo, inspecionar, Medida, e trocar posições quando permitido | Reparo ou substituição após avaliação de engenharia | A substituição não corrige falhas de formulação em todo o lote |
| Alterações de capacitação com pré-compressão | Problema de liberação aérea ou consolidação precoce | Ensaio de pré-compressão controlada | Otimizar processo; Avalie a geometria da ferramenta somente se evidências a apoiarem | A pré-compressão excessiva pode criar outros problemas |
| Alta resistência à ejeção e danos na faixa abdominal | Atrito entre parede de matriz ou condição do diâmetro | Revise a tendência da força e inspecione a superfície do dado | Lubrificação correta, Superfície, Autorização, ou ferramentas danificadas | Nenhum limite universal de força se aplica |
| O capacitamento persiste em estações de velocidades e ferramentas | Formulação ou limitação mais ampla do processo | Revisão de compactação e formulação | Retorno à formulação ou desenvolvimento de processos | Novas ferramentas podem aumentar o custo sem corrigir o mecanismo |
| A geometria da coroa parece altamente estressada | O design de taças ou terrenos pode contribuir | Compare projetos aprovados e resultados mecânicos | Geometria da face de perfuração para revisão | Pertence a uma avaliação de projeto separada |
Considere a profundidade do copo sem transformar isso na solução padrão
A profundidade do copo e a geometria da borda da face do perfurador afetam a forma do tablet, Volume, Espessura da coroa, e distribuição de tensões. Copos profundos ou geometria de borda inadequada podem criar condições mecânicas que contribuem para rachaduras ou separação de tampas em alguns produtos.
Trocar o coletor também pode alterar a aparência do tablet, Relações peso-volume, Resistência das arestas, Comportamento da embalagem, e resposta à compressão. Não deve ser tratado como um simples ajuste secundário após falhas nas trocas de permanência ou de matrize.
A seleção detalhada pertence ao guia de Design da profundidade do copo do Tablet Punch. Para uma investigação de limitação, A profundidade do copo deve continuar sendo um fator que pode contribuir, e não a explicação padrão.
Prepare os dados que um fornecedor de ferramentas precisa
Um fornecedor não pode avaliar de forma responsável "ferramentas anti-capo" apenas pelo nome do defeito. Prepare um pacote de dados técnicos que inclua:
- Fabricante e modelo da prensa de tablets;
- Padrão de Ferramentas e Desenhos Aprovados;
- Velocidade da torre e número de estações;
- Geometria da Imprensa ou Informações em Vivo disponíveis;
- Perfil e dimensões atuais da cabeça de punção;
- Upper- e desenhos de punção inferior;
- Dimensões do diâmetro e resultados de inspeção;
- Diâmetro do tablet, Formato, Peso, Espessura, Profundidade do copo, e terras;
- Rota de formulação e granulação;
- evidências de sensibilidade à velocidade;
- Condições de pré-compressão e compressão principal;
- Fotografias de defeitos;
- Números das estações afetadas;
- Furo, ponta de punção, e medições de folga;
- Observações de ejeção ou tendências de força;
- Resultados de ensaios controlados;
- Material exigido e documentação de inspeção;
- Critérios mensuráveis de aceitação de ensaios.
Essas informações permitem que o fornecedor avalie a compatibilidade e determine se há um chip de substituição, Perfil de cabeça modificado, ou outra intervenção é tecnicamente razoável.
Também evita erros caros: Solicitar um conjunto completo de ferramentas antes de provar que as ferramentas atuais causaram o defeito.
O que a SunshinePro pode e não pode ser considerada como oferecendo
As informações publicadas pela SunshinePro sobre ferramentas para tablets suportam um conjunto limitado de declarações específicas da empresa.
| Confirmado no site | Requer confirmação direta |
| Prensa de tablets perfura e morre. | Perfuradores de tablet com cabeça estendida e plana |
| Aço premium de alta velocidade listado para o produto | Matrizes de tablet afilados projetados para capacitação |
| Processamento personalizado a partir de desenhos ou amostras | Cálculo do tempo de permanência ou modelagem do ciclo de compressão |
| Personalização de tamanho padrão e não padrão | Simulação de compactação ou teste de taxa de deformação |
| Personalização geral da cabeça de soco | Compatibilidade nomeada TSM ou padrão de ferramentas da UE |
| Conselhos de seleção de materiais | Teste de força de ejeção |
| Relatórios de inspeção de materiais indicados como disponíveis | Eliminação ou redução garantida do limite |
| Alegação de tolerância à página do produto de ±0.002 mm | Aplicação dessa tolerância a cada característica e ordem |
O passo comercial apropriado, portanto, é uma revisão técnica de viabilidade, não uma suposição de que toda modificação relacionada a limites já esteja disponível.
Envie desenhos aprovados, Amostras quando apropriado, Dados de inspeção, Detalhes da imprensa, e resultados de ensaios por meio do Página do produto Tool Tablet Press ou o canal de consulta da empresa.
Escolha a Próxima Ação com Base nas Evidências
Use as evidências dominantes para decidir para onde a investigação deve ir a seguir:
- A evidência de formulação predomina: retorne o problema para a formulação ou desenvolvimento do processo.
- O caping sensível à velocidade melhora com mudanças controladas de dwell: Avalie opções de cabeça plana compatíveis com a prensa.
- Evidências sobre gestão do ar predominam: Otimize a sequência de compressão antes de redesenhar o die.
- Desgaste do dado ou marcas confirmados: Avalie o reparo ou substituição com as dimensões aprovadas.
- O estresse de ejeção domina: Investigue a condição do furo, Lubrificação, Autorização, e comportamento de punção mais baixa.
- A geometria do copo continua sendo um fator crível: Realizar uma revisão separada do design da face de perfuração.
- As evidências permanecem mistas: Continuar com testes controlados em vez de pedir um conjunto completo de ferramentas.
Quando os resultados apontam para um mecanismo relacionado à ferramenta, Envie informações para a imprensa, Desenhos, Registros de defeitos, Conclusões da inspeção, e dados de ensaios através da SunshinePro's Página de contato. O objetivo deve ser uma revisão de viabilidade específica para aplicação dos punções ou matrizes — e não um pedido genérico para uma cura garantida de cobertura.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
