



Revestimentos de pinos de punção para matrizes de estampagem: Seleção por Modo de Desgaste
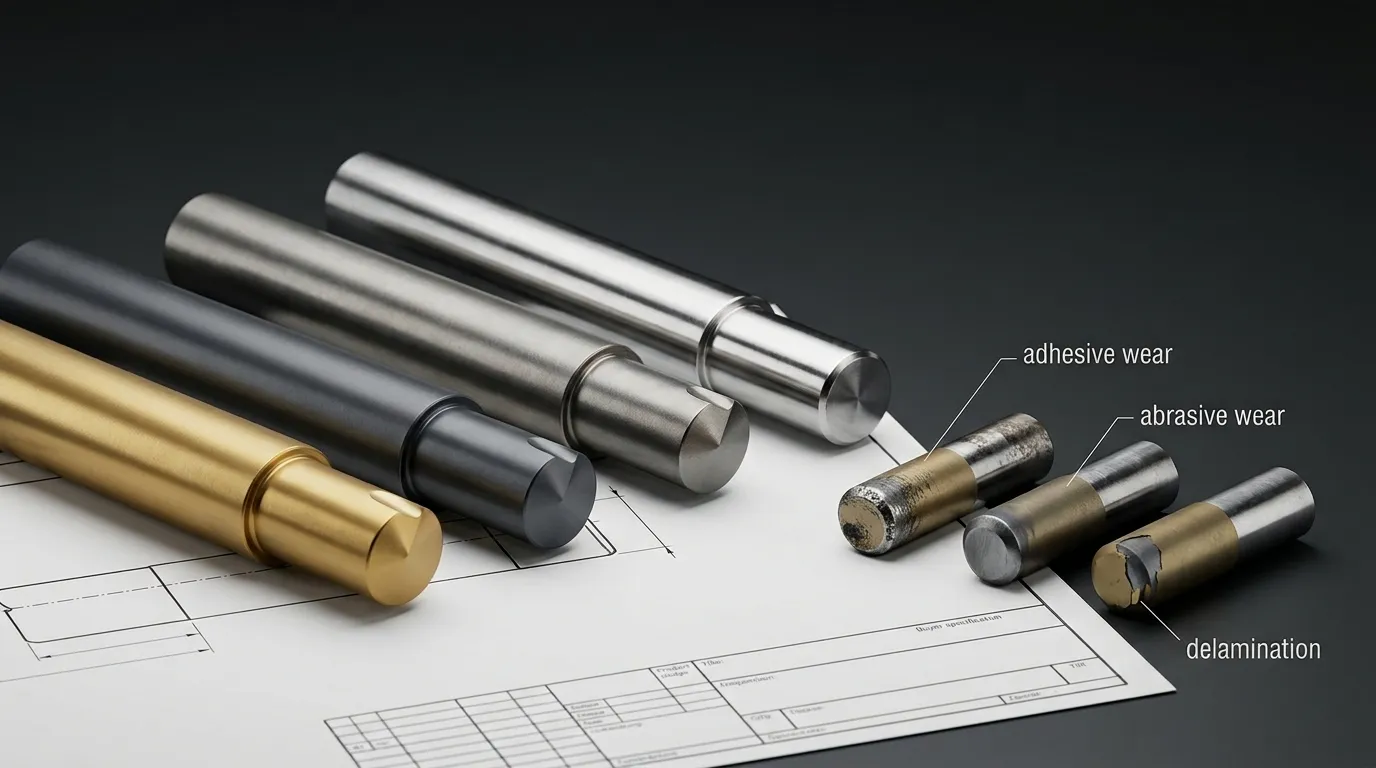
Não existe um revestimento universalmente melhor para um punção de matriz estampadora. A escolha correta depende do motivo pelo qual o punção está desgastando, Que material ele entra em contato, Como o punção é suportado, e se a configuração do die é mecanicamente correta.
Comece identificando o modo de desgaste. Então a folga correta, Alinhamento, substrato, Edge, Fim, ou problemas de lubrificação que um revestimento fino não consegue resolver. Só depois disso você deve comparar famílias de revestimentos como TiN, TiCN, CrN, DLC, TiAlN, ou AlCrN.
Para orientações mais amplas sobre tipos de dados, Materiais de punção, Autorização, Tolerâncias, e fontes, ver o Guia de matrizes de punção (inferido). Este guia foca especificamente na seleção de revestimentos de pinos para estampagem.
Comece pelo padrão real de desgaste do punção
Uma superfície de punção danificada não revela automaticamente a causa raiz. O material depositado pode cobrir a superfície original, enquanto um revestimento lascado pode esconder deformações ou rachaduras no substrato abaixo dele.
Antes de selecionar outro revestimento, Recorde:
- Onde o dano aparece
- Seja uniforme ou unilateral
- Se o material foi transferido para o punção
- Se a aresta de corte é arredondada, chipado, rachado, ou deformado
- Como o dano muda com o tempo de produção
- Seja altura da rebarba, Força de desmantelamento, ou trocas de acabamento parcial ao mesmo tempo
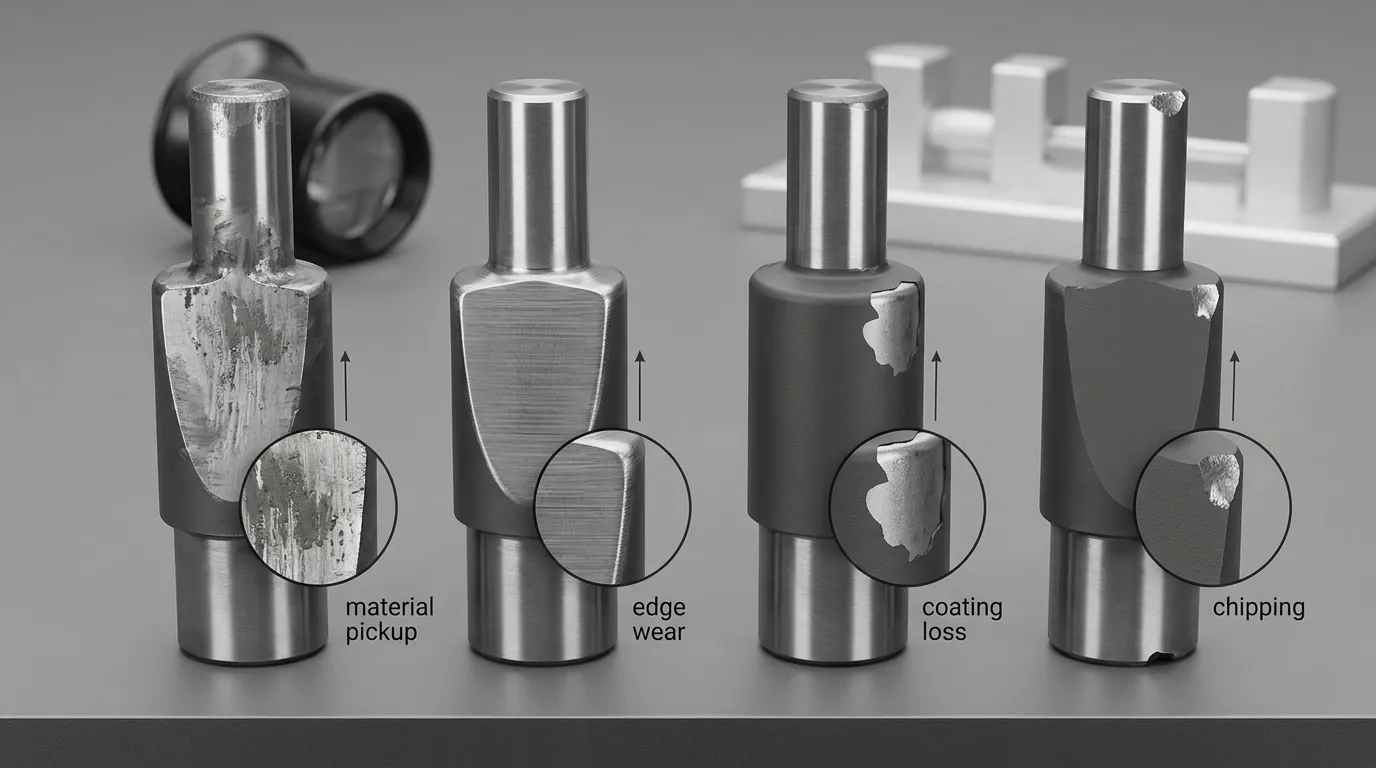
Uso de fotografias, Registros dimensionais, Contagens de produção, e amostras reprovadas quando possível. Terminologia padronizada, como a de ASTM G40 pode ajudar a distinguir categorias de vestuário, Mas os sintomas visíveis ainda precisam ser interpretados no contexto da operação de carimbagem.
| Condição observada | Categoria provável de falha | O que investigar primeiro |
|---|---|---|
| Borrão, Material transferido, Depósitos locais, ou pontuação | Desgaste adesivo ou galha | Superfície da peça, Fim, Lubrificação, Pressão, e afinidade com materiais |
| Sulcos direcionais, Arredondamento de arredondamento das arestas, ou perda progressiva de material | Desgaste abrasivo | Dureza da peça de trabalho, partículas, Suporte de revestimento, Autorização, e condição de aresta |
| Lascas de revestimento, Substrato exposto, ou desviando danos locais | Delaminação ou falha de revestimento coeso | Aderência, Preparação de superfície, Deformação do substrato, Impacto, e compatibilidade de processos |
| Rachaduras, chips grandes, Dobra, ou fratura súbita | Faltura mecânica ou de substrato | Alinhamento, Resistência, Geometria, Autorização, Impacto, e carregamento de prensa |
| Borda achatada ou enrolada sem perda de revestimento óbvia | Deformação plástica | Dureza do substrato, Tratamento térmico, Carregar, e geometria das arestas |
Desgaste por adesivo, Irritação, e Captador de Material
O desgaste adesivo ocorre quando a peça e as superfícies do punção interagem com força suficiente para que o material seja transferido entre si. Na estampagem, Isso pode parecer uma borração, Preparação, Pontuação, ou depósitos localizados no punção.
A galha não é controlada apenas pela dureza do revestimento. Depende do par completo de contatos:
- Superfície de punção e revestimento
- Liga de peças e tratamento superficial
- Pressão de contato
- Distância de deslizamento
- Rugosidade superficial
- Lubrificação
- Temperatura
Um revestimento de baixo atrito pode ajudar em um par de materiais, mas tem desempenho ruim sob uma carga diferente, lubrificante, ou superfície da peça. Pesquisas em conformação por chapa metálica mostram que o desempenho da galha muda conforme o material da ferramenta, Polonês, Condição da peça, Estresse, e tratamento superficial em vez de seguir uma única classificação de revestimento. Veja o estudo em Materiais de ferramentas e tratamentos de superfície para desempenho de galha.
Para desgaste adesivo, As propriedades úteis do revestimento geralmente incluem:
- Baixa tendência a aderir à peça
- Comportamento de atrito adequado sob a condição real do lubrificante
- Forte aderência ao substrato do punção
- Um final suave e controlado
- Resistência a danos locais após o início da captação
O captador de material não deve ser tratado como prova de que o revestimento atual é quimicamente inadequado. Rugosidade, Detritos, lubrificação inconsistente, Pressão lateral excessiva, ou a contaminação da superfície da peça pode causar o mesmo sintoma.
Desgaste abrasivo e perda progressiva de borda
O desgaste abrasivo remove gradualmente o material do punção ou revestimento. Placas típicas incluem riscos direcionais, Sulcos, Arredondamento de arredondamento das arestas, e uma perda lenta de precisão dimensional.
Fontes possíveis incluem:
- Materiais para peças duras
- Óxidos ou escamas
- Partículas duras ou detritos
- Superfícies de folhas revestidas
- Corte repetido sob alta pressão
- Arestas de corte mal suportadas
Um revestimento mais duro pode resistir à abrasão, mas somente se o revestimento permanecer fixo e o substrato puder suportá-lo. Um filme muito duro sobre uma base deformada ou lascada não fornecerá um serviço estável.
Para desgaste abrasivo, priorizar o sistema completo:
- Resistência ao desgaste do revestimento
- Adesão do revestimento
- Dureza do substrato
- Tenacidade do substrato
- Folga correta entre punção e matriz
- Geometria de arestas estável
- Espessura adequada do revestimento
- Preparação controlada da superfície
Os números de dureza publicados só são úteis quando seus métodos de teste e sistemas de revestimento são compreendidos. Eles não devem ser usados como um ranking independente.
Delaminação, Lascamento, e deformação não são a mesma falha
A delaminação do revestimento pode se manifestar como descascamento, Descascamento, ou substrato exposto. Possíveis causas incluem adesão fraca, Preparação de superfície ruim, Deformação excessiva do substrato, Carga por impacto, Tensão local de aresta, ou um processo de deposição incompatível.
A adesão pode ser avaliada por métodos como teste de arranhão ou indentação, dependendo do sistema de revestimento e da especificação. ISO 20502 Cobre o teste de risco para aderência de revestimento cerâmico, enquanto ISO 26443 aborda avaliação qualitativa por indentação de Rockwell. Esses padrões não significam que todo punção revestida exige ambos os testes, Mas eles fornecem métodos reconhecidos que podem ser solicitados quando a verificação de adesão é importante.
Rachaduras, chips grandes, Dobra, ou falhas repentinas do punção geralmente apontam além do revestimento. Elas podem indicar:
- Tenacidade insuficiente do substrato
- Impacto excessivo
- Geometria de perfuração ruim
- Liberação incorreta
- Desalinhamento
- Carregamento lateral
- Problemas de tratamento térmico
Um revestimento não pode restaurar a resistência do núcleo de um soco fraco ou sobrecarregado. Para um diagnóstico mecânico mais profundo, Veja Quebra de punção em matrizes de estampagem.
Descarte Problemas que um Revestimento Não Pode Corrigir
Um revestimento de punção é um sistema de superfície fina. Pode alterar o atrito, Comportamento de adesão, Resistência ao desgaste, e estabilidade térmica, mas não pode corrigir a geometria do die ou o caminho da carga.
Antes de solicitar um novo revestimento, Verifique as condições abaixo.
Liberação de Cheques, Alinhamento, e Carregamento Lateral
Folga incorreta ou desigual entre punção e matriz pode criar pressão anormal nas bordas, Formação excessiva de rebarbas, Desgaste unilateral, e danos prematuros ao revestimento.
Confere:
- Se a folga é uniforme ao redor do punção
- Se o punção entra no dado concêntricamente
- Se os postes guia e as buchas estão desgastados
- Se a stripper aplica força desigual
- Se a posição da folha é estável
- Se detritos estão presos na área de trabalho
- Se o desgaste se concentra em um lado do punção
A perda de revestimento unilateral é especialmente importante. Pode indicar desalinhamento em vez de um revestimento inadequado.
A relação entre os socos, Guias, Buchas, strippers, e componentes de desgaste são cobertos de forma mais ampla na Guia de componentes do die.
Verifique o Substrato, Tratamento térmico, Geometria das arestas, Fim, e Lubrificação
O revestimento precisa de uma fundação estável. Confirme o material do punção, condição de dureza, e histórico de tratamento térmico antes da seleção do revestimento.
Análise:
- Classificação do substrato
- Dureza final
- Resistência necessária
- Raio de borda e nitidez
- Concentrações locais de tensão
- Rugosidade superficial
- Direção de polimento
- Tipo lubrificante
- Consistência da entrega do lubrificante
- Se o processo é intencionalmente seco
Uma superfície altamente polida pode reduzir o captador em uma única aplicação, enquanto um acabamento inadequado pode aumentar a aderência local ou impedir que o revestimento se colue corretamente. A preparação da superfície deve satisfazer tanto o contato de estampagem quanto o processo de revestimento.
A lubrificação também faz parte do sistema de revestimento. Um revestimento que funciona bem sob lubrificação controlada pode falhar na produção a seco. O revestimento não deve ser tratado como substituto automático do lubrificante, a menos que testes específicos para aplicação comprovem que o processo seco é estável.
Ajuste o modo de desgaste às propriedades que a superfície deve fornecer
Não comece perguntando, "Devo usar TiN ou DLC?" Comece perguntando o que a superfície deve fazer.
| Desgaste ou condição de funcionamento | Propriedades de prioridade | Principais advertências |
| Captador de galha ou material | Baixa afinidade de material, Comportamento de atrito adequado, Acabamento liso, Forte aderência | Baixa fricção no laboratório não garante baixa captação na produção |
| Desgaste abrasivo das arestas | Dureza suportada, Resistência ao desgaste, Aderência, Geometria de arestas estável | A dureza máxima pode aumentar a fragilidade ou ignorar a fraqueza do substrato |
| Descascar ou descascar o revestimento | Aderência, Preparação de superfície, Estabilidade do substrato, Temperatura de processo compatível | Reaplicar o revestimento sem diagnosticar a deformação pode repetir a falha |
| Alta temperatura ou ciclismo rápido | Estabilidade térmica, Resistência à oxidação, Aderência, Tenacidade equilibrada | A temperatura de operação deve ser baseada no processo real |
| Aderência mista e abrasão | Comportamento multicamada balanceado ou composto | Uma propriedade publicada não pode representar o sistema completo |
| Impacto, Lascamento, ou fratura | Tenacidade do substrato, Geometria, Alinhamento, Controle de carga | Um revestimento mais duro não é o remédio principal |
Prioridades da Propriedade para Desgaste Adesivo
Para desgaste adesivo, Foque na interação entre o revestimento e a peça, em vez de apenas na dureza do revestimento.
Useful questions include:
- O revestimento tem baixa tendência a interagir com a superfície da peça?
- Qual teste de atrito foi usado para gerar os dados do fornecedor?
- O teste foi seco ou lubrificado?
- Qual material foi usado como contraface?
- Qual acabamento o punch revestido terá?
- Como o revestimento se comportará depois que pequenos depósitos começarem a se formar?
Os valores de atrito de diferentes fornecedores podem não ser diretamente comparáveis. Carga de teste, Velocidade, Umidade, contraface, Rugosidade superficial, lubrificante, e o método de medição podem todos alterar o resultado.
Prioridades da propriedade para desgaste abrasivo
Para desgaste abrasivo, O revestimento deve resistir à perda de material enquanto permanece sustentado pelo punção.
Priorizar:
- Resistência ao desgaste sob contato repetido
- Forte adesão de revestimento ao substrato
- Dureza adequada do substrato
- Tenacidade suficiente para a carga de borda
- Espessura estável do revestimento
- Preparação controlada na aresta de corte
Se o substrato se deforma sob carga, Mesmo um revestimento altamente resistente ao desgaste pode rachar ou se separar.
Prioridades de Propriedade para Desgaste Quente ou Misto
Estampagem de alta velocidade, material espesso, Folha de alta resistência, e deslizamentos severos podem combinar calor, Abrasão, Aderência, e tensão cíclica.
Nesses casos, A lista restrita pode precisar:
- Maior estabilidade térmica
- Resistência à oxidação
- Forte aderência
- Uma arquitetura multicamada
- Dureza e tenacidade equilibradas
- Compatibilidade com a condição de tratamento térmico do punção
Um revestimento multicamadas proprietário pode ser apropriado, Mas o nome da marca por si só não é uma especificação. O fornecedor deve divulgar informações suficientes para avaliar a temperatura do processo, Espessura, Acabamento superficial, Substrato recomendado, e condições de desgaste pretendidas.
Compare Famílias de Revestimentos Comuns sem Procurar um Vencedor Universal
A tabela abaixo apresenta famílias de revestimentos como candidatos, Respostas não fixas. O desempenho real depende da arquitetura do revestimento, Processo de deposição, substrato, Fim, Peça de trabalho, Lubrificação, e condições de imprensa.
| Família de revestimentos | Por que pode ser considerado | Condições para verificar | Limitação principal |
| TiN | Revestimento de referência comum; pode fornecer desempenho útil em desgaste geral e atrito | Substrato, Aderência, Fim, Espessura, Interação com a peça | Não é automaticamente adequado para infortúnios severos ou desgaste misto |
| TiCN | Frequentemente investigado onde a resistência ao desgaste abrasivo é importante | Resistência, Aderência, Carga de borda, Detalhes do depoimento | Alta dureza, sozinha, não garante um desempenho estável da borda |
| CrN | Pode ser considerado para uso adesivo selecionado e contatos de formação | Material da peça, Fim, lubrificante, Pressão | Os resultados continuam dependendo da aplicação |
| DLC | Pode oferecer benefícios de baixo atrito e anti-captação em aplicações selecionadas | Tipo DLC, Processo de deposição, Aderência, Temperatura, substrato | "DLC" descreve uma família, Nem um revestimento uniforme |
| TiAlN | Pode ser considerado quando a estabilidade térmica importa | Temperatura do processo, Arquitetura, Peça de trabalho, Aderência | Pode ser inadequado quando a polha é que o principal problema é o calor |
| AlCrN | Pode ser investigado por desgaste ou condições de temperatura exigentes | Sistema de fornecedores, Espessura, substrato, Carregamento de borda | Composição genérica não define o revestimento completo |
| Sistema multilayer proprietário | Pode equilibrar a aderência, Resistência ao desgaste, Resistência, ou comportamento de temperatura | Dados técnicos completos e evidências de produção | Difícil comparar apenas pelo nome da marca |
TiN e TiCN
O TiN é frequentemente usado como base em discussões sobre revestimento de punção. Pode fornecer um equilíbrio prático em aplicações selecionadas de estampagem, Mas ainda assim deve ser avaliado em relação ao modo de desgaste real, Peça de trabalho, lubrificante, Acabamento superficial, e substrato.
O TiCN é frequentemente posicionado onde a resistência ao desgaste é uma grande preocupação. Isso não faz dele a escolha automática para toda aplicação abrasiva. Um revestimento duro ainda pode falhar se:
- O substrato se deforma
- Os chips de corte
- Adesão fraca
- A autorização está incorreta
- A peça de trabalho provoca uma transferência severa de material
- O processo de revestimento afeta o punção tratada termicamente
SunshinePro's Página do produto Punch Pin lista TiN e TiCN entre suas opções disponíveis de tratamento superficial. A disponibilidade e compatibilidade ainda devem ser confirmadas para o material exato do perfurador, Geometria, Dimensões, e condições de produção.
CrN e DLC
CrN pode ser considerado quando transferência de material, Galling, ou o contato deslizante é uma preocupação. Sua adequação depende da peça específica, Polonês, lubrificante, Pressão de contato, e sistema de revestimento.
O DLC pode ser relevante quando é necessário comportamento de baixo atrito ou menor interação adesiva. No entanto, DLC não é um material fixo. Diferentes sistemas de DLC podem variar em:
- Composição
- Arquitetura de camadas
- Processo de deposição
- Camada de aderência
- Dureza
- Tolerância de temperatura
- Acabamento superficial
- Compatibilidade de substrato
Não se deve assumir que um punção revestido com DLC está secando apenas porque o fornecedor reporta um baixo coeficiente de atrito.
O SunshinePro lista DLCs em páginas selecionadas de perfuração de aço inoxidável e carboneto, mas isso não estabelece a disponibilidade universal para todo material ou geometria de punção. Confirme o sistema exato de revestimento e o processo antes de fazer o pedido.
TiAlN, AlCrN, e Sistemas Multicamadas Proprietários
TiAlN, AlCrN, e sistemas multicamadas relacionados podem ser investigados quando a estabilidade térmica, Resistência à oxidação, ou resistência combinada ao desgaste é importante.
Esses sistemas geralmente são mais significativos quando o comprador sabe:
- A temperatura de operação ou padrão térmico
- O modo de desgaste dominante
- O substrato do punção
- A espessura do revestimento
- A temperatura do processo
- A arquitetura de camadas
- A chegada final obrigatória
Um nome proprietário não deve substituir a especificação técnica. Dois revestimentos com rótulos de composição semelhantes podem usar camadas de adesão diferentes, Espessuras, Métodos de preparação, ou condições de deposição.
Trate o revestimento e o substrato de perfuração como um único sistema
Um revestimento de punção funciona tão bem quanto o substrato que o sustenta. O mesmo revestimento pode se comportar de forma diferente no aço para ferramentas, Aço de alta velocidade, ou carboneto de tungstênio porque cada substrato tem dureza diferente, Resistência, Comportamento das arestas, e restrições de tratamento térmico.
SunshinePro lista aço para ferramentas, aço de alta velocidade, Grau ASP, e categorias de materiais de carboneto para produtos de punção. Também lista usinagem, Esmerilamento de precisão, e tratamento térmico a vácuo nas páginas perfuradas relevantes. Essas capacidades estabelecem o contexto disponível de fabricação de punções, Mas eles não provam que todo material pode receber todos os revestimentos.
Aço para ferramentas, Aço de Alta Velocidade, e Carbeto Exige Verificações Diferentes
| Classe de substrato | Principais verificações antes do revestimento | Risco típico a ser gerenciado |
| Aço para ferramentas | Grau exato, Dureza final, Resistência, condição de têmpera, Preparação de superfície | Suporte inadequado, Deformação, ou lascamento |
| Aço de alta velocidade | Condição de tratamento térmico, Resistência retida, Integridade das bordas, Temperatura do processo | Comportamento de borda frágil ou incompatibilidade entre processos de revestimento |
| Carboneto de tungstênio | Grau de Carboneto, Sistema de Binder, Geometria das arestas, Exposição ao impacto, Preparação | Fratura de borda, Sensibilidade ao impacto, ou dificuldade de aderência |
O carboneto pode proporcionar forte resistência ao desgaste abrasivo, mas não é automaticamente o melhor substrato onde há impacto ou desalinhamento. Aço para ferramentas ou HSS pode proporcionar um equilíbrio de tenacidade mais adequado em algumas operações.
O fornecedor de revestimento deve receber a especificação exata do substrato, em vez de um rótulo amplo como "aço endurecido".
Confirme o processo de deposição e a compatibilidade de temperatura
Rotas comuns de revestimento incluem PVD, PACVD, e CVD. O leitor não precisa se tornar um especialista em depoimentos, Mas várias perguntas de processo afetam o punção:
- Qual processo de deposição será utilizado?
- Qual a temperatura do punção vai experimentar?
- Essa temperatura é compatível com o tratamento térmico do punção?
- A geometria pode receber cobertura adequada do revestimento?
- Será que a lâmina de corte, shank, cabeça, ou superfícies de montagem mascaradas?
- O polimento é realizado antes ou depois do revestimento?
- O processo vai mudar as dimensões finais ou o acabamento da superfície??
Não presuma que o fabricante do punção aplica o revestimento internamente. O site da SunshinePro lista opções de revestimento, mas não estabelece publicamente um PVD interno, PACVD, ou instalação CVD.
Preparação da Superfície de Controle, Espessura, Mascaramento, e Dimensões Finais
A espessura do revestimento é pequena, Mas ainda pode ser relevante em superfícies de perfuração de precisão. A RFQ deve definir se as dimensões se aplicam antes ou depois do revestimento.
Especificar:
- Condição pré-revestimento da superfície
- Acabamento final necessário da superfície
- Preparação de bordas
- Áreas a serem revestidas
- Áreas a serem mascaradas
- Diâmetros críticos finais
- Requisitos de ponta
- Responsabilidade pela inspeção
- Polimento pós-revestimento permitido
O SunshinePro lista capacidade de tolerância de até ±0.002 mm em páginas de perfuração selecionadas. Esse valor não deve ser tratado como uma garantia universal para cada peça revestida. A capacidade final depende do material, Comprimento, Geometria, Espessura do revestimento, Mascaramento, e requisitos de inspeção.
Ajuste a lista de restrições para a peça e condições de produção
O material da peça de trabalho sozinho não é suficiente para selecionar um revestimento de punção. Um grau de aço inoxidável, por exemplo, pode se comportar de forma diferente dependendo da dureza, Espessura, Acabamento superficial, Lubrificação, e velocidade de produção.
Registre as condições reais de contato antes de solicitar uma recomendação.
Registre o Material e a Superfície da Peça, Não é só o nome da liga
Fornecer:
- Grau de material
- Dureza ou têmpera
- Espessura da folha
- Superfície nua ou revestida
- Galvanizado, Galvannealed, Revestido de estanho, pintado, ou outro tratamento
- Óxidos ou escamas
- Contaminantes conhecidos
- Variação em lote de materiais
Pesquisa sobre Estampagem de aço revestida com estanho mostra por que a superfície da peça de trabalho é importante. Transferência de material, Lubrificação, Aderência do revestimento, e preparação de substratos interagem de maneiras que rankings laboratoriais simplificados podem não capturar.
Um revestimento que se comporta bem contra aço nu pode se comportar de forma diferente contra um revestimento metálico superficial.
Incluir lubrificação, Velocidade, Carga, e Tipo de Contato
O fornecedor também precisa de dados de processo:
- Produção seca ou lubrificada
- Tipo lubrificante
- Método de aplicação
- Consistência na entrega
- Golpes por minuto
- Carregar a pressão
- Espessura da folha
- Corte ou formação de contato
- Distância de deslizamento
- Calor anormal
- Tempo ou contagem de golpes antes da falha
O piercing envolve um padrão de contato diferente do formato longo deslizante. Não se deve assumir que um revestimento recomendado para um punção de formação tenha desempenho idêntico em uma aresta de corte afiada.
Observe quando o problema aparece. Falhas que começam somente após o chip aquecer podem exigir uma investigação diferente dos danos visíveis durante a inicialização.
Prepare uma RFQ para perfuração revestida que o fornecedor possa avaliar
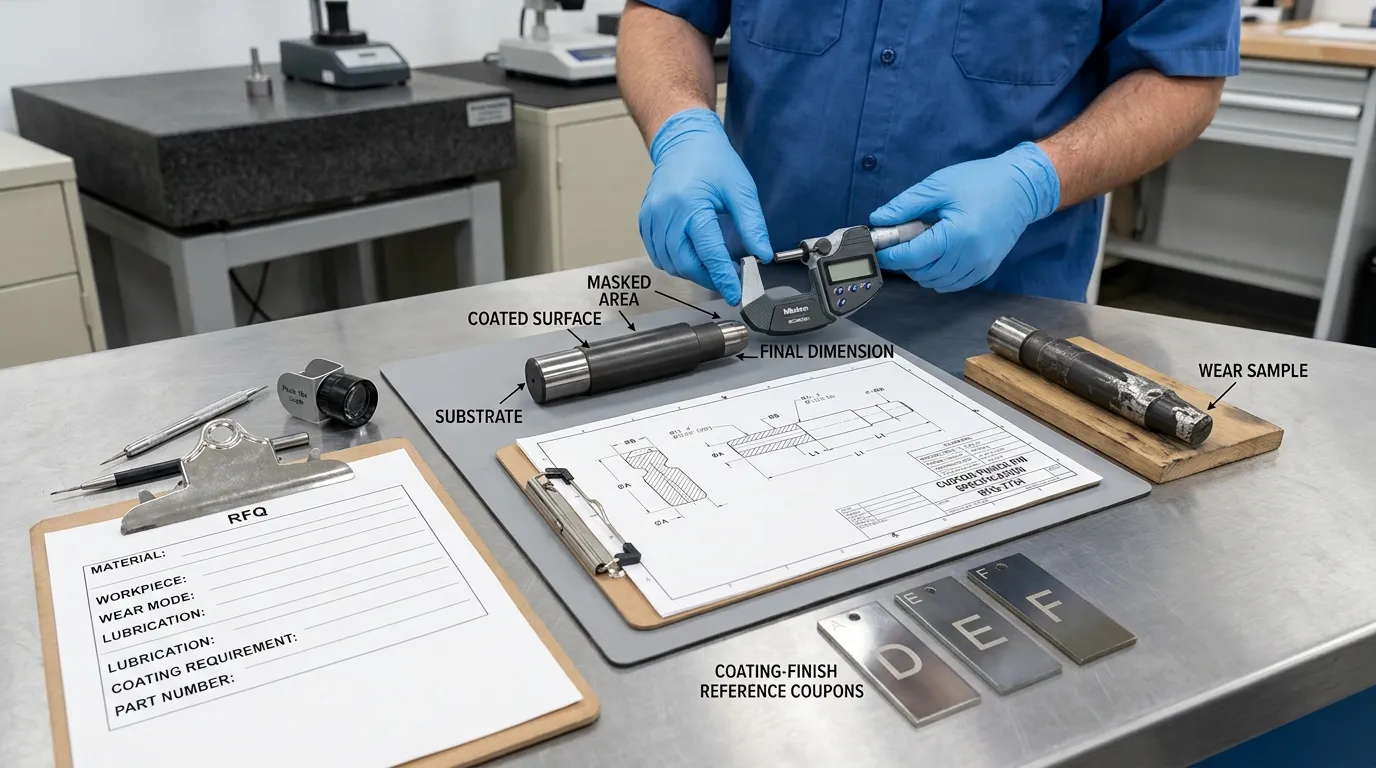
Um fornecedor não pode escolher um revestimento de forma responsável apenas pelo diâmetro do punção e pelo nome da peça. O RFQ deve combinar dados de perfuração, Prova de falha, Condições de produção, e requisitos de inspeção.
A SunshinePro afirma que produz componentes personalizados não padronizados a partir de desenhos ou amostras. É Página de perfuração de estampagem e as páginas de pinos de perfuração fornecem material relevante e contexto de fabricação para uma consulta personalizada.
Dados de Aplicação e Punch para Fornecer
Inclua:
- Desenho e revisão por punção
- Dimensões críticas e tolerâncias
- Geometria do punção e configuração da cabeça
- Classificação do substrato
- Dureza final ou condição de tratamento térmico
- Revestimento existente ou tratamento de superfície
- Qualidade da peça
- Revestimento superficial da peça
- Espessura da folha
- Socando, piercing, ou operação de formação
- Folga para o punção
- Status do alinhamento
- Lubrificação
- Velocidade de pressão
- Modo de falha de corrente
- Intervalo atual de produção antes da falha
- Fotografias de punções desgastadas
- Amostras de perfuração falhadas quando era prático
- Saída alvo
- Critérios de aceitação
Descreva o desgaste em vez de escrever apenas "vida útil curta da ferramenta". Indique se o problema é o captador, Arredondamento de arredondamento das arestas, Descascamento, Lascamento, Deformação, Crescimento da rebarba, Riscar a parte, ou outra condição mensurável.
Dados de revestimento e inspeção a solicitar
Peça ao fornecedor para identificar:
- Família de revestimentos genéricos
- Nome proprietário do sistema de revestimento, Se aplicável
- Processo de deposição
- Espessura nominal do revestimento
- Compatibilidade entre processo e temperatura
- Método de preparação de superfície
- Camada de adesão ou arquitetura multicamadas quando relevante
- Superfícies mascaradas
- Requisito final de rugosidade
- Responsabilidade de dimensão final
- Método de inspeção
- Certificado de revestimento ou registro de processo
- Instruções de remoagem
- Limitações de desmontagem e repintura
Nem todo pedido exige teste de aderência laboratorial, Mas o comprador deve saber quais evidências estão disponíveis quando o risco justificar isso.
O fabricante do punção e o fornecedor de revestimento devem revisar a aplicação juntos sempre que possível. O fabricante entende de geometria, substrato, Tratamento térmico, e dimensões finais, enquanto o fornecedor de revestimento entende a compatibilidade por deposição e as limitações do sistema de revestimento.
Valide a recomendação em um ensaio de produção controlada
Dados de fornecedores e testes laboratoriais podem reduzir a lista de restrições, mas eles não garantem desempenho na estampagem. Validar candidatos promissores sob condições de representativa da produção.
Um julgamento útil deve comparar apenas um pequeno número de opções defensáveis. Testar muitos revestimentos enquanto altera outras variáveis dificulta a interpretação do resultado.
Use as mesmas condições e defina a falha antes do julgamento
Quando é prático, manter essas variáveis constantes:
- Geometria do punção
- Substrato de punção
- Tratamento térmico
- Preparação de bordas
- A limpeza
- Alinhamento
- Lote de peças de trabalho
- Lubrificante
- Configurações de pressione
- Método de inspeção
Defina falha antes do início da produção. Possíveis pontos finais incluem:
- Desgaste dimensional máximo
- Limite de rebarba
- Limite de captação de material
- Defeito de acabamento superficial
- Delaminação de revestimento
- Força excessiva de desnudamento
- Lascamento ou fratura da ferramenta
Inspecione o punção em intervalos planejados, e não apenas após a falha total. A progressão do desgaste pode revelar se um revestimento atrasa danos, Alterações no mecanismo de falha, ou apenas esconde os sintomas iniciais.
Compare o Custo por Peça Aceitável, Não é só para cobrir o preço
O revestimento mais barato nem sempre é a opção de menor custo, e o revestimento que mais dura não é automaticamente o mais econômico.
Inclua:
- Custo de fabricação do punção
- Custo do revestimento
- Custo de remoagem
- Custo de desmontagem e repintura
- Tempo de inatividade para a pressão
- Limpeza e remoção de coleta
- Sucata
- Reformulação
- Saída de peças aceitáveis
Um cálculo prático é:
O custo total de ferramentas e interrupções ÷ peças aceitáveis produzidas
Isso evita multiplicadores de vida útil sem suporte e mantém a decisão atrelada ao desempenho real da produção.
Use uma sequência de seleção de revestimento em cinco etapas
Uma decisão confiável de revestimento de punção segue essa ordem:
- Classificar a falha. Desgaste separado de adesivo, Abrasão, Delaminação, Lascamento, e deformação.
- Causas corretas sem revestimento. Autorização de revisão, Alinhamento, Geometria, substrato, Tratamento térmico, Fim, e lubrificação.
- Defina as propriedades exigidas. Priorize a adesão, Resistência ao desgaste, Comportamento de atrito, Afinidade Material, Resistência, ou estabilidade térmica de acordo com a condição diagnosticada.
- Confirme a compatibilidade do sistema. Verifique a família de revestimentos, substrato, Processo de deposição, Espessura, Mascaramento, Fim, e dimensões finais.
- Validar em produção. Compare sistemas pré-selecionados sob condições controladas e meça o custo por peça aceitável.
A SunshinePro fornece componentes personalizados para perfuração baseados em desenhos ou amostras e lista vários materiais de perfuração e opções de revestimento em suas páginas de produtos. Solicitar uma revisão significativa, Envie o desenho do punção, substrato, Detalhes da peça, Prova de desgaste, Lubrificação, e condições de produção através do Página de contato SunshinePro. O objetivo deve ser uma lista técnica justificada e um plano de teste — não uma recomendação universal de revestimento.
Compartilhe:



Escrito por Sunshine
Em Sol, Somos um fabricante e fornecedor profissional de componentes de moldes de precisão, oferecendo uma ampla variedade de produtos para aplicações de estampagem e molde por injeção. Nosso foco principal inclui a formação de matrizes, pinos e mangas ejetor, e postes guia e buchas. Com usinagem CNC avançada, Controle rigoroso de qualidade, e fortes capacidades de produção, Garantimos confiabilidade, Peças de alta precisão, juntamente com componentes padrão em estoque para fornecimento global rápido e eficiente.
NOTÍCIAS
RECEBA O SERVIÇO
Com peças de qualidade para todos os orçamentos e equipe amigável treinada para tornar sua visita informativa e sem complicações.
